Injektsioonigaasipõleti sepikoja jaoks oma kätega: valmistamise juhend
Väikeste sepikodade injektsioonpõleti tööpõhimõte põhineb gaasijoaga imemisel põleti korpusesse. Seda saab osta poest. Kui aga injektsioongaasipõleti sepikojale on ise tehtud, teenib see mitte halvemini.
Me räägime, kuidas ehitada tööriist vastavalt kõigile reeglitele. Peaasi on arvestada kõiki valmistamise nõudeid. Lõppude lõpuks tuleb tegeleda plahvatusohtliku gaasi ja õhu seguga.
Artikli sisukord:
Injektsioonpõletite omadused ja tüübid
Sepikojapõleti teostusest sõltub metalli põlemise aste selle kuumutamisel sepistamiseks, katlakivi tekkimise intensiivsus pinnal ja gaasi üldine tarbimine. Suletud sepikodades kasutatakse lühikese leegiga põleteid.
Nende konstruktsioon tagab põleva segu kiire segunemise, mis tagab kõrge kasuteguri. Põlemisproduktid eemaldatakse sepikoja tööruumist ühtlaselt ja maksimaalselt tõhusalt.
Põletite tööpõhimõte
Seda tüüpi põletites toimub propaani põletamine, mis tuleb gaasitorust või balloonist. Siin moodustatakse gaasi ja õhu segu ejektsiooni abil, st õhu imemine põleti sisse gaasijoaga rõhu all oleva energia mõjul.
Tsoonis, kus toimub õhu sissevõtt, tekib hõrendus, mille tõttu liigub õhk ise etteantud suunas. Segunedes põleti korpuses, paiskub töösegu sellest rõhu all välja, tekitades vajaliku temperatuuri.
Töö kvaliteet gaasipõleti sõltub gaasi ja õhu mahu suhte püsivusest. Gaasi tiheduse muutused mõjutavad põleti õhu imemise võimet.
Kõik põlemistemperatuuri muutused peavad toimuma koos õhuvarustuse sarnaste muutustega, mida on vaja süttimiseks.
Näitajate tasakaalustamatusel on vaja injektsioonikoefitsiendi korrigeerimist, et saavutada selle stabiilsus. Seda saavutatakse gaasirõhu muutmise või õhuklapi reguleerimisega.
Põletite klassifikatsioon põhitunnuste järgi
Neid klassifitseeritakse erinevate tunnuste alusel. Lähtudes imetava primaarõhu mahust, eristatakse osalise ja täieliku segunemisega põleteid. Esimeste põhiomadused on injektsioonikoefitsient ja kordsus.
Injektsioonikoefitsient määratakse injekteeritava õhu ja 100% gaasi põlemiseks vajaliku õhu mahtude suhte kaudu. Väljendi “injektsiooni kordsus” all mõeldakse primaarõhu mahu ja põleti gaasitarbimise vahelist suhet.
Kodustes sepikodades kasutatavad injektsioonpõletid on madala (kuni 5 kPa) ja keskmise (5 kPa kuni 0,3 MPa) gaasirõhuga. Kui põletis on gaasirõhk 20–90 kPa, jääb õhu imemise võimsus praktiliselt muutumatuks isegi siis, kui ahjus gaasirõhk ja hõrendus muutuvad.
Kui rõhk langeb allapoole seda piiri, suureneb injektsioonikoefitsient, rõhk langeb ja ahju hõrendus suureneb. Olenevalt jaotuskollektorist on põletid ühe- ja mitmeleegilised.
Jaotus düüside arvu järgi: ühe düüsiga – ühedüüsilised, mitmega – mitmedüüsilised. Need elemendid paigutatakse keskele või laiali. Selle tunnuse järgi on põletid keskse ja perifeerse düüsiga.
Isetehtud injektsioonpõleti
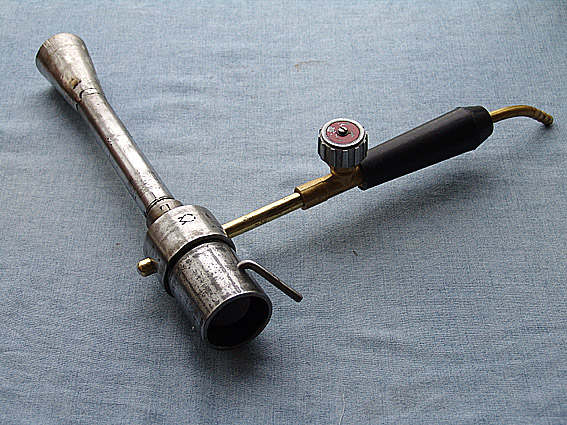
Standardse konstruktsiooniga isetehtud põletisse juhitakse gaas balloonist spetsiaalse vooliku kaudu, tavaliselt on see propaan. Alandavat reduktorit pole vaja, kuna gaasi sissevoolu reguleeritakse balloonil asuva tööklapiga.
Gaasi etteande avamine ja sulgemine toimub sulgekraani abil, ülejäänud põleti reguleerimised tehakse töökraani kaudu. Gaasivoolik, mille kaudu gaas voolab, ühendatakse spetsiaalse otsikuga, millel on nippel.
See võimaldab määrata leegi suurust ja kiirust. Nippel ja toru on paigutatud metalltopsi. Siin toimub propaani küllastumine sissetulevast õhust hapnikuga.
Metalltopsist siseneb põlev segu surve all läbi düüsi põlemistsooni. Protsessi järjepidevuse tagamiseks on düüsis spetsiaalsed augud, mis toimivad täiendava ventilatsioonina.
Isevalmistamiseks on vaja ahju gaasipõleti joonist ning tööriistade ja materjalide komplekti:
- torujupid, metalltooted;
- nurklihvija;
- poolümmargune või ümmargune viil;
- puurimismasin, kui seda pole, võib asendada puuriga;
- poolautomaatkeevitus;
- keermetap, keermelõikur, puur, metalliharj, haamer, tangid;
- kettad — puhastus-, lõike-;
- lehtraud paksusega 1,2 ja 3 mm;
- kaitsevahendid keevitamiseks.
Kogu töö kütusepõletusseadme valmistamisel koosneb viiest etapist.
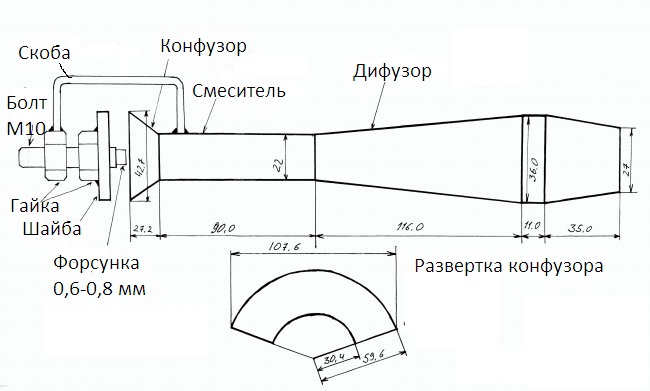
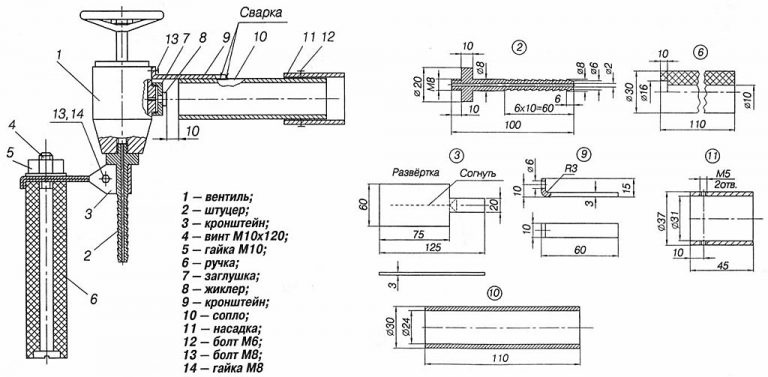
Esimesel etapil valmistatakse difuusor. Toormaterjalina võib kasutada sobiva läbimõõduga torujuppi. Näiteks roostevabast terasest summuti või veetoru.
Mööda toru tehakse nurklihvijaga vajaliku pikkusega lõiked. Torule surutakse sobiva läbimõõduga laagrikest. Sama korratakse teiselt poolt.
Lõiked keevitatakse kinni, seejärel võetakse labaketas ja töödeldakse pind täiesti siledaks. Keevitatakse ja puhastatakse kõik olemasolevad poorid ja keevitamata kohad. Ümara või poolümmarguse viiliga eemaldatakse detaili seest rästad.
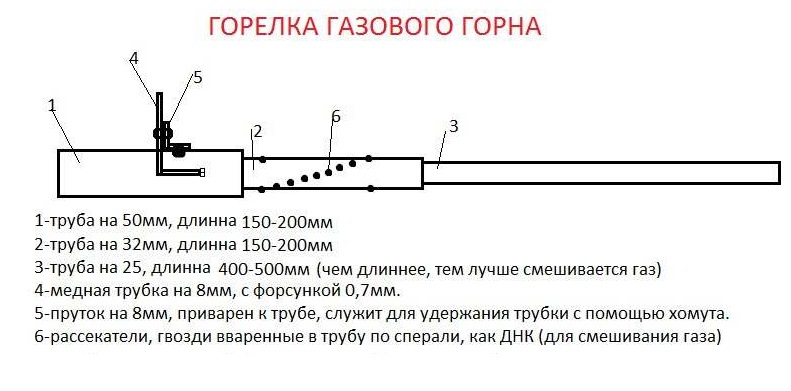
Järgmine samm — segisti ja konfuseri valmistamine. Esimene on toru kujuline. Sobib umbes 2 cm läbimõõduga ja 9 cm pikkune veetoru. Toru keevitatakse difuusori külge ja selle külge konfuser — koonus õhu sissevõtuks.
Tooriku selle jaoks võib lõigata 1,2 mm paksusest lehest. Seejärel painutatakse, keevitatakse õmblus ja valmis detail keevitatakse segisti külge. Otsast tehakse tasapind reguleerseibi toetumiseks. Konfuseri ja seibi vahelise pilu vähendamise/suurendamise abil reguleeritakse sissetulevat õhuvoolu.
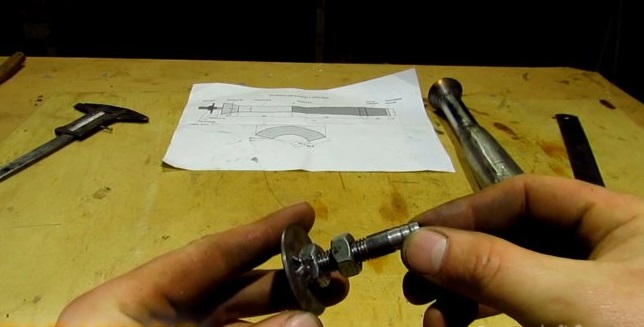
Järgmisena asutakse valmistama gaasi-õhu segu komponentide etteandemehhanismi. Selles etapis on vaja pika keermega M10 polti. Pea lõigatakse ära, seejärel puuritakse otsast läbiv auk läbimõõduga 5 mm, lõigatakse M6 keere.
Düüsi loomiseks võib kasutada poolautomaadi keevitustraadi etteandmise otsikut. Kuna see on päris pikk, tuleb see lõigata. Samal ajal peaks pärast keerme jääma umbes 3-4 mm. Ülejäänud osast piisab veel ühe düüsi tegemiseks.
Edasiseks tööks on vaja seibi välisläbimõõduga 43 mm. Selle võib osta või ise metalllehest valmistada. Seibi keskele puuritakse auk läbimõõduga 1,2 cm. Valmis seibile keevitatakse M10 mutter.
Enne paigaldamise alustamist tuleb valmistada sõlme kinnitus korpusele klambri kujul. Selle saab lõigata lehtmetallist. Kokkupaneku asendit muutmata asetatakse see konfuserile, klamber paigaldatakse selle kõrvale ja keevitatakse mutri ja korpuse külge. Keevituskohal pole suurt tähtsust, kuid konstruktsioon peab olema jäik.
Poldi sisse- ja väljakeeramisega reguleeritakse ejektsiooni astet. Nagu praktika näitab, saavutatakse optimaalne tulemus, kui pihusti siseneb konfuserisse umbes kahe mm sügavusele. Sissevoolava õhu kogust reguleeritakse seibiga.
Lõppetapiks on katse. Selleks pannakse poldile voolik. Reduktorile seatakse rõhu näitajaks 0,2 kg/cm². Selle väärtusega võib katsetada, kuid tuleb meeles pidada, et suure gaasitarbimise korral võib balloon, eriti mahutavusega 5 l, kiiresti külmuda. Sellisel juhul sobib paremini pihusti läbimõõduga 0,6 mm.
Seib tuleb enne süütamist täielikult sulgeda või jätta väike vahe. Gaasi süütamise järel suurendatakse õhu juurdevoolu järk-järgult. Leek omandab järjest küllastunuma sinise värvi ja liigub järk-järgult põleti otsast eemale. Lahtises ahjus töötava põleti eripära on see, et õhuvoolu edasisel tugevdamisel eraldub leek põletist ja see kustub.
Sellise nähtuse vältimiseks paigutatakse leegi teele takistus (hajuti) või kasutatakse põletit suletud ruumis. Sel juhul süütab düüsist väljuv leek gaasi ja põlemist toetatakse.
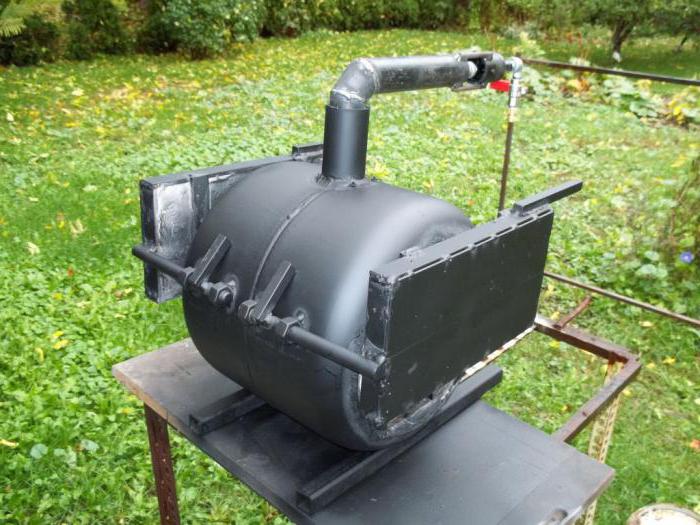
Kui põlet töötab magistraalgaasiga, peaks ideaaltingimustes selle leek olema erksinine. Kui gaasi allikas on propaani-butaani seguga täidetud balloon, on põlevsegul kollaste keelte välimus.
Selline injektsioontüüpi põlet töötab suletud ruumis suurepäraselt. Kui see hästi häälestada, võib saada temperatuuri kuni 1200⁰. Need tingimused sobivad viilidest toorikute sepistamiseks, terade lõõmutamiseks, värviliste metallide sulatamiseks.
Gaasi antakse põletile võrgust või balloonist, protsessi kontrollitakse regulaatori abil. Reguleerimise ja rõhu kontrollimiseks tehakse gaasi või gaasisegu proovikäivitus, jälgides samal ajal lõhna.
Injektsioonpõleti plussid ja miinused
Kvaliteetse gaasipõleti kasutamisel sepaahju jaoks on mitmeid eeliseid:
- gaasienergia kasutamine õhu injektsiooniks;
- õhu ja gaasi hea segunemine;
- võimalus juhtida gaasi ja õhu mahusuhet põleti temperatuurirežiimi muutmisel;
- kasutusmugavus;
- ökonoomsus;
- konstruktsiooni lihtsus.
Eeliste kõrval esineb ka mõningaid puudusi. Ühe düüsiga põletid on soojusvõimsust arvestades üsna pikad. On vaja tagada düüsi ja põleti telje range kokkulangevus. Töö ajal tekitavad nad palju müra.
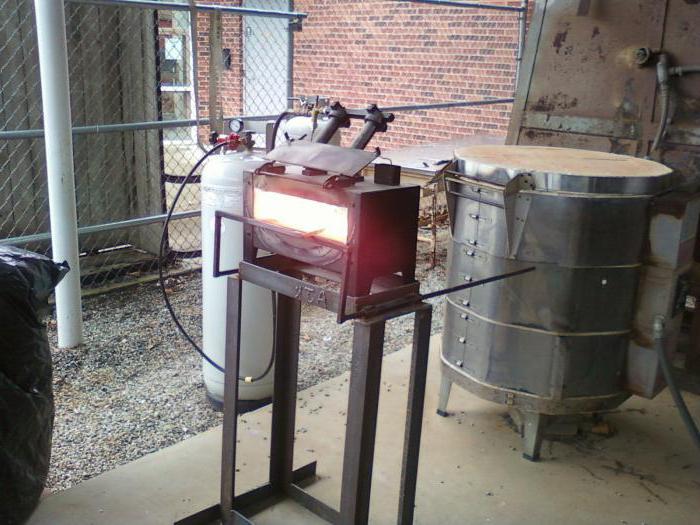
Madalsurvepõletite kaalukad puudused on leegi suur pikkus ning sekundaarse õhu etteandekiiruse sõltuvus koldes toimuva lahjendamise määrast.
Gaasipõletite liikidega saunakeriste jaoks ja nende paigaldusmeetoditega tutvustab järgmine artikkel, mida tasub lugeda kõigil maapiirkondade omanikel, kellel on oma saunad.
Järeldused ja kasulik video teemal
Eriti populaarne on Aleksandr Kuznetsovi poolt välja töötatud injektsioonpõleti. Selles videoklipis räägib ta, millest konstruktsioon koosneb ja kuidas seda kokku panna:
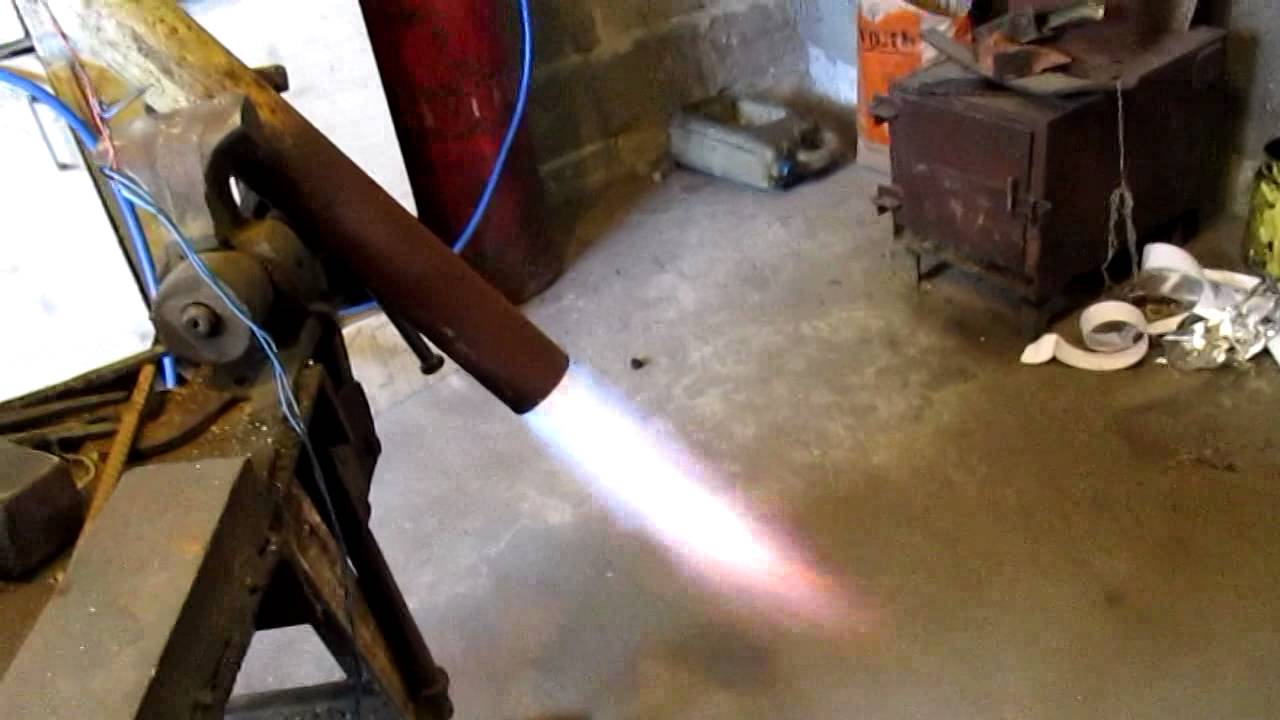
Injektsioonpõleti töö näide:
Õigesti projekteeritud ja vastavalt nõuetele ise valmistatud injektsioonpõletist saab pikaajaliselt usaldusväärne abiline. See seade asendab kallid tehases valmistatud tööriistad. Tema abiga saab lahendada paljusid igapäevaseid probleeme, ilma spetsialistide abi kasutamata.
Kas soovite rääkida, kuidas te ise injektsioonpõleti sepatööks kokku panite? Kas teil on artikli teemal kasulikku teavet? Palun jätke kommentaarid allpool olevasse plokivormi, esitage küsimusi, postitage fotosid.
 Jootelambist ise tehtud gaasipõleti: valmistamise ja kasutamise juhend
 Propaaniga töötav ise tehtud gaasipõleti: samm-sammulised juhised omavalmistatud põletite kokkupanemiseks
 Ise tehtud gaasipõleti saunaahju jaoks: kuidas valmistada omavalmistatud seade
 Gaasipliit oma kätega: parimad isetehtavate pliitide variandid käepärastest materjalidest
 Gaasiballoonide ramp: seade ja isetegemise näide
 Piezo-süütega matka gaasipõleti remont ise: levinud rikked ja nende kõrvaldamine
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded