Kuidas valida klaasplasttorusid: tootmise eripära ja juhtivate tootjate ülevaade

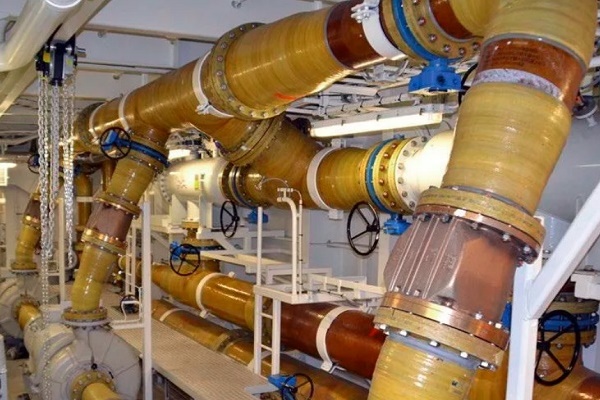
Tänu klaasi ja polümeeride positiivsete omaduste kombinatsioonile on klaasplasttorud saanud praktiliselt piiramatud kasutusvõimalused – alates ventilatsioonikanalite rajamisest kuni naftakeemiatrasside paigaldamiseni.
Selles artiklis vaatleme klaasplasttorude põhiomadusi, märgistust, polümeerkomposiidi valmistamise tehnoloogiaid ja sideainete koostisi, mis määravad komposiidi kasutusala.
Samuti toome välja olulised valikukriteeriumid, pöörates tähelepanu parimatele tootjatele, sest toote kvaliteedis mängib olulist rolli tootja tehniline võimekus ja maine.
Artikli sisukord:
Klaasplasti üldomadused
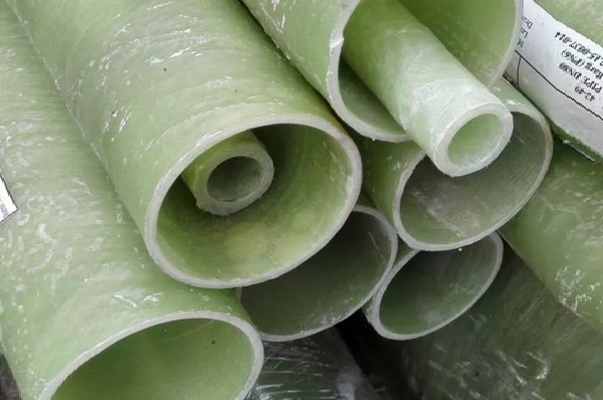
Klaasplast on plastiline materjal, mille koostises on klaaskiudkomponendid ja sideaine täiteaine (termoplastsed ja termoreaktiivsed polümeerid). Koos suhteliselt madala tihedusega eristuvad klaasplasttooted heade tugevusomadustega.
Viimase 30–40 aasta jooksul on klaasplasti massiliselt kasutatud erineva otstarbega torustike valmistamiseks.
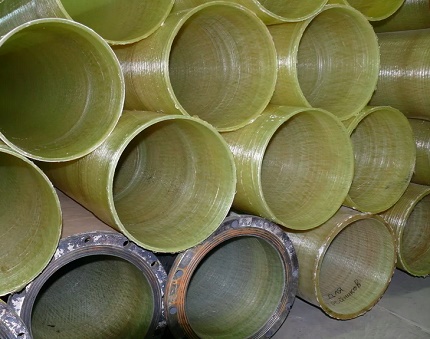
Torustikud ühendavad endas klaasi ja polümeeride omadused:
- Väike kaal. Klaasplasti keskmine tihedus on 1,1 g/cm³. Võrdluseks, terase ja vase puhul on see parameeter palju kõrgem – vastavalt 7,8 ja 8,9. Tänu kergusele on paigaldustööd ja materjali transport lihtsamad.
- Korrosioonikindlus. Komposiidi koostisosadel on madal reaktsioonivõime, seetõttu ei allu nad elektrokeemilisele korrosioonile ega bakteriaalsele lagunemisele. See omadus on otsustav argument klaasplasti kasuks maa-aluste insenervõrkude jaoks.
- Kõrged mehaanilised omadused. Komposiidi absoluutne tugevuspiir jääb alla terase näitajale, kuid eritugevuse parameeter ületab oluliselt termoplastseid polümeere (PVC, HDPE).
- Ilmastikukindlus. Temperatuurivahemik (-60 °C kuni +80 °C), torude töötlemine geelkattest kaitsekihiga tagab vastupidavuse UV-kiirtele. Lisaks on materjal tuulekindel (piir 300 km/h). Mõned tootjad väidavad ka toruliitmike seismilist vastupidavust.
- Tulekindlus. Mittesüttiv klaas on klaasplasti põhikomponent, mistõttu on materjal raskesti süttiv. Põlemisel ei eraldu mürgist dioksiini.
Klaasplastil on madal soojusjuhtivus, mis selgitab selle soojusisolatsiooniomadusi.
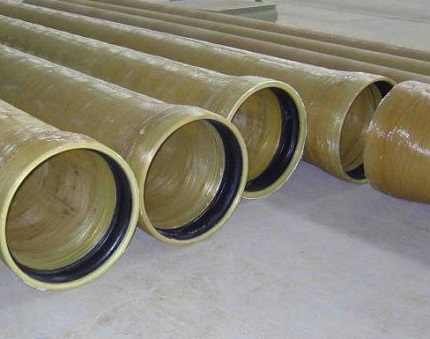
Siseseinte kulumisel paljanduvad ja murduvad kiud – osakesed võivad sattuda transporditavasse keskkonda.
Klaasplasttorude valmistamise tehnoloogiad
Valmistoote füüsikalised ja mehaanilised omadused sõltuvad tootmistehnikast. Komposiitarmatuur valmistatakse nelja erineva meetodiga: ekstrusioon, pultrusioon, tsentrifugaalvalu ja kerimine.
Tehnoloogia #1 — ekstrusioon
Ekstruusioon on tehnoloogiline protsess, mis põhineb pasta- või suure viskoossusega materjali pideval läbisurumisel vormimistööriistast. Vaik segatakse purustatud klaaskiuga ja plastilise kõvendiga, seejärel suunatakse ekstruudrisse.
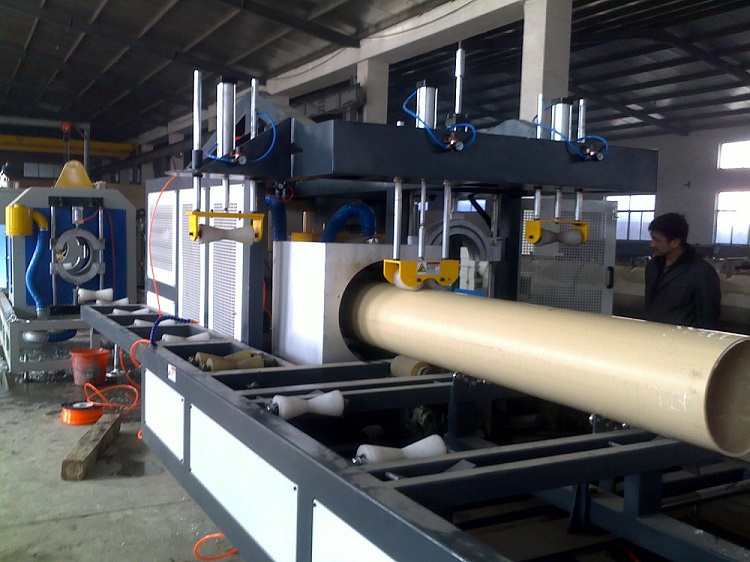
Kõrgetootlik ekstruusiooniliin võimaldab toota karkassita komposiittooteid madala hinnaga, kuid nõudlus on piiratud nende madalate mehaaniliste omaduste tõttu. Polümeermaatriksi aluseks on polüpropüleen ja polüetüleen.
Tehnoloogia #2 — pultrusioon
Pultrusioon on tehnoloogia väikese läbimõõduga pikkade komposiitelementide valmistamiseks, mille ristlõige on muutumatu. Läbides kuumutatud vormimisfiieri (+140 °C), «tõmmatakse» välja termoreaktiivse vaiguga immutatud klaaskiudmaterjalist detailid.
Erinevalt ekstruusiooniprotsessist, kus määravaks teguriks on rõhk, täidab pultrusiooniseadmes seda rolli tõmbav mõju.
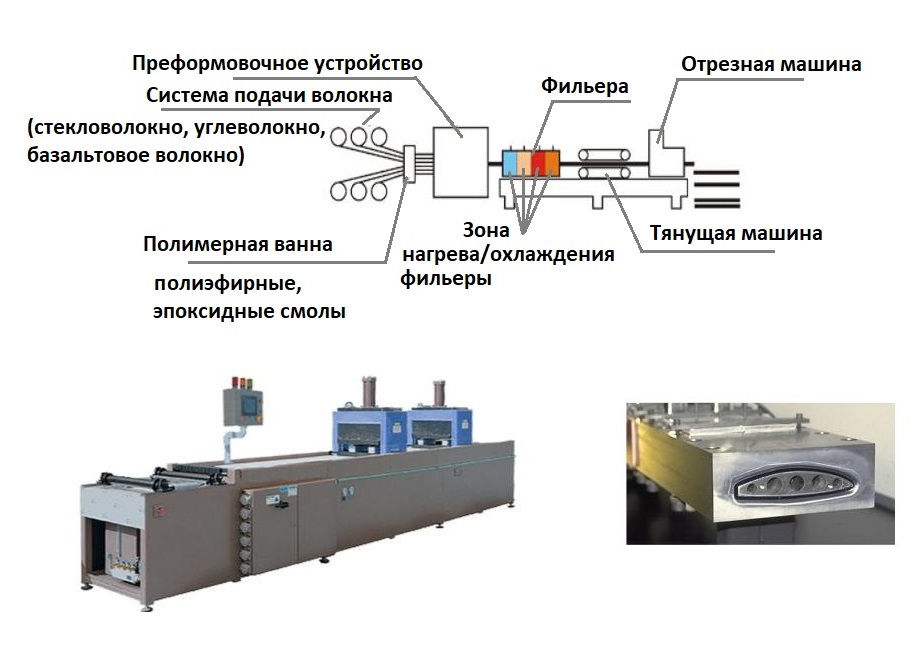
Tehnoloogiline protsess:
- Kiudniidid poolidest suunatakse polümeervanni, kus need immutatakse termoplastsete vaikudega.
- Töödeldud kiud läbivad eelvormimisseadme – niidid sirgendatakse ja omandavad vajaliku kuju.
- Kõvastumata polümeer suunatakse fiierisse. Mitme küttekeha abil luuakse polümerisatsiooniks optimaalne režiim ja valitakse tõmbekiirus.
Kõvastunud toode tõmmatakse tõmbemasinaga välja ja saetakse segmentideks.
Pultrusioonitehnoloogia eripärad:
- töödeldavad polümeerid – epoksü-, polüestervaigud, vinüülid;
- tõmbekiirus – uuenduslike optimeeritud «pultrusioonipolümeeride» kasutamine võimaldab tõmbekiirust kiirendada kuni 4-6 m/min (standard – 2-3 m/min);
- tööpiirkonna ulatus: minimaalne – 3,05*1 m (tõmbejõud kuni 5,5 t), maksimaalne – 1,27*3,05 m (tõmbejõud – 18 t).
Väljundiks on toru ideaalselt siledate välis- ja siseseintega, samuti kõrgel tasemel tugevusnäitajatega.
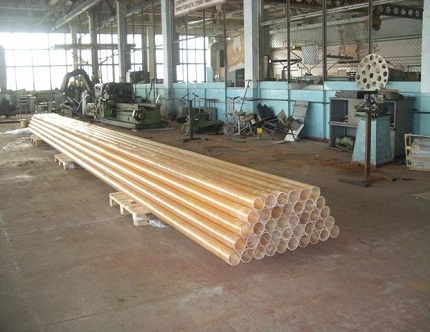
Meetodi puudused ei puuduta mitte tooraine kvaliteeti, vaid tehnoloogiat ennast. Vastuargumendid: kõrge hind ja pikk tootmisprotsess, võimatus valmistada suure läbimõõduga torusid, mis on mõeldud suurtele koormustele.
Tehnoloogia #3 — tsentrifugaalvalu
Šveitsi ettevõte Hobas töötas välja ja patenteeris tsentrifugaalvormimise tehnika. Sel juhul toimub tootmine toru välisseinast sisemise poole, kasutades pöörlevat vormi. Torustiku koostisesse kuuluvad: purustatud klaasniidid, liiv ja polüestervaigud.
Toorainekomponendid juhitakse pöörlevasse maatriksisse – moodustub torustiku välispinna struktuur. Tootmise käigus segatakse vedelvaigule tahked komponendid, täiteaine ja klaaskiud – katalüsaatori toimel toimub polümerisatsioon kiiremini.
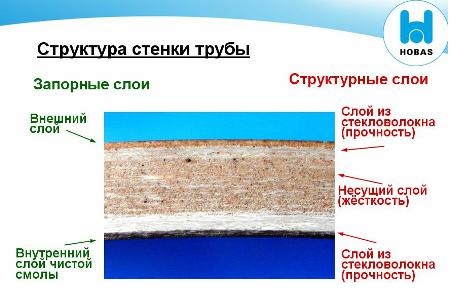
Täiendavad eelised:
- tooraine mõõtmete suur täpsus (pöörleva vormi sisemine ristlõige vastab valmistoote välisläbimõõdule);
- võimalus valada mis tahes paksusega sein;
- polümeerkomposiidi suur rõngasjäikus;
- sileda pinna saamine toruliitmike välis- ja siseküljel.
Tsentrifugaalse klaasplasttorude tootmise puuduseks on energiamahukus ja lõpptoote kõrge hind.
Tehnoloogia #4 — edasiliikuv mähkimine
Kõige populaarsem tehnika on pidev mähkimine. Toru luuakse klaaskiust ja polümeeridest südamiku vahelduval vaheldumisel jahutusprotsessidega. Tootmismeetodil on mitu alaliiki.
Spiraal-rõngastehnika
Kiudude paigaldajaks on spetsiaalne rõngas, mille ümbermõõdul asuvad niitidega düüsid.
Tööelement liigub pidevalt mööda liikuva südamiku telge ja jaotab kiud spiraaljoonte suunas.
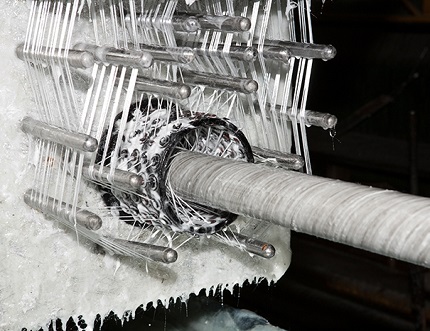
Meetodi peamised eelised:
- ühtlane tugevus kogu torustiku pinnal;
- suurepärane tõmbele vastupidavus – praod on välistatud;
- muutuva läbimõõdu ja keerulise konfiguratsiooniga ristlõigete toodete loomine.
See tehnika võimaldab saada suure tugevusega torusid, mis on mõeldud kasutamiseks suure rõhu all (pumba-kompressori insenerivõrgud).
Spiraal-lintmähkimine
Tehnika on sarnane eelmisele, erinevus – paigaldaja annab kitsa kiududest lindi. Tihe tugevduskiht saavutatakse läbimiste arvu suurendamisega.
Tootmises kasutatakse odavamat seadet kui spiraalrõngasmeetodil, kuid "lintmähisel" on paar olulist puudust:
- piiratud tootlikkus;
- kiudude lahtine paigaldus vähendab torujuhtme tugevust.
Spiraal-lintmeetod on aktuaalne madala ja mõõduka rõhuga toruarmatuuri valmistamisel.
Piki-põikmeetod
Toimub pidev mähis – laduja paigutab pikisuunalised ja põikisuunalised kiud üheaegselt. Pöördliikumist ei toimu.
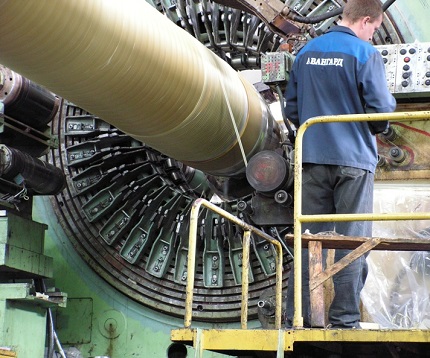
Meetodi omadused:
- kasutatakse peamiselt torude loomisel ristlõikega kuni 75 mm;
- on võimalus telglõngade pingutamiseks, millega saavutatakse tugevus, nagu spiraalmeetodil.
Piki-põiktehnoloogia on kõrge tootlikkusega. Masinad võimaldavad muuta telg- ja rõngasarmatuuri suhet laias vahemikus.
Kaldkihiline piki-põiktehnoloogia
Harkivinseneride väljatöötamine on nõutud kodumaiste tootjate seas. Kaldkihilise mähise puhul toob laduja välja "loori", mis koosneb siduvate niitide kimbust. Lint juhitakse südamikule väikese nurga all eelmise pöörde kattuvusega – moodustub rõngasarmatuur.
Pärast kogu südamiku töö lõpetamist rullitakse kiud rullikutega – sidepolümeeride jäägid eemaldatakse, armatuurkate tihendatakse.
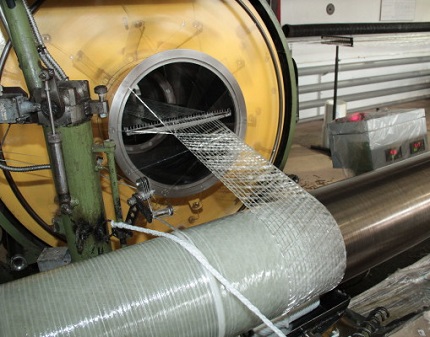
Kaldkihilise rullimise eripärad:
- klaaskiudude kinnitumise tihedus;
- valmistatud torude piiramatu läbimõõt;
- kõrged dielektrilised omadused tänu pideva telgarmatuuri puudumisele.
Kaldkihilise klaasplasti elastsusmoodul jääb alla teiste tehnikate analoogsele parameetrile. Kihiliste pragude tekke ohu tõttu ei ole meetod rakendatav kõrgsurve torujuhtmete loomisel.
Klaasplasttorude valikuparameetrid
Klaaskomposiittorude valik põhineb järgmistel kriteeriumitel: jäikus ja arvutuslik rõhk, sideaine tüüp, seinte konstruktsioonilised omadused ja ühendusviis. Olulised parameetrid on märgitud saatedokumentides ja igal tuubil – lühendatud märgistus.
Jäikus ja nimisurve
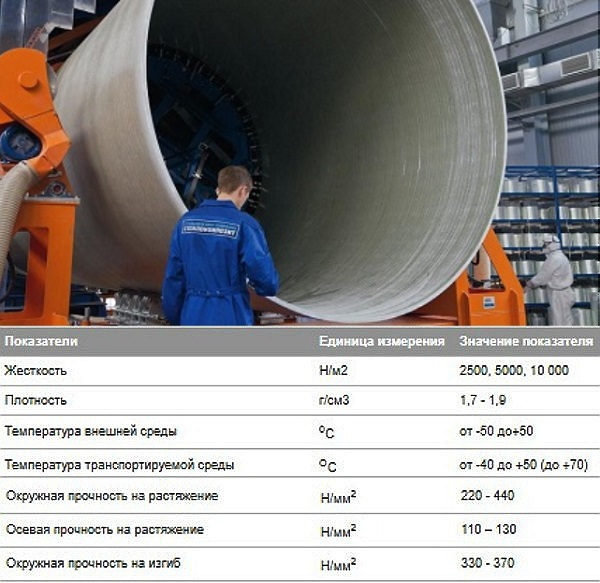
Klaasplasti jäikus määrab materjali võime väliskoormustele (pinnase raskus, transpordi liikumine) ja seintele avalduvale survele seestpoolt vastu seista. Vastavalt ISO standardile liigitatakse toruliitmikud mitmesse jäikusklassi (SN).
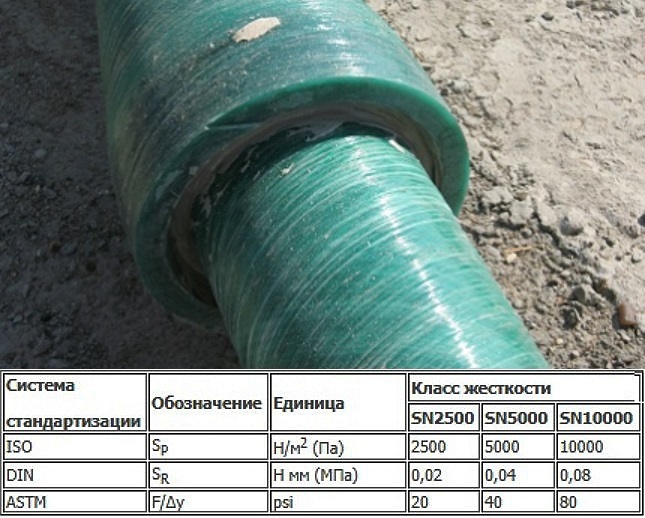
Jäikuse aste suureneb klaasplasttorustiku seina paksuse kasvades.
Klassifikatsioon nimirõhu (PN) alusel näitab toodete gradatsiooni ohutu vedeliku rõhu suhtes temperatuuril +20 °C kogu kasutusea jooksul (umbes 50 aastat). Mõõtühik PN-i jaoks on MPa.
Mõned tootjad, näiteks Hobas, märgivad kombineeritud omadusi kahe parameetri (rõhk ja jäikus) järgi murru abil. Torud töörõhuga 0,4 MPa (klass PN – 4) jäikusastmega (SN) 2500 Pa märgistatakse kui – 4/2500.
Sideainematerjali tüüp
Toru tööomadused sõltuvad suuresti sideaine tüübist. Enamasti kasutatakse polüester- või epoksülisandeid.
PEF-sideainete eripärad
Seinad moodustuvad termoreaktiivsetest polüestervaikudest, mida tugevdavad klaaskiud ja liivalisandid.
Kasutatud polümeerid omavad olulisi omadusi:
- madala toksilisus;
- kõvenemine toatemperatuuri tingimustes;
- usaldusväärne haakumine klaaskiududega;
- keemiline inertsus.
Komposiittorud PEF-polümeeridega ei allu korrosioonile ja agressiivsete keskkondade mõjule.
Epoksüvaigu omadused
Sideaine annab materjalile suurema tugevuse. Komposiitide temperatuuripiir epoksüdega on kuni +130 °C, maksimaalne rõhk – 240 atmosfääri.
Lisaeelis – praktiliselt null soojusjuhtivus, seega ei vaja kokkupandud magistraalid täiendavat soojusisolatsiooni.
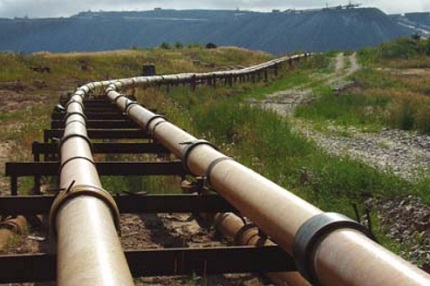
Komposiittorude seina konstruktsioon
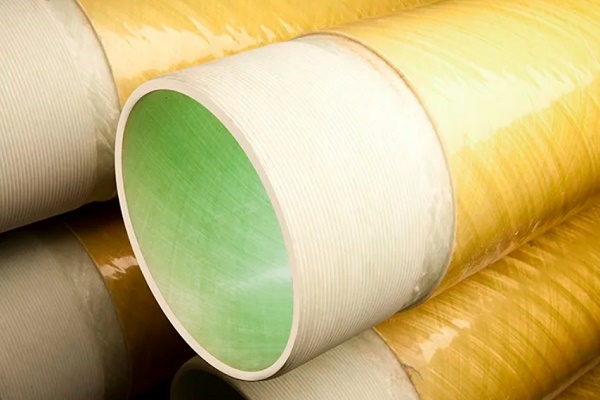
Konstruktsiooni järgi eristatakse: ühe-, kahe- ja kolmekihilisi klaasplasttorusid.
Ühekihiliste toodete omadused
Torudel puudub kaitsev vooderdus, mille tõttu need on madala hinnaga. Toruarmatuuri eripärad: kasutusvõimatus keerulise reljeefi ja karmi kliimaga piirkondades.
Need tooted nõuavad ettevaatlikku paigaldamist – suure mahuga kaeviku kaevamine, liivapadja rajamine. Kuid paigaldustööde eelarve selle tõttu tõuseb.
Kahekihiliste torude eripärad
Tooted on seestpoolt vooderdatud kilekattega – kõrgsurvepolüetüleeniga. Kaitse suurendab keemilist vastupidavust ja parandab torustiku hermeetilisust väliste koormuste korral.
Kuid toruarmatuuri kasutamine naftatööstuse torustikes paljastas kahekihiliste modifikatsioonide nõrkused:
- ebapiisav nakke konstruktsioonikihi ja vooderduse vahel – seinte monoliitsuse kahjustus;
- kaitsekile elastsuse halvenemine miinuskraadidel.
Gaasisisaldava keskkonna transportimisel on võimalik vooderduse eraldumine.
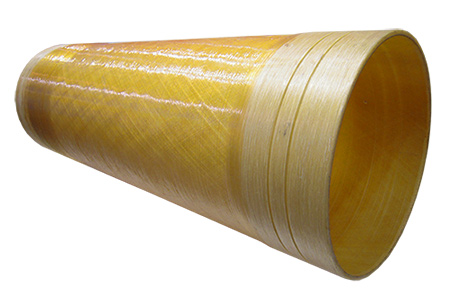
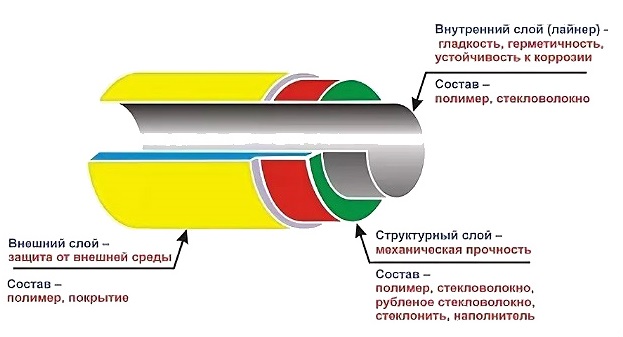
Kolmekihilise toru parameetrid
Klaasplasttoru struktuur:
- Välimine polümeerkiht (paksus 1-3 mm) – mehaanilise ja keemilise vastupidavuse suurendamine.
- Struktuurikiht – konstruktsioonikiht, mis vastutab toote tugevuse eest.
- Lainer (paksus 3-6 mm) – klaasplastist sisekest.
Sisemine kiht tagab sileduse, hermeetilisuse ja silub sisemise rõhu tsüklilisi kõikumisi.
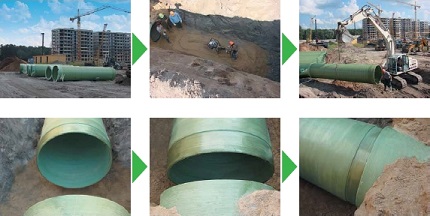
Klaasplasttorustiku ühendusmeetod
Ühendusviisi alusel jaguneb komposiittoruarmatuuri sortiment 4 rühma.
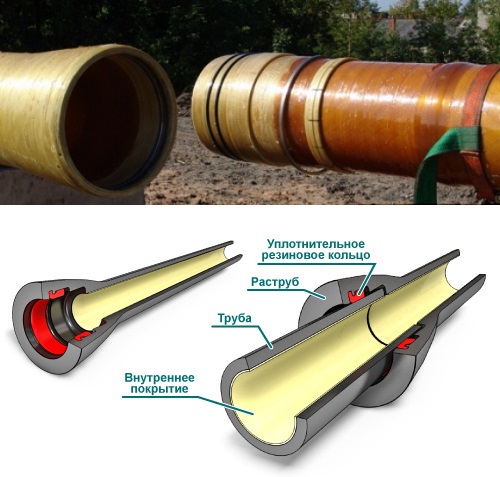
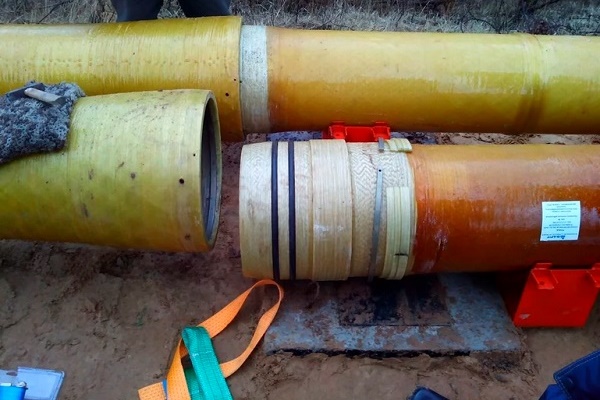
Rühm nr 1 – pistikühendus (paisu ja tihvtiga)
Elastsed kummist tihendid paigaldatakse vastavatesse soontesse torude otsatihvtidele. Istuvusrõngad vormitakse elektrooniliselt juhitaval seadmel, tagades nende asukoha ja suuruste täpsuse.
Rühm nr 2 – pistikühendus (paisu ja tihvtiga) tihendi ja stopperiga
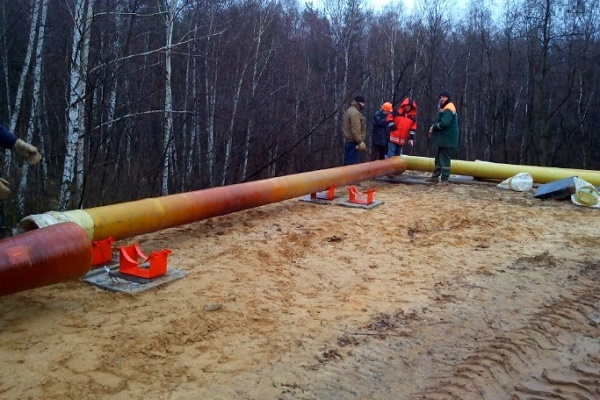
Maapealse magistraali rajamisel tuleb kompenseerida telgjõudude mõju torustikule. Sel eesmärgil paigaldatakse lisaks tihendile ka stopper. Element on valmistatud metalltrossist, polüvinüülkloriidist või polüamiidist.
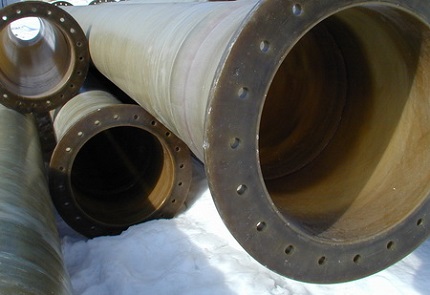
Grupp nr 3 – äärikühendus
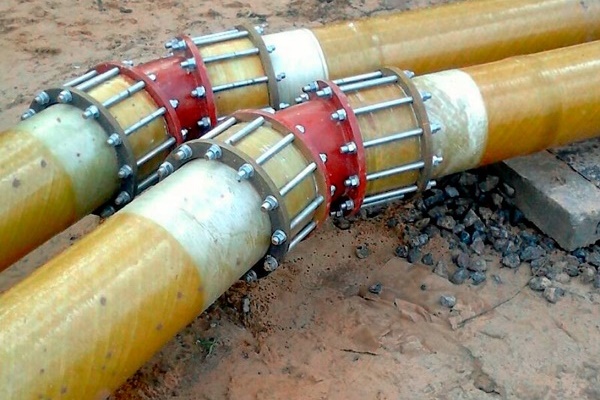
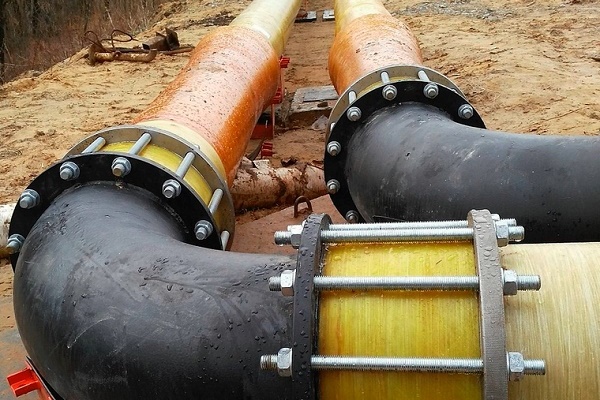
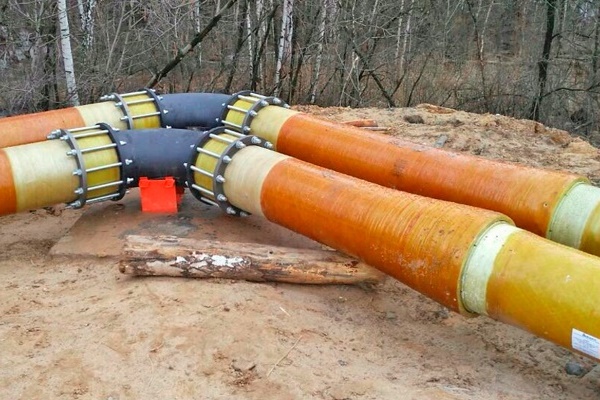
Komposiittorustiku ühendamine vormiliitmike või metalltorudega. Klaasplastäärikute ühendusmõõtmed on reguleeritud standardiga GOST 12815-80.
Grupp nr 4 – liimkinnitus
Lahutamatu ühendusmeetod – otsikutele kantakse tugevdavatest klaasmaterjalidest ja polüesterkomponendiga "külm" kõvenemine. Meetod tagab magistraali tugevuse ja tiheduse.
Kaitseva sisemise kihi märgistus
Torutoodete tootmismeetod võimaldab toota tooteid erineva sisekihi koostisega, mis määrab magistraali vastupidavuse transporditavale keskkonnale.
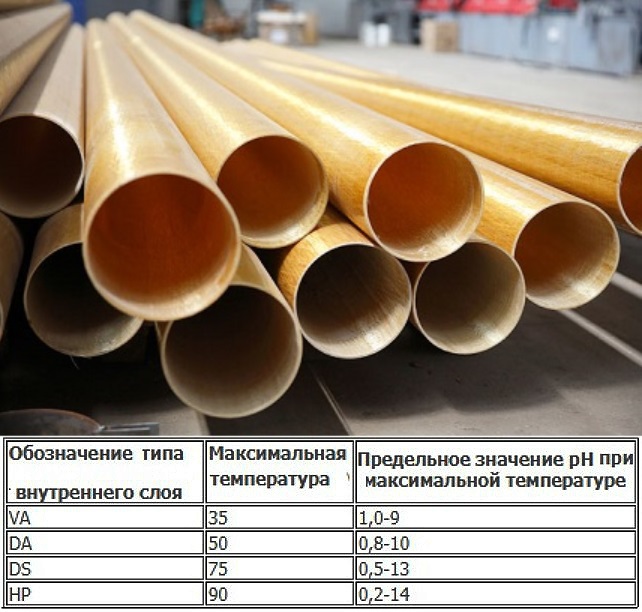
Kohalikud tootjad kasutavad järgmist kaitsekatete märgistust.
Tähistus näitab lubatud kasutusala:
- A – vedeliku transportimine abrasiividega;
- P – külma vee, sealhulgas joogivee juhtimine ja ärajuhtimine;
- H – lubatud kasutada keemiliselt agressiivses gaasi- ja vedelikeskkonnas;
- G – sooja veevarustussüsteemid (piir 75 °C);
- S – muud vedelikud, sealhulgas suurenenud happesusega.
Kaitsekate kantakse peale kihina kuni 3 mm.
Juhtivate tootjate toodete ülevaade
Esindatud toodete hulgas on autoriteetseid kaubamärke pikaajalise positiivse mainega. Nende hulka kuuluvad ettevõtete tooted: Hobas (Šveits), Steklokomposit (Venemaa), Amiantit (Saudi Araabia kontsern tootmisüksustega Saksamaal, Hispaanias, Poolas), Ameron International (USA).
Noored ja perspektiivikad komposiitsete klaasplasttorude tootjad: Polüek (Venemaa), Arpipe (Venemaa) ja Klaasplasttorude tehas (Venemaa).
Tootja #1 — kaubamärk HOBAS
Kaubamärgi tehased asuvad Ameerika Ühendriikides ja paljudes Euroopa riikides. Hobase grupi tooted on pälvinud ülemaailmse tunnustuse suurepärase kvaliteedi tõttu. GRT-torud polüester sideainega on valmistatud tsentrifugaalvalu tehnikal klaaskiust ja küllastumata polüestervaikudest.
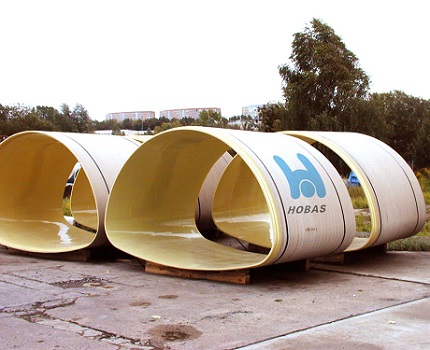
Hobasi komposiittorude omadused:
- läbimõõt – 150–2900 mm;
- SN-jäikuse klass – 630–10 000;
- PN-rõhu tase – 1–25 (PN1 – survevaba torustik);
- sisemise vooderdusega korrosioonivastase katte olemasolu;
- vastupidavus happelisele keskkonnale laias pH-vahemikus.
Käivitatud on liitmike tootmine: põlved, adapterid, äärikuga toruühendused ja teed.
Tootja #2 — ettevõte Steklokomposiit
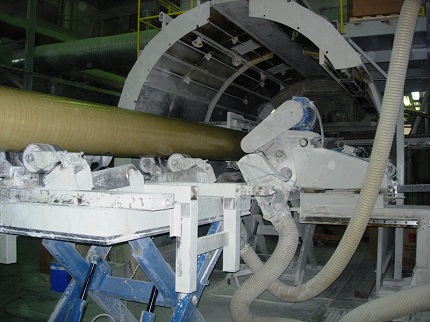
Ettevõte Steklokompozit rajas klaasplasttorude Flowtech tootmisliini, tootmistehnika – pidev mähkimine.
Kasutatakse seadmeid kahekordse vaigusöötmega. Kõrgtehnoloogilised vaigud suunatakse sisemise kihi ladumiseks, odavam koostis aga struktuurikihile. Metoodika võimaldab ratsionaliseerida materjalikulu ja odavdada tootmist.
Tootja #3 — kaubamärk Amiantit
Flowtite torude põhikomponendid Amiantitilt: klaaskiud, polüestervaik, liiv. Kasutatav tehnika – pidev mähkimine, mis tagab mitmekihilise torustiku loomise.
Klaasplasti struktuur koosneb kuuest kihist:
- välimine mähis mittekootud lindist;
- tugevuskiht – hakitud klaaskiud + vaik;
- keskmine kiht – klaaskiud + liiv + polüestervaik;
- korduv tugevuskiht;
- klaasniitide ja vaigu aluskiht;
- kaitsekiht mittekootud klaaskiust.
Läbiviidud uuringud näitasid kõrget abrasiivset vastupidavust – 100 000 tsükli jooksul kruusaga töötlemisel oli kaitsekihi kadu 0,34 mm.
Tootja #4 — ettevõte Poliek
OÜ Polüek toodab erinevaid klaasplastist Fpipes-torude modifikatsioone. Valmistustehnika (pidev diagonaalkihiline piki- ja põikimähkimine) võimaldab luua kuni 130 cm läbimõõduga kolmekihilisi torusid.
Polümeersed komposiitmaterjalid on kasutusel manteltorude, veetõstukolonnide lülide, veevarustustorustike ja küttesüsteemide valmistamisel.
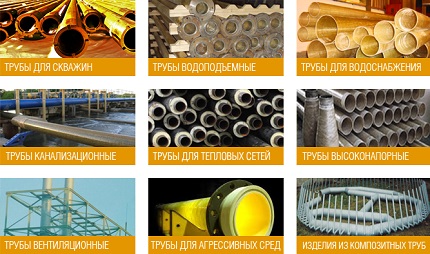
Peale klaasplasttorude on turul palju tooteid muudest materjalidest – terasest, vasest, polüpropüleenist, metallplastist, polüetüleenist jne. Need on tänu oma soodsamale hinnale aktiivselt kasutusel erinevates kodumajapidamise valdkondades – küttesüsteemide, veevarustuse, kanalisatsiooni, ventilatsiooni jms paigaldusel.
Erinevatest materjalidest torude omadustega saate tutvuda meie järgmistes artiklites:
- Metallplasttorud: tüübid, tehnilised omadused, paigalduse eripärad.
- Polüpropüleenist torud ja liitmikud: PP-toodete tüübid torustike koostamiseks ja ühendusviisid
- Plastikust ventilatsioonitorud õhuärastuseks: tüübid, nende omadused, kasutamine
- Vasktorud ja liitmikud: tüübid, märgistus, vasktorustiku rajamise eripära
- Terastorud: tüübid, sortiment, tehniliste omaduste ja paigaldusnüansside ülevaade
Järeldused ja kasulik video teemal
Klaasplasttorude valmistamistehnoloogia ja kasutamise otstarbekus:
Pideva ja perioodilise kiudmähkimise tehnika võrdlus:
Eramuehituses kasutatakse klaasplasttorusid üsna harva. Peamine põhjus on kõrge hind võrreldes plastanaloogidega. Tööstusvaldkonnas on aga komposiidi omadusi hinnatud õiglaselt ning kulunud metalltorustikud vahetatakse massiliselt klaasplasttorude vastu.
Pärast meie artikli lugemist tekkis küsimusi? Esitage need kommentaaride plokis – meie eksperdid püüavad anda ammendava vastuse.
Või soovite esitatud materjali täiendada ajakohaste andmete või isikliku kogemuse näidetega? Palun kirjutage oma arvamus selle artikli alla.
 Vasktorud kütteks: tüübid, märgistuse spetsiifika + kasutuse iseärasused
 Kastmistorud suvilas: erinevat tüüpi torude võrdlev ülevaade
 Kuidas peita torusid vannitoas: ülevaade parimatest torustiku varjamise viisidest
 Veevarustuse vasktorud: sortimendi märgistus, kasutusala, eelised
 Metallplasttorud: tüübid, tehnilised omadused, paigalduse eripärad.
 Küttekaabel kanalisatsioonitorude jaoks: liigid, kuidas valida ja õigesti paigaldada
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Omal ajal valisin ma veetorustiku jaoks klaasplasttorud valesti ja need põhjustasid mulle loomulikult palju probleeme. Siis kurdeti vees olevate arusaamatute osakeste üle, kuid need lekkisid pidevalt.