HDPE torude paigaldus ise: keevitusjuhend + kuidas selliseid torusid painutada või sirgeks ajada

Madalrõhu polüetüleen on torustike kokkupanekuks kasutatavate materjalide populaarsuse edetabelis juhtival positsioonil. Sellise nõudluse saladust seletab kergesti polüetüleentorude kasutamise universaalsus ja paigalduse lihtsus.
Kuid nagu iga teise polümeeriga töötades, saab kvaliteetset PND torude paigaldust oma kätega teostada ainult tehnoloogiast rangelt kinni pidades. Me selgitame, milliseid nüansse arvestada elementide ühendamisel. Selgitame, kuidas nende painutamist ja sirgestamist õigesti teostada.
Artikli sisukord:
PND torude tõhusad ühendamismeetodid
Tehnoloogiliselt saab PND torusid ühendada kahe peamise meetodiga – lahutamatu ja lahutatava.
Esimene eeldab keevitusaparaadi kasutamist, teine teostatakse ilma selle kasutamiseta.
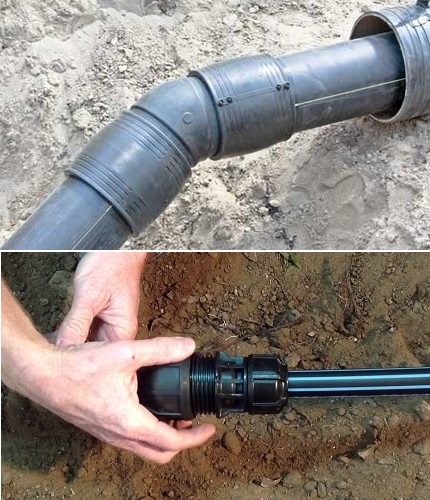
Keevitatud lahutamatud ühendused võimaldavad maksimaalset tihendamist, mis on eriti aktuaalne surve all olevate magistraalide rajamisel. Lahutatavad ühendused on paigaldamisel mugavad ja võimaldavad igal hetkel torustikku lahti võtta, et muuta magistraali konfiguratsiooni või täiendada seda uute harudega.
Lahutamatud ühendusviisid
PND torude ühendamiseks kasutatakse kahte lahutamatut ühendusviisi: põkkkeevituse abil ja elektromuhvi paigaldamise teel.
Igal juhul esitatakse nende meetodite rakendamisel ühendustele järgmised nõuded:
- Maksimaalne nihke nurk keevitatavate lõikude vahel ei tohi ületada 10% ühendatavate torude seina paksusest.
- Põkkõmblus tuleb teha kõrgemale kui ühendatavate lõikude välispind.
- Kvaliteetselt tehtud õmbluse valliku kõrgus peab olema vahemikus 2,5–5 mm.
Valliku kõrguse optimaalne väärtus sõltub sulatatava toote seina paksusest. Õhukeseinalistel torudel (kuni 5 mm) ei tohi see olla suurem kui 2,5 mm. Kui torude seina paksus varieerub vahemikus 6–20 mm, siis ei tohi valliku kõrgus ületada 5 mm.
Põkkkeevituse abil
Mitte-eemaldatava ühenduse loomine toimub materjali pehmendamise teel viskoosse aine olekusse, et toimuks selle osade difuusne ühinemine. Seda kasutatakse torude puhul, mille seinapaksus on üle 5 mm.
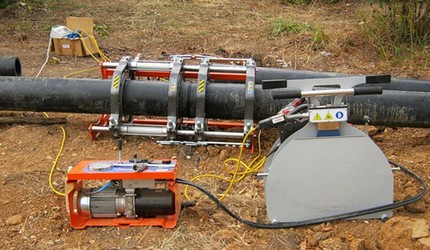
Keevituse ühendusmeetodit kasutatakse veetorustiku sirgetel lõikudel, mida kavatsetakse kasutada rõhu all. Ainult see võimaldab saavutada tiheda ühenduse läbimõõtudel üle 200 mm, kuna see ei põhjusta torude jäikuse kaotust, mis viib deformatsioonini.
HDPE torude tugevat keevitamist oma kätega teostatakse spetsiaalse tööriista abil. Meetodi olemus seisneb ühendatavate elementide otste kuumutamises viskoossesse olekusse kuumutusotsiku abil. Pehmenenud otsad lihtsalt ühendatakse rõhu all, seejärel lastakse ühenduskohal jahtuda.
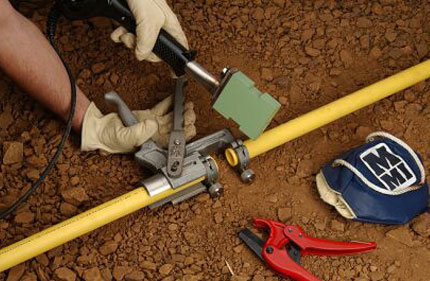
Keevitustööde tegemisel on oluline järgida kütteelementide temperatuurirežiimi.
Kütteelementide aja ja temperatuuri hoidmise parameetrid määratakse, võttes arvesse kolme tegurit:
- Torustiku seinapaksus.
- Harude läbimõõt.
- Jooteseadme tehnilised parameetrid.
Torude ühendamine keevituse teel on kõige usaldusväärsem ja vastupidavam variant. Selle abil saab luua lahutamatu kinnituse, mis talub survet nii rõhuta kui ka rõhuga veevärgisüsteemides.
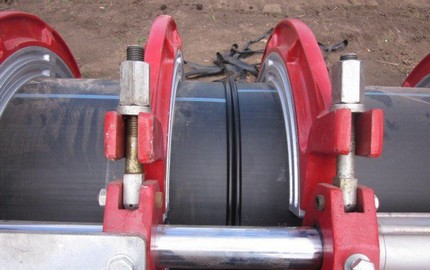
Keevitust teostatakse järgmises järjekorras:
- Kommunikatsioon lõigatakse etteantud suuruseks. Otste tasapinna paralleelsus joondatakse. Otsad puhastatakse liivapaberi tükiga.
- Otstest eemaldatakse faas laiusega 2-3 mm. Keevituskoht puhastatakse põhjalikult ja töödeldakse rasvaärastusvahendiga.
- Jootekolb seatakse kuumutusmärgile 260°. Samal ajal kui see soojeneb, pannakse keevitusotsikud peale ja oodatakse, kuni nende kuumutusaste saavutab seatud temperatuuri.
- Tsentreerimismehhanismi abil süvistatakse otsiku õõnsusse liitmik ja toru ots. Kui jootekolvil tsentreerimismehhanismi ette nähtud pole, tuleb koaksiaalsust kontrollida "silma järgi", tehes ühenduse võimalikult täpseks.
- Tsentreeritud elemendid lükatakse etteantud märgini, ühendades surve all, ja hoitakse juhendis näidatud aja jooksul sulamiseks.
- Pärast töö lõpetamist lükatakse aparaat kõrvale ja lülitatakse vooluvõrgust välja. Keevisõmbluse ala fikseeritakse ilma nihketa ja pöördeta etteantud asendis kuni pinna täieliku jahtumiseni.
Keevitamisel on oluline mitte üle küpsetada. See võib põhjustada polüetüleeni voolamise toote siseläbimõõdule.
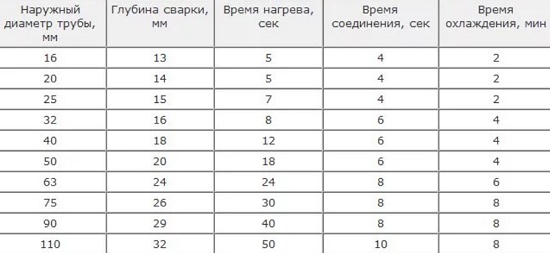
Usaldusväärse kinnituse saamiseks peab paigaldussügavus olema umbes 2 mm. Etteantud sügavust järgides on saadud keevisõmblus ühtlase ja esindusliku välimusega, mille tagasitõmbe kõrgus on ühesugune.
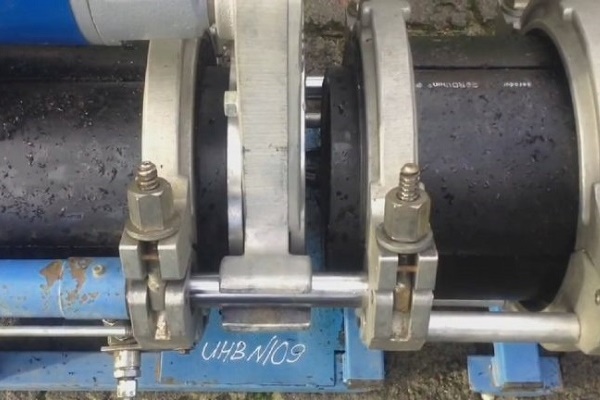
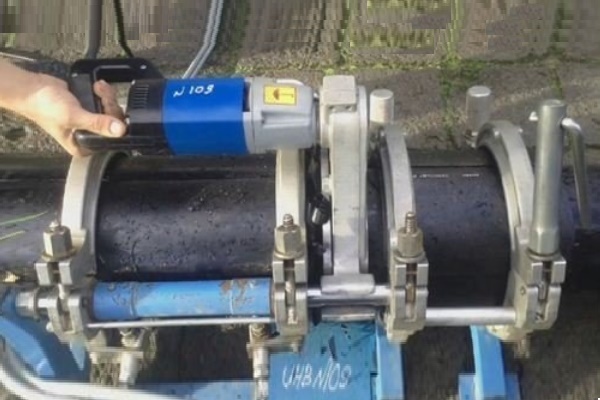
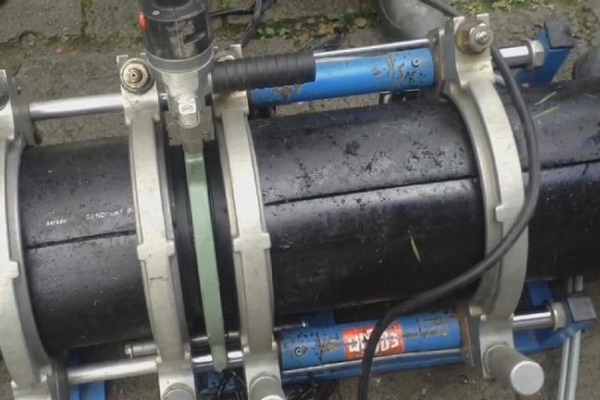
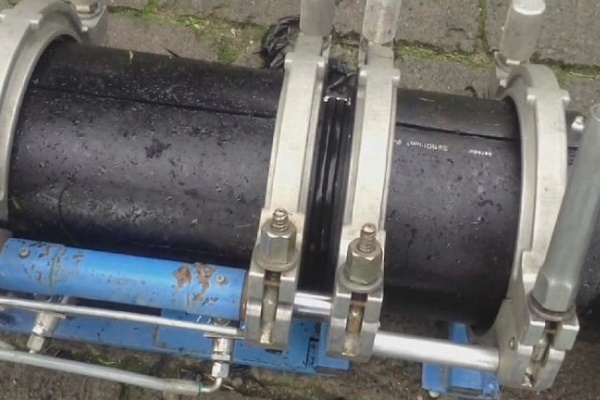
PND torude põkkkeevitamise etappidega tutvustab järgmine fotovalik:
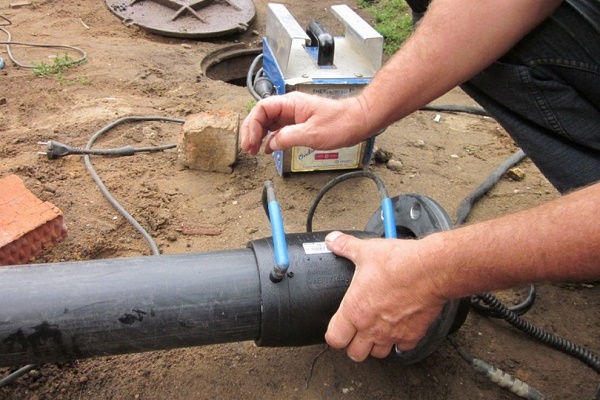
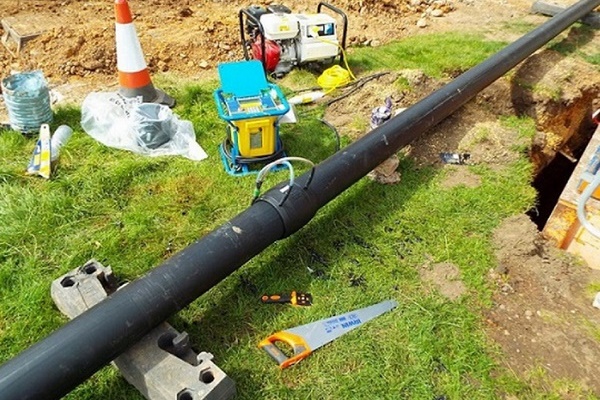
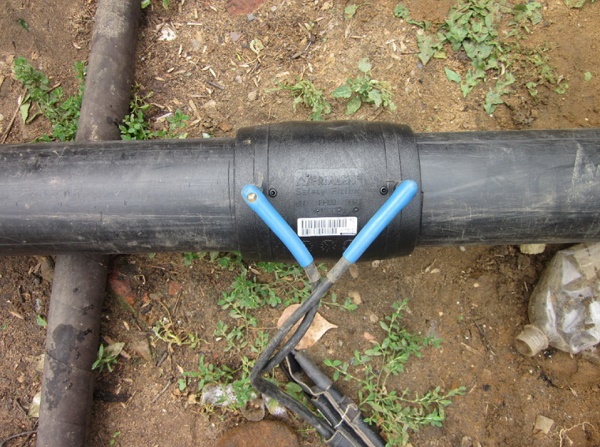
Elektromuhvkeevituse abil
Selle pideva ühendamise meetodi rakendamisel kasutatakse elektromuhvkeevitust või elektrikeevitusliitmikku.
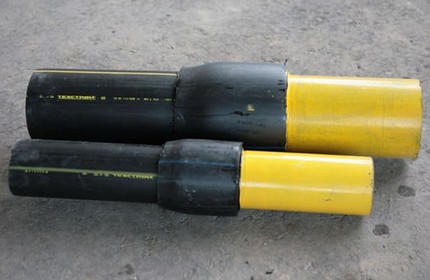
See meetod on tõhus, kui tuleb töötada kitsastes tingimustes. Näiteks remonditööde tegemisel kaevudes või kui on vaja teha sisselõikeid varem ühendatud torudesse.
Ühtseid standardeid muhvjootmise läbiviimiseks kodumaistes normdokumentides ei ole. Seda tehnoloogiat rakendatakse sagedamini Euroopa riikides ja see on reguleeritud standarditega DVS-220715.
HDPE torude muhvühendamise tehnoloogia hõlmab mitmeid põhietappe:
- Kommunikatsioonilõigu ettevalmistamine. Harutoru välispind puhastatakse rasvast ja tolmust. Selleks kasutatakse seebi- ja alkoholilahuseid, mis on ehituspoodides laias valikus saadaval.
- Liitekohtade töötlemine. Kinnituse tihedus sõltub otseselt sellest, kui sile lõige on tehtud. Ideaalselt sileda pinna saamiseks hõõrutakse toru otsa peeneteralise liivapaberiga.
- Faaside tegemine. Harutoru liitekoht lõigatakse 45° nurga all. Kaldpind võimaldab tagada elementide maksimaalselt tiheda kokkusobivuse ja kinnituse.
- Muhvi paigaldamine. Muhv ühendatakse toiteallikaga. Pärast seda, kui see on soojenemud ettenähtud temperatuurini, asetatakse muhv ühe otsaga (torn) torule ja teise otsaga (hülss) ühendatakse teise toruharuga.
Elektrimuhvkeevituse teostamise peamine tingimus on detailide liikumatuse tagamine elementide soojendamise ja jahtumise ajal. Kui suruda toruotsad kuumutatud muhvi õõnsusse, on oluline tööd teha kiiresti, kuid maksimaalselt ettevaatlikult, et polüetüleen ei kuumeneks üle.
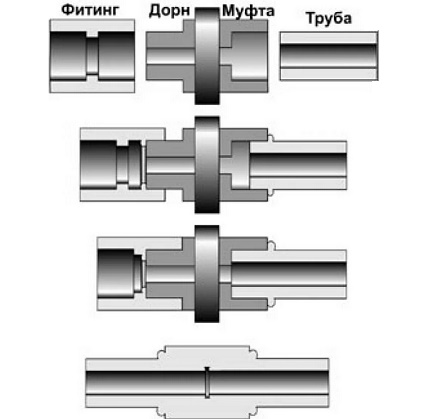
Toruotste surumisel muhvi õõnsusse olge valmis selleks, et selle alt hakkab veidi välja immitsema vedel plastmass. Pärast töö lõpetamist jääb üle vaid eemaldada muhv ja asetada ühendatud torustik kõvale pinnale, et fikseerida see soovitud asendis.
Pärast sulami kivistumist on liitekohal näha tihedalt toru külge kinnituvat surveklambrit.
Kuid seda meetodit valides tuleb arvestada, et plasttorud ei paista silma suure jäikusega. Seetõttu võib tugeva sisemise rõhu korral loodud õmblus lihtsalt lahti minna. Muhvühendus ei ole parim lahendus küttetrasside rajamiseks ja kraanikausi alla äravoolude tegemiseks.
Erinevate HDPE-torude keevitusviiside tugevate ja nõrkade külgede hindamisele on pühendatud artikkel, mille sisuga soovitame tutvuda.
Lahutatavad ühendusmeetodid
Kui vaadelda lahtivõetava ühenduse variante, siis need realiseeritakse äärikute ja kompressioonliitmike abil. Range paigalduse järgimisel osutuvad need sama töökindlaks kui need, mis on loodud keevitusaparaadi kasutamisel.
Iga lahutamatu ühenduse tüüp sisaldab elastset detaili. Pingutustööriistaga kokku surudes täidab see kõik tühimikud liite piirkonnas, välistades sellega lekked.
Kasutades PND liitmikke
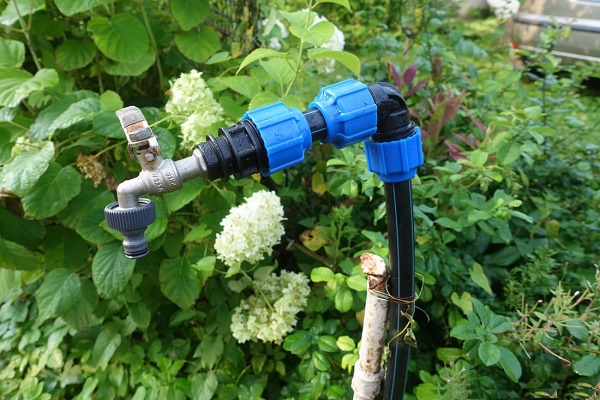
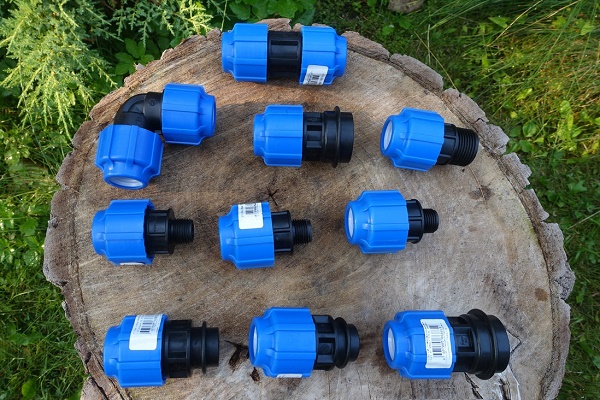
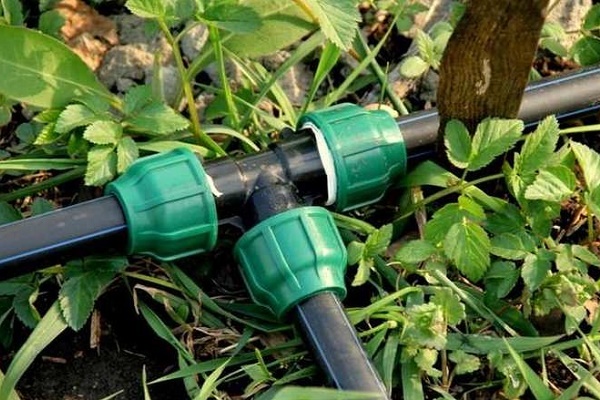
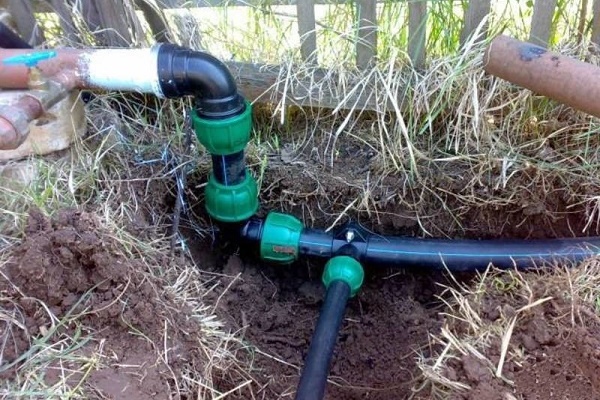
Selle meetodi teostamiseks kasutatakse kompressioonliitmikke, mis kujutavad endast muhve, mis on täiendatud väliskeermega mõlemalt poolt.
Need suudavad torusid ühendada, tagades tiheda ühenduse, millel on kõrged tihendusnäitajad. Samas ei valmista lahtivõetava ühenduse igal hetkel eemaldamine raskusi, et muuta trassi konfiguratsiooni või teha kiiret remonti.
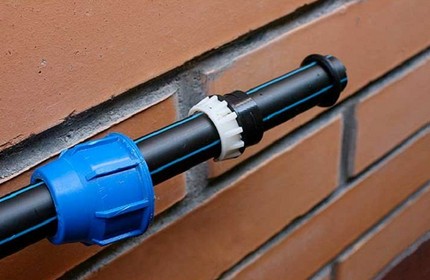
Toimingute jada liitmikuühenduse saamiseks:
- Mõlema toru ettevalmistatud otstele pannakse polüuretaanist või kummist vaherõngas. Rõnga välisläbimõõt peab olema võrdne ühendatavate torude sisemõõduga.
- Otsad varustatakse pingutusmutri ja kahe survekettaga. Esimene ketas on ette nähtud vaherõnga väljapressimiseks, teine on mõeldud mutri tihendamiseks toru otsa suhtes.
- Ühendus monteeritakse põhimõttel «toru – liitmik – toru». Töökindluse suurendamiseks surutakse see mõlemalt poolt pingutusmutriga kuni piirini kinni.
Paigaldatavate detailide kokkupanekuks kasutatakse spetsiaalset võtit. Sellega keeratakse ühendusliitmikel kinnitusmutrid lahti.
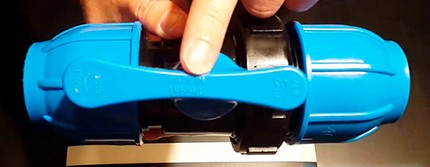
Selle ühendusmeetodi peamine eelis on see, et seda on mugav teostada isegi keskkonna temperatuuri olulisel langemisel. Samas kui keevisühenduste piir on vähemalt +5°C.
Erinevate läbimõõtudega ühenduselementide lai valik võimaldab kokku panna mis tahes jaotussüsteeme, tehes torustikus vajalikke hargnemisi.
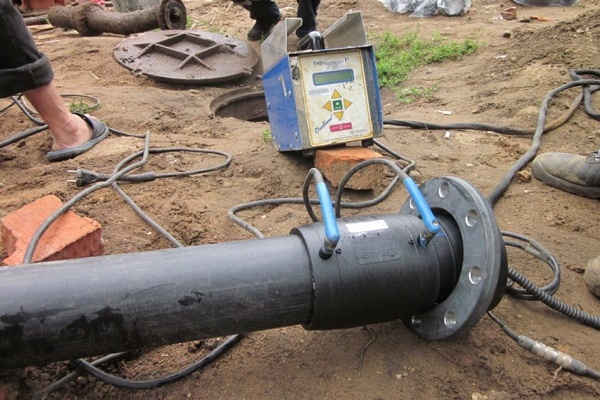
Flantsi paigaldamise abil
Äärikühendustüüp valitakse siis, kui on vaja ühendada HDPE torustik terastorudega. Äärikute abil on mugav ühendada magistraaltorustike külge ventiile, regulaatoreid ja siibreid.
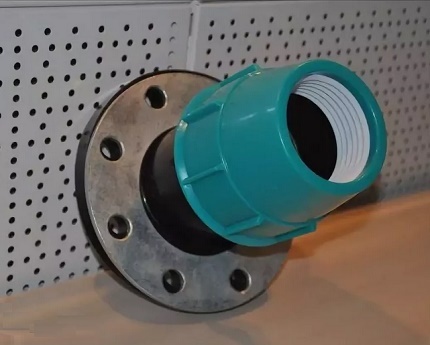
Polüetüleentorudele paigaldamiseks kasutatakse GOST 12882,80-le vastavaid äärikuid. Neil on laiendatud siseläbimõõt.
Ääriku paigaldustööd teostatakse järgmises järjekorras:
- Sideühenduse ühte otsa tehakse keere.
- Keermesse kruvitakse element.
- Elemendile pannakse ühendatava toru haru.
- Liitekohta soojendatakse muhviga või ehitusfööniga.
Enne ääriku peale panemist tuleb see üle vaadata teravate eendite ja jämejälgede suhtes, mis võivad polüetüleentoru otsa kahjustada.
Kuidas toodet painutada või sirgeks teha?
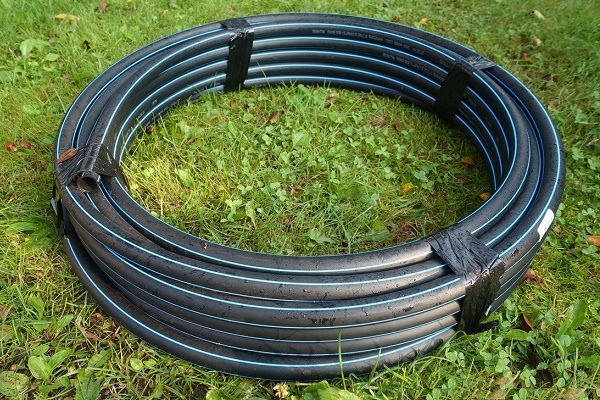
Polüetüleentorusid müüakse sirgete 12-meetriste lõikudena või terviklike toodetena, mis on keritud suurtele rullidele. Keerdunud olekus omandavad tooted rõngakuju ja deformeeruvad. Enne deformeerunud HDPE toru sirgeks tegemist või painutamist tuleb seda soojendada.
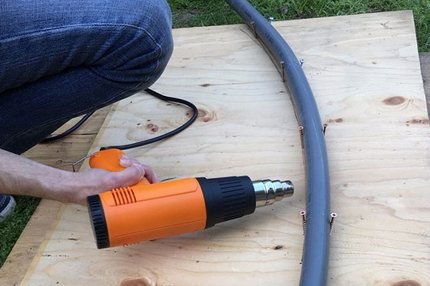
Madalsurve polüetüleen on tuntud oma hea elastsuse poolest. Kuid see kaotab selle omaduse, kui kuumutustemperatuur ületab +80°C. Seda kasutatakse toote konfiguratsiooni muutmise vajaduse korral.
Kuid tuleb meeles pidada, et sirgendamiseks või painutamiseks võib temperatuuri tõsta ainult lühikeseks ajaks. Polüetüleentoru kuulub ju ehitusmaterjalide kategooriasse, mida võib temperatuurirežiimi rikkumise korral kahjustada.
Ülevaade toru sirgestamise viisidest
Toru sirgendamine, kõrvaldades selle ladustamise ja transportimise käigus tekkinud painded, on lihtsaim pärast toote kerget kuumutamist. Kui torustiku vahetus või remont toimub suveperioodil, mil päikesekiired on kõige intensiivsemad, saab neid kasutada eesmärgi saavutamiseks.
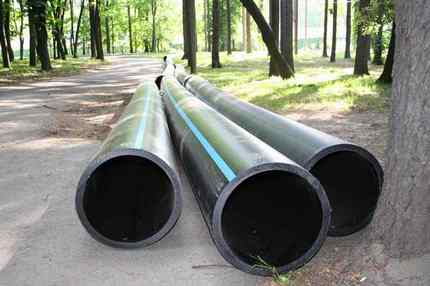
UV-kiired ei halvenda polüetüleeni tööomadusi, kuid suudavad ajutiselt pehmendada toote seinu. Teil tuleb vaid kinnitada pehme toru piki jäika tuge või seina või paigaldada see eelnevalt kaevatud kraavi. Enne kõvera HDPE toru sirgendamist maapinnal tuleb ala vabastada.
Kui tööd tuleb teha talvel, kasutage toote soojendamiseks kuuma vett. Kuid see meetod on efektiivne torudele, mille suurus ei ületa 50 mm. Abivahenditena sirgendamisel saab kasutada metallpiirdeid ja telliskivimüüritist. Igal juhul: mida lühem on toote lõik, seda lihtsam on sellega töötada.
Tõhusad meetodid tooriku painutamiseks
Kui tekib vastupidine olukord, kus on vaja painutada HDPE toru, kasutatakse sama kuumtöötlust.
Soojendamiseks kasutatakse järgmisi meetodeid:
- puhutakse kuuma suunatud õhku ehitusfööniga;
- soojendatakse toote seinu gaasipõletiga;
- valatakse pinnale keeva vett.
Painutamise protseduuri lihtsustamiseks on parem ehitada vormimisraam. Raami, mille suurus vastab painutatava toru läbimõõdule, saab teha tavalistest puitkiudplaadi lehtedest. Raami pinna sileduse tagamiseks lihvige seda liivapaberitükiga.
HDPE toru painutamiseks fööniga tehakse tööd järgmises järjekorras:
- Töödeldavat kohta soojendatakse ehitusfööniga.
- Pehmendatud toorik asetatakse vormimisraami.
- Ettevaatlikult painutatakse toru, rakendamata liigset jõudu, et paindekohas toodet mitte rebestada.
Pärast vajaliku paindenurga loomist tuleb toode lasta täielikult jahtuda ja alles seejärel raamist eemaldada.
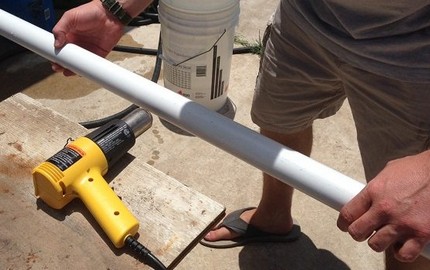
Oluline punkt: toru kuumutades tuleb järgida „kuldset keskteed“. Kui pinna kuumutamine on painutamise hetkel ebapiisav, võib toru puruneda. Kui kuumutamise ajal tuua kütteelement liiga lähedale tootele, võib polümeer süttida.
Järeldused ja kasulik video teemal
Tutvuge HDPE-torude keevitamise ja töötlemise nüanssidega järgmistes videotes.
Video #1. Kuidas toimub põkkkeevitus:
Video #2. Elektromuhvkeevituse loomise näide:
Video #3. Toru sirgendamise variant:
Polüetüleentorude ühendamise ja joondamise meetodi valimisel tuleb arvestada töökeskkonna rõhu taset. See võimaldab minimeerida torustikuga tehtud manipulatsioonide negatiivset mõju selle tehnilistele omadustele.
Kas teile on teada polüetüleentorude ühendamise tehnoloogilised nüansid, mida artiklis ei kirjeldatud? Kui teil on isiklik kogemus HDPE-torustike paigaldamisel, mida sooviksite jagada saidi külastajate ja meiega? Palun kirjutage kommentaarid allpool asuvasse plokki, lisage fotosid, esitage artikli teemal küsimusi.
 Polüpropüleentorude paigaldus ise: töötehnoloogia PP-torustikuga
 Kuidas ise valmistada polüpropüleentorudest tool: samm-sammuline juhend
 Kuidas painutada profiiltoru ise, ilma eriliste seadmeteta
 Vasktorude paigaldus ise: vasktorustiku paigaldustehnoloogia
 Metallplasttorude paigaldus ise: ühendustehnoloogia ja jaotuse näited
 Propüleentorudest isetehtud meisterdused: erinevad omatehtud variandid koju
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded