Polüetüleentorude keevitamine: meetodite võrdlus + paigaldusjuhend

Polüetüleenist (PE) torudest jaotusvõrgu kokkupanekuks on vaja teatud oskusi nende keevitamiseks ja liitmike abil ühendamiseks. Selleks tööks sobib ka seadmed, mida kasutatakse polüpropüleentorustike paigaldamiseks.
Polüetüleentorude keevitamine toimub spetsiaalsete seadmetega ja nõuab teatud teadmisi, millest me selles artiklis räägime. Üksikasjalikult käsitleme seadmete ettevalmistamise iseärasusi keevitusprotsessiks, toome soovitusi kvaliteetse keevisõmbluse tegemiseks. Samuti vaatleme erinevaid polüetüleentorude keevitusvariante.
Artikli sisukord:
Seadmete ettevalmistamine keevituseks
Iga keevitusliigi jaoks kasutatakse erinevaid seadmeid. Seda osta ühekordseks sidevõrgu kokkupanekuks ots- ja elektrikeevitusmeetodil pole mõtet, sest komplekti maksumus on mitu tuhat dollarit. Parem on kasutada kolmandate ettevõtete teenuseid või rentida tehnikat.
Kasutatavad keevitusseadmed
Pesakeevitusseadmed maksavad 100–200 dollarit, seetõttu otsustab igaüks ise keevitusaparaadi ostmise küsimuse.
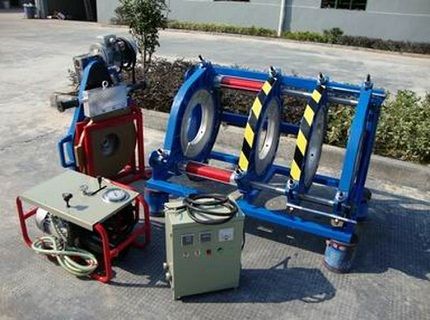
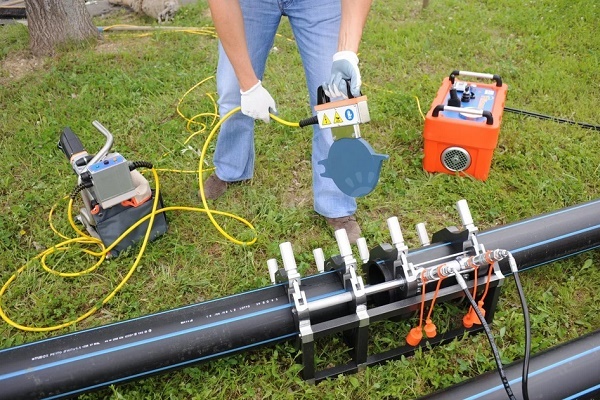
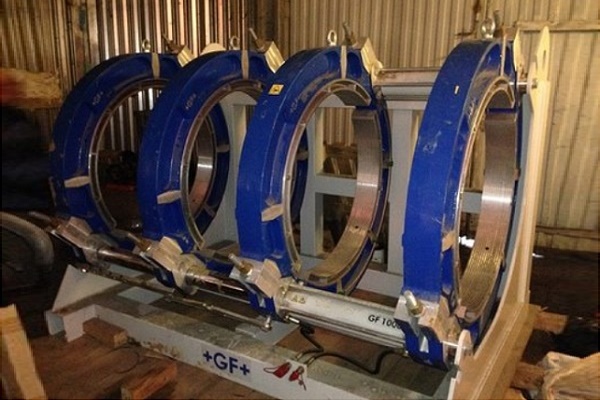
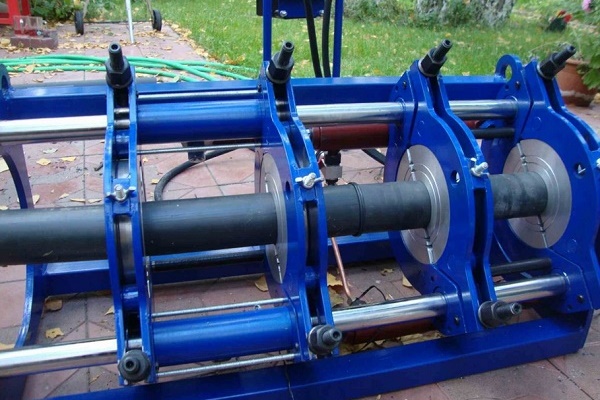
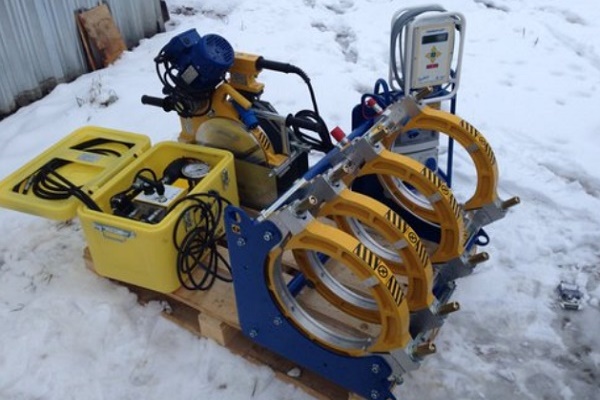
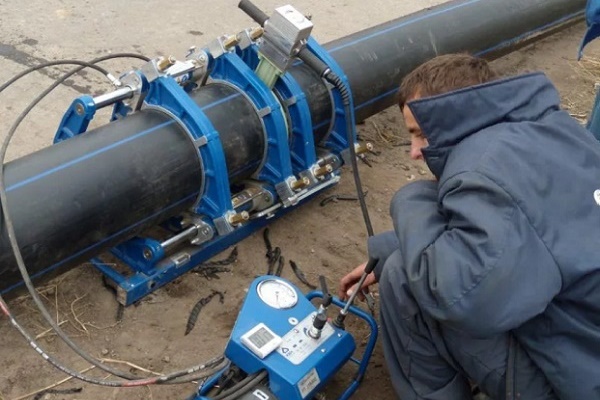
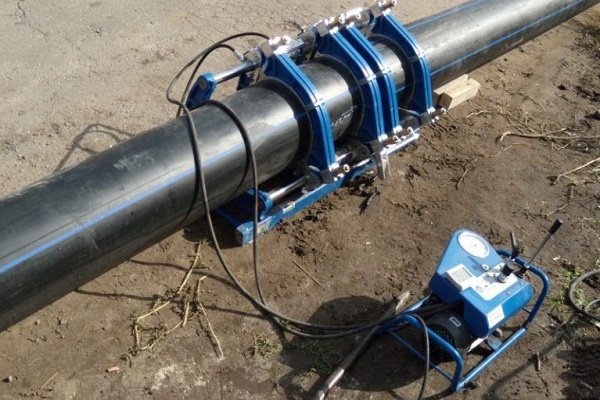
Polüetüleentorude otskeevituse standardseadmete komplekti kuuluvad:
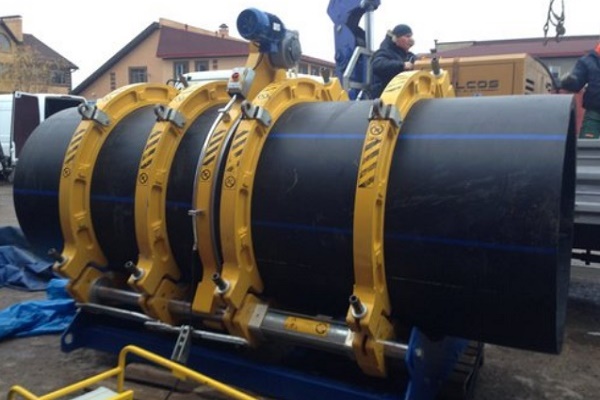
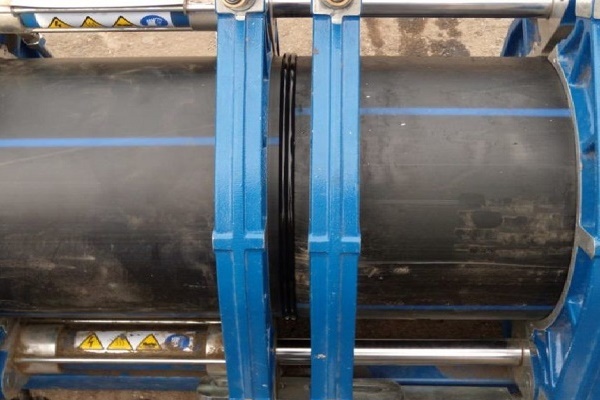
- Tsentraator. See on alusraam 4 metallist toruklambriga, millest kaks on liigutatavad ja kaks on alusele jäigalt fikseeritud.
- Otsatöötleja. See on eraldiseisev ketaskujuline seade keevitatavate torude otste täpseks mehaaniliseks lõikamiseks. Seade kinnitatakse keevitusaparaadi juhtsiinidele.
- Kuumutuspeegel. See on tefloniga kaetud ümmargune plaat, mille vastu surutakse torude otsad polüetüleeni sulatamiseks. Sellel on sisseehitatud termomeeter.
- Hüdrauliline või mehaaniline ajam. Seade torude kokkusurumisjõu reguleerimiseks nende kuumutamisel ja hilisemal ühendamisel.
- Reduktsioonivahetükid. Need on vahetatavate poolrõngaste komplekt erineva läbimõõduga torude kinnitamiseks.
- Juhtplokk. Kuulub keevitusprotsessi automatiseerimisega seadmete komplektidesse.
Põhimõtteliselt on seadmete komplekt iseseisvad seadmed, mis täidavad teatud funktsioone keevitusprotsessi erinevatel etappidel. Need võivad olla mõeldud nii puhtalt käsitsi keevitamiseks kui ka torude ühendamiseks täielikult automaatrežiimis.
Elektromuffliühenduste paigaldamiseks kasutatakse vastavat keevitusaparaati, millel on sisseehitatud vöötkoodiskanner. Selle protsessi jaoks pole lisaseadmeid vaja.
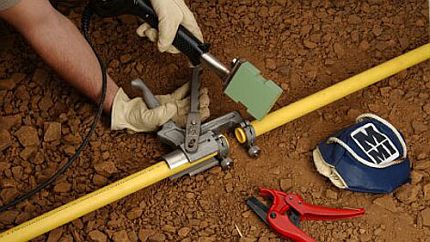
Pistikupesakeevituse jaoks on vaja soetada järgmine komplekt:
- Elektrikeevitusaparaat;
- käärid-torulõikurid;
- Alus;
- Kalibraator ja faasieemaldaja;
- Ühendatavate elementide soojendamiseks mõeldud otsikud.
Lisaks nimetatud seadmetele võib torude paigaldamiseks vaja minna ka üldmajanduslikke tööriistu: reguleeritav mutrivõti, mõõdulint, marker jt.
Ettevalmistus keevitusprotsessiks
Oluliseks teguriks HDPE-torustike kvaliteetsel keevitamisel on nende eelnev ettevalmistus. Vajalikud toimingud hea keevisõmbluse moodustamiseks esitatakse juhise kujul.
Vahetult enne joodetavate detailide kuumutamist tuleb:
- Veenduda, et joodetavate detailide materjal ja märgistus on identsed.
- Puhastada ja rasvatustada ühendatavate toodete liited.
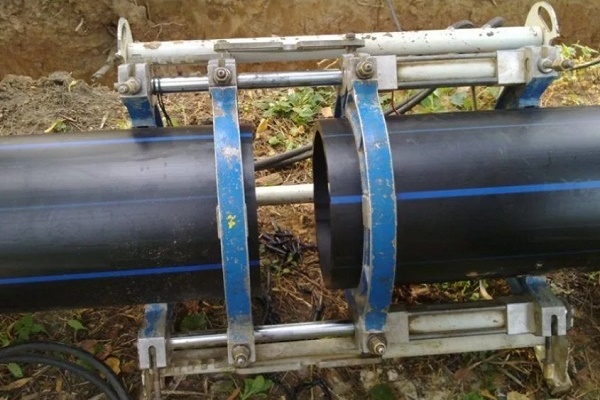
- Tsentreerida torud ja need jäigalt fikseerida.
- Töötle lõiked otsfreesiga kuni pideva lindi tekkimiseni, mille pikkus on kaks toru ümbermõõtu.
Seejärel tuleb puhastada ühendatavate detailide servad laastudest.
Pärast polüetüleentorude ja liitmike põhjalikku keevituseks ettevalmistamist võib olla kindel, et kvaliteetne õmblus on pooleldi garanteeritud.
PE torude keevitusmeetodid
Madalsurve polüetüleen (HDPE) on termoplastne materjal, mille omadused ei muutu kuumutamis- ja jahtumistsüklite käigus. Seetõttu sobib see suurepäraselt olme- ja tööstustorustike paigaldamiseks.
Üksikute HDPE torude ja liitmike ühendamine omavahel toimub lahtikeeratavate keermestatud ühenduste või järgmiste keevitusmeetodite abil:
- pistikühendusega;
- elektrohülsiga;
- põkkkeevitusega.
Torud, mille seinapaksus on kuni 4,5 mm (läbimõõt kuni 50–110 mm), keevitatakse kahe esimese meetodiga, kuid paksemate seintega torude puhul kasutatakse liitmiketa põkkkeevitusmeetodit.
Variant #1 — otskeevituse režiim
Põkkkeevituse ajal on oluline kontrollida kriitilisi parameetreid: tööriista ja plasti temperatuur, survejõud ja toimingute kestus. Nende väärtuste andurite puudumisel ei õnnestu tõenäoliselt stabiilselt kvaliteetset õmblust saada.
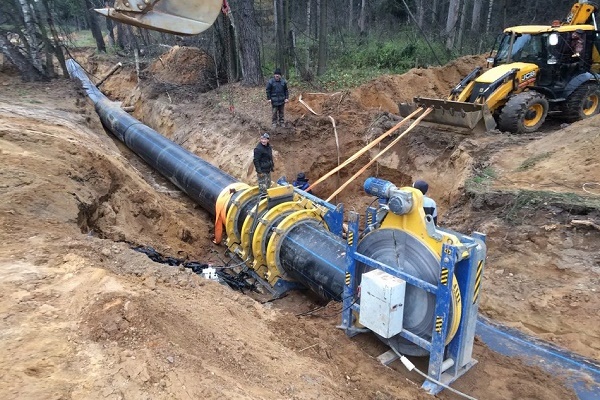
Polüetüleentorude põkkkeevituse samm-sammulist juhendit on parem vaadelda hüdraulilise ajamiga poolautomaatseadme näitel.
Põkkkeevitust teostatakse juhul, kui polüetüleentoru seinapaksus ei ületa 5 mm ja selle läbimõõt ei ületa 50 cm. Tehnoloogia hõlmab mitmeid standardseid etappe:
Samm#1 – vuukide kuumutamine
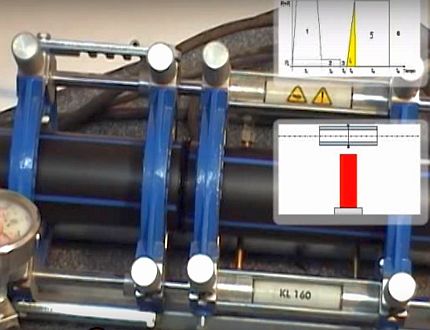
Pärast torude otste töötlemist kuumutatakse keevituspeegel temperatuurini 200–230 kraadi ja asetatakse tsentraatori keskele. Seejärel surutakse hüdraulilise ajami abil HDPE torude servad tihedalt selle vastu rõhuga 4–6 kg/cm².
Kui graadi mõõtmed lähenevad minimaalsetele lubatud väärtustele, vähendatakse rõhku 0,2–0,5 kg/cm²-ni ja jätkatakse plasti kuumutamist kogu normatiivaja jooksul. Keevitamine on lubatud temperatuuridel –15 kuni +45 kraadi, kuid külmades tingimustes võib kuumutusaega pikendada.
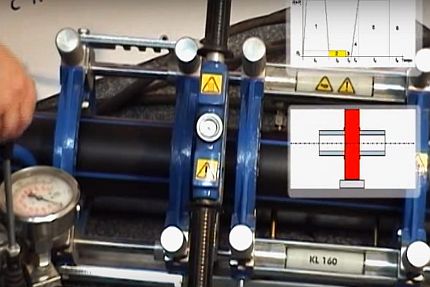
2. samm – torude ühendamine
Pärast vajalikku kuumutamist ja HDPE sulatamist liitekohtades lükatakse torud hüdraulilise ajamiga lahti, eemaldatakse peegel ja seejärel surutakse ajamiga uuesti keevitatavad pinnad üksteise vastu rõhuga 1–3 kg/cm². Graadi mõõtmeid kontrollitakse visuaalselt, seetõttu võib surverõhk erineda.
3. samm – jahutamine ja ülevaatus
Torud hoitakse üksteise vastu surutuna kuni liite täieliku jahtumiseni. Pärast hüdraulilise ajami rõhu eemaldamist võetakse torud tsentraatori klambritest välja ja hinnatakse keevisõmbluse ja graadi seisundit. Kui parameetrid on normaalsed, on toru kasutamiseks valmis.
Variant #2 — HDPE torude pesakeevitus
Pärast HDPE torude ja detailide eelnevat lõikamist ja ettevalmistamist võib alustada muhvkeevitust. Protsessi käsitletakse samm-sammult juhendina.
1. samm: jootekolvi ettevalmistamine
Optimaalne keevitustemperatuur polüetüleentorude puhul jääb vahemikku 210 °C, seega sobivad ainult reguleeritava kuumutusega jootekolvid. Enne vooluvõrku ühendamist tuleb triikrauale keerata spetsiaalsed kahepoolsed otsikud (hülss ja dorn) ja asetada jootekolb ristikujulisele alusele.
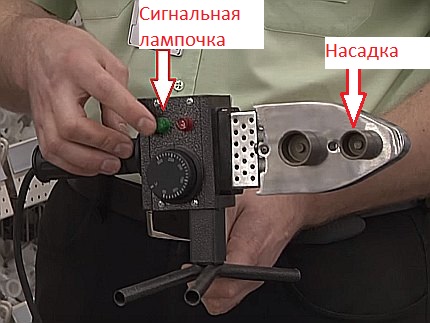
Määratud temperatuuri saavutamisel süttib sellel signaaltuli (tavaliselt roheline).
2. samm: detailide kuumutamine
Töötamist kuumade torudega on ohutum teha kinnastes. Detailide kuumutamiseks tuleb üks ühendatav detail korraga tõmmata dorni otsa ja teine suruda metallhülssi.
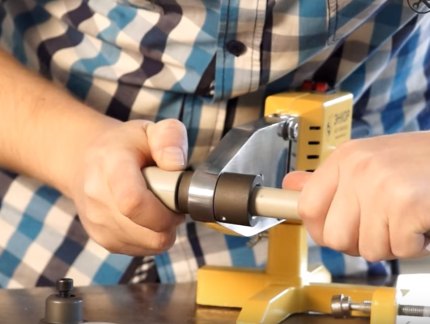
Ühendussügavuse tagamiseks võib eelnevalt markeriga torule vastava märke teha ja seejärel sellest juhinduda kuumutatud detailide kokkusobitamisel.
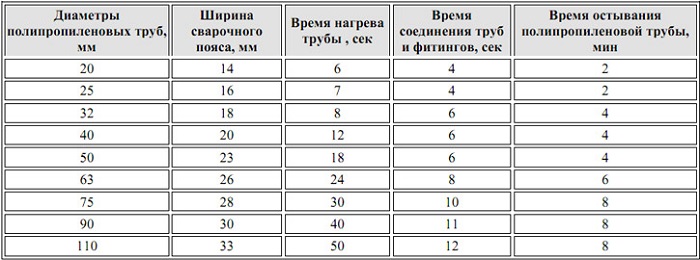
Eespool on toodud tabel ligikaudsete ajakavadega torude soojendamise, kokkusobitamise ja jahtumise ning pesasse sisestamise sügavuse kohta. Miinuskraadide korral võib materjali soojendusaega 1-2 sekundi võrra pikendada.
Samm #4: detailide ühendamine
Pärast soojendamist tuleb detailid üheaegselt otsikutest lahti ühendada ja tugeva sirge liigutusega toru pesasse sisestada kuni märgitud jooneni. Detaille ei tohi üksteise suhtes keerata. 5-10 sekundit pärast ühendamist võivad igasugused liigutused põhjustada liite tugevuse järsku vähenemist.
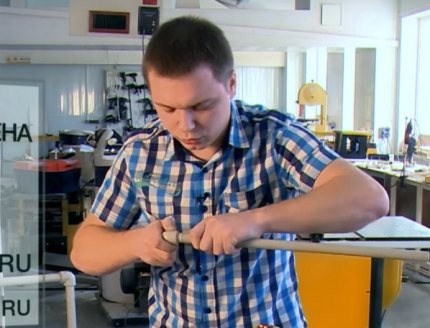
Pärast jahtumist on soovitatav kontrollida tekkinud siseõmblust vooluste suhtes, mis tõkestavad toru valendikku. Kui see on ahenenud, on parem liide uuesti joota, et vältida rõhu langust süsteemis.
Variant #3 — polüetüleeni elektromuhvkeevitus
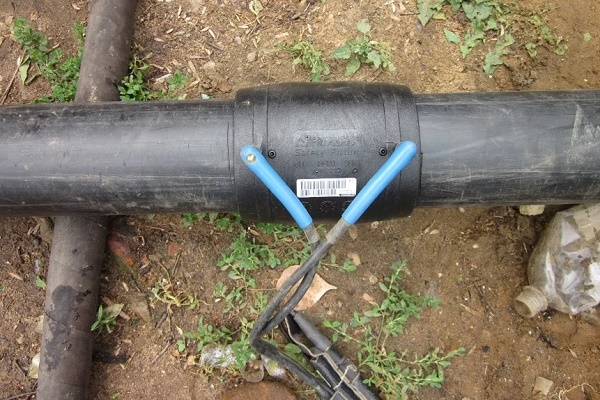
Polüetüleentorude keevitamine elektromuhviga on kõige lihtsam ja kiirem meetod. Plastliitmikel on sisseehitatud metallspiraal, mis soojendab iseseisvalt ühendatavaid pindu ja sulatab PE-d.
Selle meetodi puhul tuleb lisaks kulutada elektromuhvidele, mille hind algab 3-4 dollarist tüki kohta. Seetõttu kasutatakse sellist keevitust ainult kohtades, kus põkk- ja pesakeevitusmeetodid pole kättesaadavad. Elektromuhvmeetodi eeliseks on võimalus ühendada torusid paksusega alates 4,5 mm ja alla selle.
Keevituse peamised etapid:
- Liitmike ja toruotste puhastamine ja mehaaniline töötlemine.
- Toru tsentreerimine ja sisestamine elektromuhvi.
- Liitmiku ühendamine spetsiaalse keevitusseadme elektrikontaktidega, ühenduse soojendamine.
Viimane etapp – elektri väljalülitamine ja toru jahtumine.
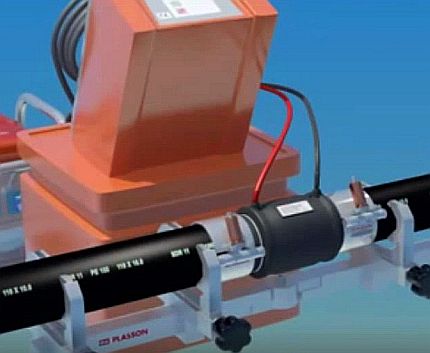
Elektroühendustel on vöötkood, mis sisaldab kodeeritud kuumutusaja, voolutugevuse ja pinge parameetreid. Seda loetakse keevitusaparaadi skanneriga, mis seejärel teostab jootmisprotsessi automaatrežiimis. Tooted saavutatakse tihedalt ja usaldusväärselt joodetuna suurel alal.
Õiged otskeevisõmblused
Kõigi keevitusjuhiste õigsust saab hinnata polüetüleenühenduse lõpliku välimuse järgi. Vale õmbluse moodustumise ja edaspidisel kasutamisel lekkeohu korral on parem ühendus servadest ära lõigata ja uus keevitada.
Õigesti teostatud õmbluses peavad graadi rulli mõõtmed vastama normatiivväärtustele.
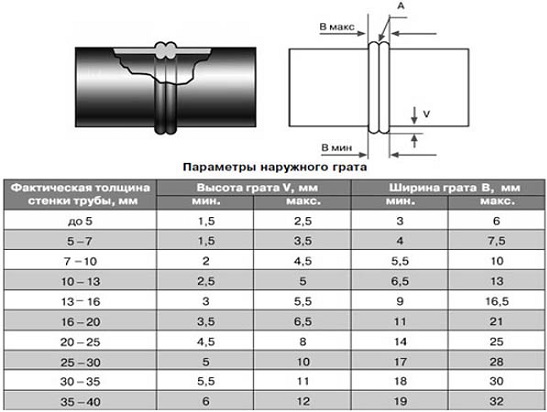
Rullide parameetritele kehtivad ka täiendavad nõuded:
- Sümmeetrilisus ja ühtlus kogu liite ümbermõõdul.
- Toru seinte nihkumine radiaaltasandil ei tohi ületada 10% nende paksusest.
- Rullide värvus peab olema identne toru värvusega.
- Graatide vaheline süvend ei tohi ulatuda torude välispinna tasemest sügavamale.
Ja loomulikult välistatakse täielikult pragude ja pooride esinemine.
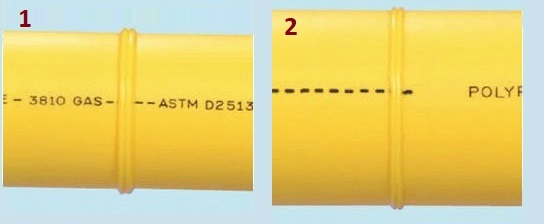
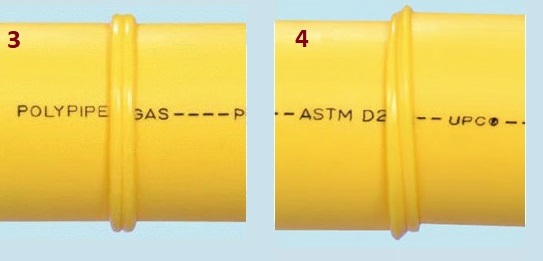
Rullide ümbermõõdulise mittesümmeetrilisuse põhjuseks võib olla ebakvaliteetne eelotsimine või otsija paiknemine toru suhtes kaldu.
Polüetüleentorude paigaldusjuhised
Polüetüleentorude ühendamiseks veevarustuse elementidega võib kasutada järgmisi ühendusi:
- lahutamatud;
- lahutatavad.
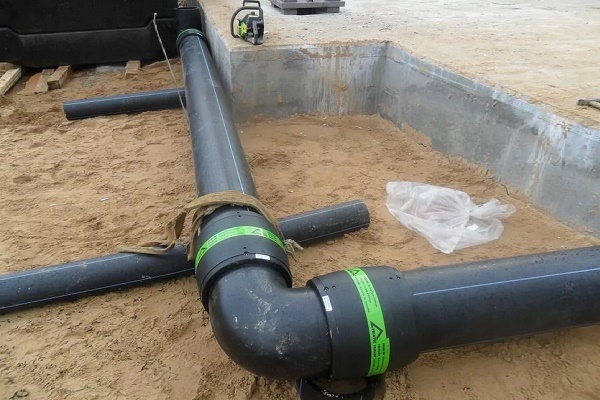
Lahutamatud ühendused saadakse torude omavahelise või spetsiaalsete keevisliitmikega jootmise teel. See meetod on odav, kuid selliselt saadud konstruktsioonid on sageli mahukad. Lahutamatute ühenduste kasutamine on õigustatud maa-aluste statsionaarsete veevõrkude paigaldamisel.
Ajutiste polüetüleentorudest süsteemide kokkupanekuks, samuti keevitusseadmete puudumisel, võib kasutada keermestatud kompressioonliitmikke, mille paigaldamist käsitletakse edaspidi.
Toru ühendamine kompressioonliitmikuga
Kompressioonliitmikud on kallimad kui keevitatud mudelid, kuid need on lahtivõetavad ja lihtsad kasutada. Soovitused nende paigaldamiseks on toodud alljärgnevas samm-sammult juhises.
Esimene samm – väline kontroll ja lõikamine
Polüetüleentoru ja plastikust kompressioonliitmiku süsteemi kokkupanek algab nende kontrollimisega pragude ja sügavate kriimustuste suhtes. Toru defektne osa on parem kohe ära lõigata.
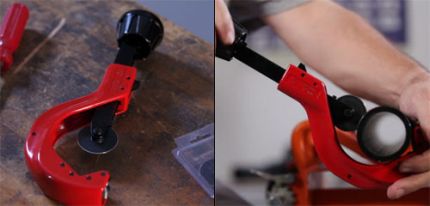
Polüetüleentoru saab lõigata nii noa kui ka spetsiaalse torulõikuriga. Tulemuseks peab olema ideaalselt risti lõige ilma konksude ja laineteta. Servade ebatasasuste eemaldamiseks võib osta käsitsi otsfreesi.
Teine samm – liitmiku elementide paigaldamine torule
Kõigepealt pannakse voolikule kinnitusmutter, seejärel tsang, siis kinnitusrõngas ja lõpuks tõmmatakse peale kummitihend.
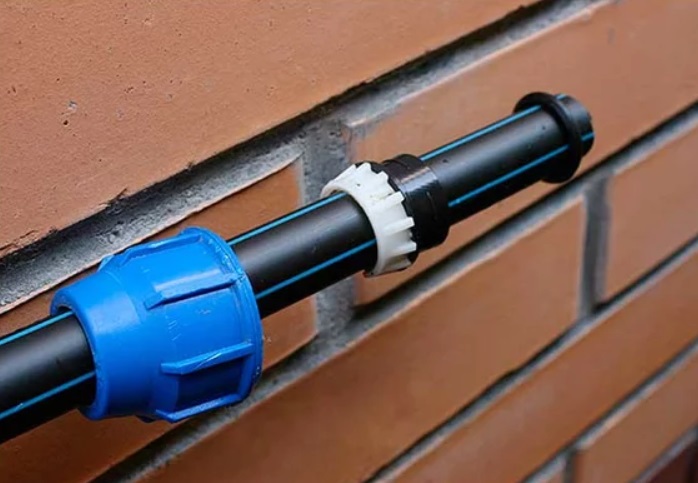
Toru ots lükatakse lõpuni liitmiku korpusesse ja voolikule pandud elemendid nihutatakse keerme juurde. Seejärel keeratakse kinnitusmutter käsitsi tugevasti kinni. Keti-võtme olemasolul saab ühendust sellega pingutada.
Kinnitusmutri kinnikeeramisega ei tasu kiirustada – see võib viltu minna. Kui see läheb raskelt, on parem ühendus uuesti lahti keerata ja kokkupaneku protsessi korrata.
Pärast liitmiku paigaldamist tasub kontrollida ühenduse tihedust. Lekke korral saab mutrit kergelt ümber keerata ja konstruktsiooni elemente korrigeerida.
Sadula torusse lõikamine
Kui on vaja teha polüetüleentorust haru, ei ole vaja osta teest. Piisab, kui puurida sellesse auk ja paigaldada sadul. Kuidas seda teha, selgitatakse samm-sammult juhises.
Esimene samm – ettevalmistus
Algul tuleb kontrollida ühendatavaid tooteid kriimustuste ja pragude puudumise suhtes ning pühkida nende pind niiske lapiga.
Teine samm – klammeri kokkupanek
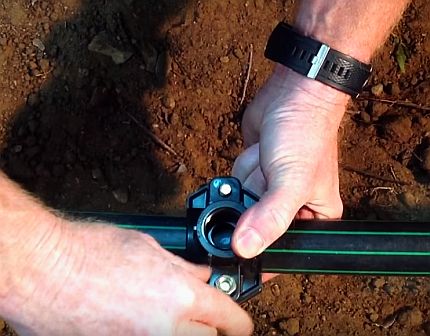
Pange torule mõlemad klambri osad, keerake selle mutrid võtmega kinni. Protseduuri eesmärk on sadula jäik fikseerimine.
Kolmas samm – puurimine
Sadula ava keskele märkida punkt ja liitmiku servadele teha markeriga jooned selle asendi meeldejätmiseks. Keerake sadul lahti ja eemaldage selle osad. Puurige polüetüleentoru ettenähtud kohta vajaliku läbimõõduga puuriga.
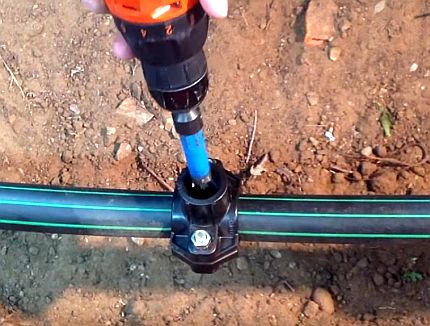
Neljas samm – sadula kokkupanek
Puhastage PE-toru seestpoolt laastudest ja eemaldage võimalikud konarused puuritud augu servadest. Vastavalt eelnevalt märgitud märkidele paigaldage liitmiku osad torule ja pingutage kinnitusmutrid tugevasti.
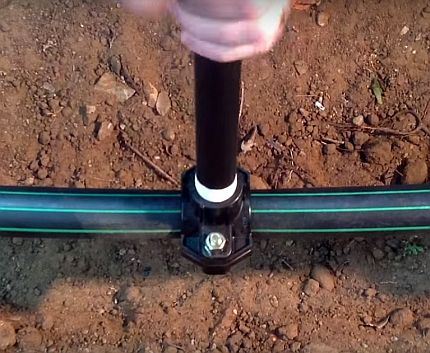
Toru või liitmiku sadulasse keeramisel võib mähkida mitu kihti fum-teipi.
Sadula osal, kus on väljalaskeava, võib toru poolel olla soon tihenduskummirõnga jaoks. Seega, kui tihend on olemas, tuleb see asetada toru ja liitmiku vahele.
Kui teil on teatud torustiku lõigus vaja toru painutada, siis soovitame seda teha siin esitatud juhiste järgi.
Järeldused ja kasulik video teemal
Pakutud videod demonstreerivad selgelt kõiki HDPE-torude keevitusviise ning tutvustavad kompressioonliitmiku ja sadula kokkupaneku protsessi.
Polüetüleentorude soklikeevitus:
Elektromuhvkeevituse protsess:
HDPE-torude põkkkeevitus poolautomaatse hüdraulilise ajamiga seadmega:
Kompressioonliitmiku paigaldus torule:
Sadula paigaldamine HDPE-torule:
Polüetüleenist veetorustike iseseisev paigaldamine nõuab teatud teadmisi ja oskusi, kuid on täiesti teostatav, kui järgida eelpool loetletud reegleid. Spetsiaalse seadme puudumisel saab veetorustiku kokku panna ilma tööriistadeta, kasutades ainult kompressioonliitmikke.
Paigaldusvõimalusi on palju, kuid kasutada tuleb seda, mis tagab tulemuse minimaalsete rahaliste kuludega.
Määrate polüetüleeni keevitamise optimaalse meetodi ja soovite mõnda punkti täpsustada? Ärge kõhelge, esitage oma küsimused meie ekspertidele – me püüame teid aidata.
Või äkki soovite jagada isiklikku kogemust polüetüleeni paigaldamisest kodutingimustes? Kirjutage oma kommentaare, lisage unikaalseid fotosid – paljudele algajatele on teie teave kasulik.
 Toruklambrid: liikide ülevaade ja paigaldusjuhend
 Teeme torukasti vannitoas: samm-sammuline paigaldusjuhend
 HDPE torude paigaldus ise: keevitusjuhend + kuidas selliseid torusid painutada või sirgeks ajada
 Polüpropüleentorude isekeevitamise tehnoloogia: meetodite ja nüansside ülevaade
 Vasktorude ühendamine: juhised ja erinevate paigaldustehnoloogiate võrdlus
 Plasttorudest vahesein: vaheseinte liigid + samm-sammuline valmistusjuhend
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Muidugi, plasttorud veevarustuseks ja kütteks on väga mugavad ning neid saab tõepoolest paigaldada iga mees, kellel on käed otsas. Aga miks keegi ei räägi ohutustehnikast nende torude keevitamisel, sellest, et hõõguva plasti aurudest hullemad võivad olla ainult elavhõbe ja plii.
Kindlasti tuleb kasutada respiraatoreid, ruumi ventileerida. Pereliikmed, eriti lapsed ja loomad (siin on jutt kehamassist), tuleb remondi ajaks külla saata.
Plast lihtsustab meie elu paljudes valdkondades – aga see ka tapab meid… Hoidke end!
Tere, Elina, mõistan Teie muret ja seetõttu tahan veidi põhjalikumalt avada peamisi punkte, mis puudutavad ohutustehnikat. Kõigepealt tuleb mõista, et polüetüleentorude keevitaja elukutse on kõrgendatud ohuga elukutse.
Kuid vaatleme momente tavakodanike jaoks:
– tuleb tagada normaalne ventilatsioon ruumis, kus keevitatakse polüetüleentorusid;
– tuleb töötada spetsiaalses riietuses;
– kasutada spetsiaalseid kaitsekindaid;
– kasutada respiraatoreid;
– teha pause töös, et minna värsket õhku hingama.
Kui neid momente järgida, siis polüetüleentorude keevitusprotsess ei ole seotud kahjuga organismile.