Keemitusseade polüetüleentorudele: milline on parem osta ja kuidas õigesti kasutada

Polüetüleentorud – kerged, paigaldamiseks mugavad ja suhteliselt odavad. Seda tüüpi kommunikatsioonide paigaldamiseks on vajalik polüetüleentorude keevitusaparaat. Seadmete õige kasutamine ja töötehnoloogia järgimine võimaldab saavutada usaldusväärse, peaaegu monoliitse ühenduse, mis kestab aastaid.
Me räägime sellest, kuidas asjatundlikult valida seade tugevate ja hermeetiliste ühenduste moodustamiseks. Meie esitatud artiklis on üksikasjalikult kirjeldatud polüetüleentorustike osade keevitamise iseärasusi. Need, kes soovivad iseseisvalt töid teostada, leiavad meilt kasulikke soovitusi.
Polüetüleenkonstruktsioonide keevitamise iseärasused
Üks polüetüleentorude kasulikke omadusi on konstruktsiooni teatud paindlikkus. Keevitamine võimaldab säilitada seda omadust maantee üksikute lõikude ühenduskohtades, tagades ühtlased omadused kogu selle ulatuses.
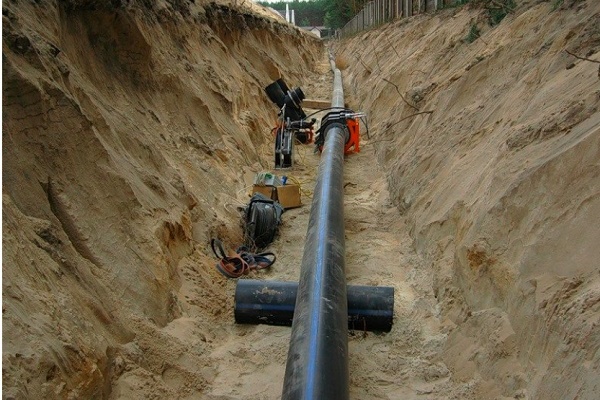
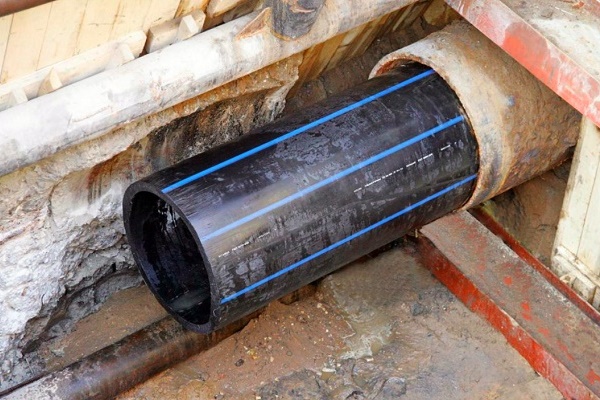
Selliseid torusid keevitatakse nii kaevikuga kui ka kaevikuvaba paigalduse jaoks, kui põhi “futlarina” kasutatakse teras- või klaasplasttoru.
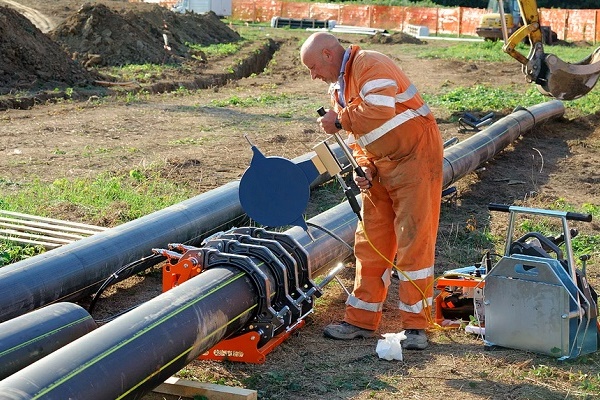
Kõige sagedamini kasutatakse polüetüleenkonstruktsioonide ühendamiseks kahte tüüpi keevitust: põkk- ja elektrohülsskeevitust (mida nimetatakse ka termoreziistoriga keevituseks). Enne sobiva seadme valimist tuleks põhjalikult tutvuda keevitustööde tehnoloogiaga, mida tuleb ühenduste tegemisel järgida.
Polüetüleentorudega töötades kuumutatakse konstruktsioonide otsad kõigepealt sulamistemperatuurini, seejärel ühendatakse need ja surutakse rõhu all kokku. See kõlab lihtsalt, kuid praktikas on kvaliteetse keevisõmbluse saamiseks vaja häid professionaalseid oskusi.
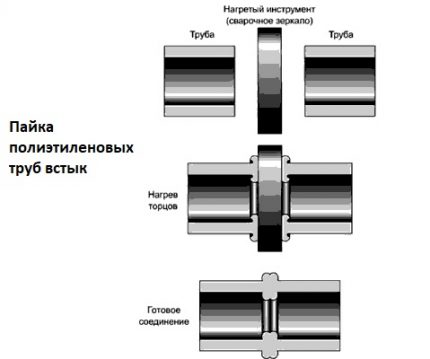
Iga etapi aeg ja töörõhk, mis avaldatakse tööpinnale selle kuumutamise ja ühendamise ajal, tuleb õigesti määrata. Töid on soovitatav teha välisõhu temperatuuril vahemikus -15…+45 kraadi. See meetod ei sobi konstruktsioonidele, mille seina paksus on alla 4,5 mm.
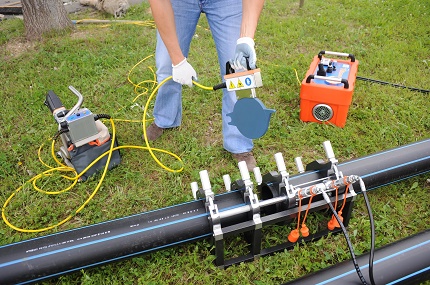
Põkkkeevitust saab teostada kahe spetsialisti jõududega, rasket tehnikat selleks vaja ei lähe. Tööde aeg ja energiakulu on sel juhul väga mõõdukad.
Põkkkeevituse toimingute skeem on üksikasjalikumalt järgmine:
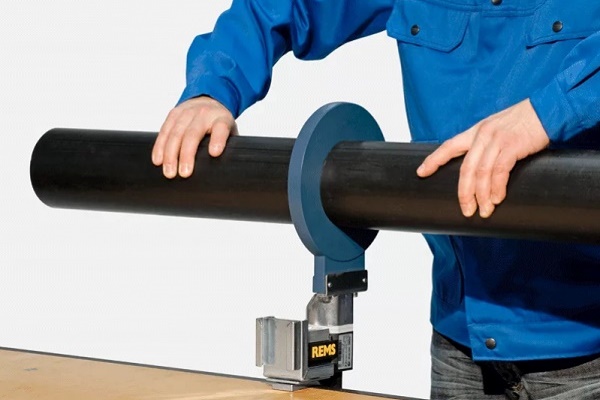
- Kommunikatsioonide otsad ühenduskohtades tuleb lõigata, et eemaldada mustus ja kõrvaldada ebatasasused.
- Seejärel kuumutatakse toruotsi keevitusseadmega, et moodustada esmane graat.
- Kuumutamist jätkatakse veel veidi aega, et saavutada polüetüleeni sulamistemperatuur.
- Nüüd eemaldatakse keevitusseade ja kuumad toruotsad ühendatakse ettevaatlikult, moodustades lõpliku graadi.
- Jääb üle oodata konstruktsiooni jahtumist ja kontrollida keevisõmbluse kvaliteeti.
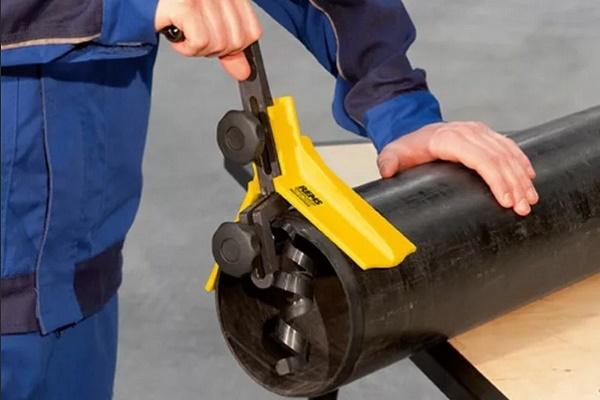
Otsade lõikamiseks kasutatakse spetsiaalset tööriista – elektrootsalõikurit. See seade võimaldab teha lõike rangelt risti konstruktsiooni teljega.
Lõikamine toimub mikrokihitena, kuni lõikekohas saadakse pidev polüetüleenlint. Kütteseadme temperatuur ja mõjuaeg toruotstele määratakse materjali margi alusel.
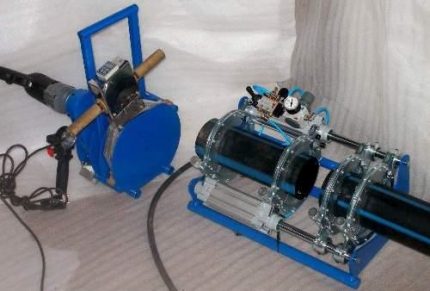
On väga oluline, et nende näitajate suhet ja survet tööpinnale hoitaks maksimaalse täpsusega. See on määrav hetk kvaliteetse keevisõmbluse saamiseks.
Kütteetapi lõpus tuleb seadme kütteelement väga kiiresti ja ettevaatlikult kõrvale tõmmata, et mitte kahjustada tööpindade terviklikkust ja vältida juhuslikku saastumist.
Vajalikule tasemele soojendatud otste ühendamisel HDPE torude puhul tuleb tagada sama surve, mis pindade soojendamisel. Keevisõmbluse jahutamine peab toimuma samuti väga hoolikalt. Ühendatud torusid ei tohi eemaldada enne, kui kuumutatud polüetüleen on settinud.
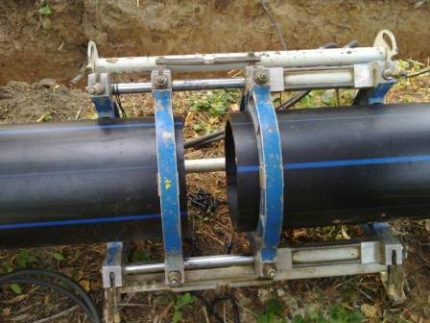
Kui kõik toimingud on tehtud õigesti, tekib elementide ühenduskohas korralik, sümmeetriline purse. Kui õmblus näeb ebaühtlane või lohakas välja, siis on keevitusprotsessis tehtud tõsiseid vigu. Sellise ühenduse tugevus on väga kaheldav.
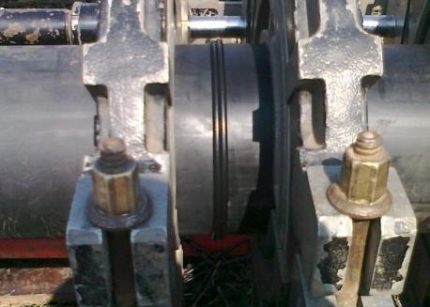
Kui on vaja ühendada õhukeste seintega torusid (alla 4 mm), soovitatakse eelistada elektromuhvkeevitust, mida nimetatakse ka termorezistorkeevituseks. See variant võimaldab samuti luua kvaliteetse ühenduse, kusjuures tööprotsess on isegi lihtsam kui põkkkeevitusmeetodil.
Seda tüüpi keevituse teostamiseks tuleb teha järgmised sammud:
- Puhastada saasteainetest otste pind ja see toruosa, mis jääb muffi alla, hea varuga.
- Rasvatustada tööpinnad.
- Eemaldada oksiidkiht.
- Paigaldada muff tööpindadele.
- Tsentreerida konstruktsioon.
- Soojendada ja keevitada liide.
- Oodata keevituskoha täielikku jahtumist.
Kõiki ettevalmistustöid tuleb teha suure hoolsusega, sest isegi väikseimad saasteained võivad liite kvaliteeti oluliselt halvendada. Kui pärast oksiidkihi eemaldamist satuvad pinnale juhuslikult võõrained, tuleb puhastust korrata.
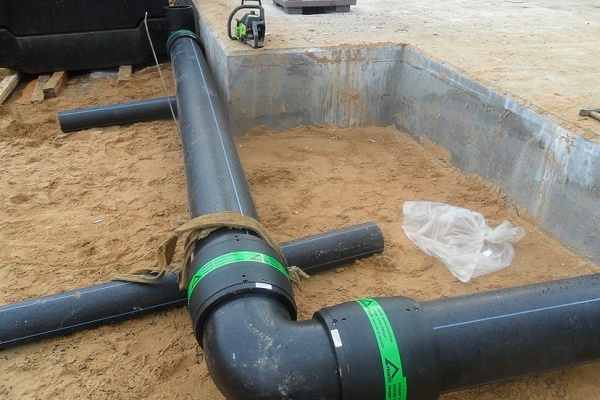
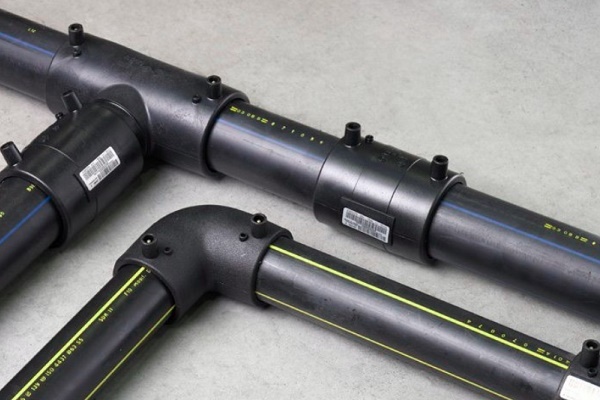
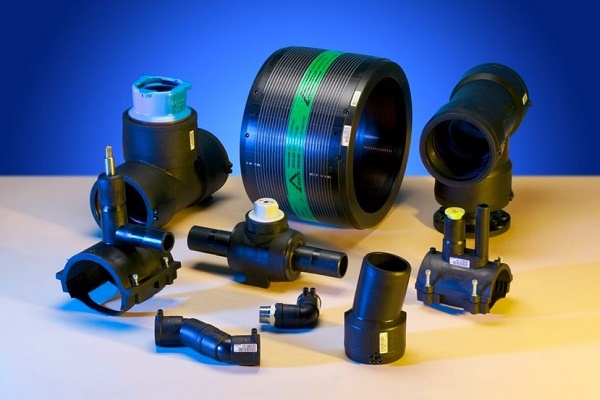
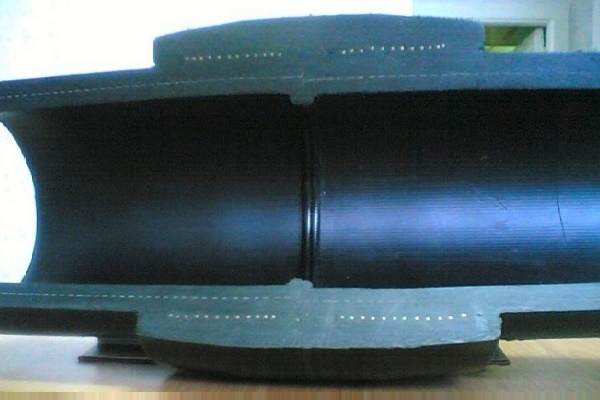
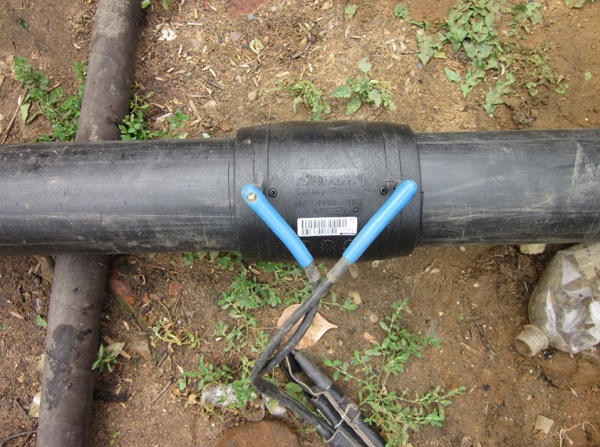
Jahtumisprotsessile esitatakse samasugused nõuded nagu põkkmeetodi puhul. Iga toru asendi muutus sel perioodil võib olla keevitusõmblusele saatuslik. Elektromuffkeevitust teostatakse liitmike abil, millesse tootmisel paigaldatakse metallist küttekeerused.
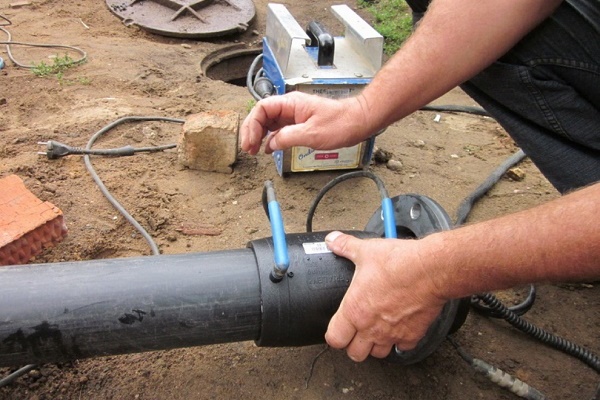
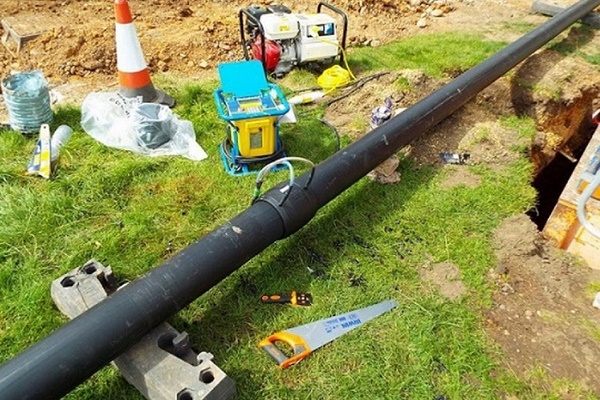
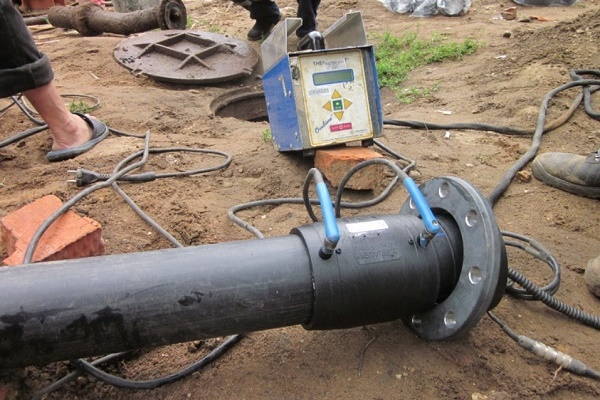
Protsessi alustamiseks tuleb paigaldada liitmik ühenduskohta ja ühendada see keevitusaparaadiga, mis teostab kuumutuse. Keevituse käigus liitmiku materjal paisub, tagades vajaliku rõhu ja piisava tiheduse. Tööde lõppedes ühendatakse elektrivarustus lahti ja liitmik jääb ühenduskohta.
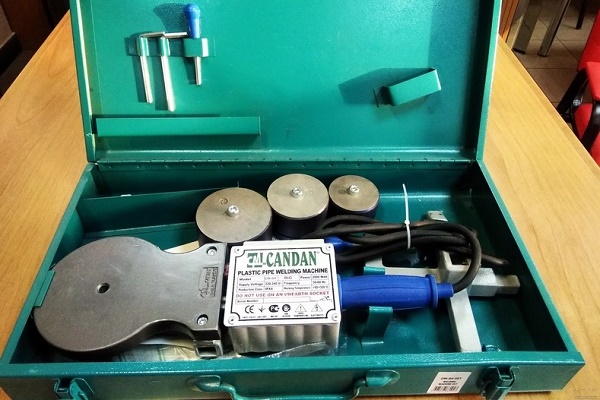
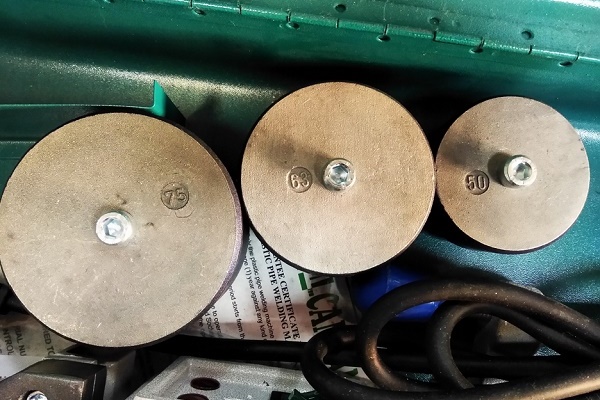
Veel üks huvitav polüetüleentorude keevitusmeetod – pesakeevitus. See on kõige vähem populaarne variant, mida erinevalt eespool kirjeldatud tehnoloogiatest saab kasutada ainult sisemiste kommunikatsioonide paigaldamiseks. See on ka üsna lihtne meetod, tehniliselt väga sarnane polüpropüleentorude jootmisprotsessiga.
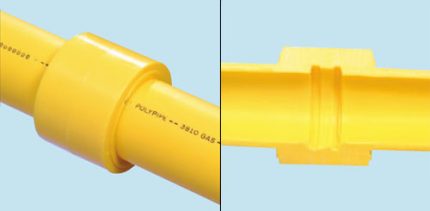
Pessa keevitamist võib soovitada ruumides, kus torustiku paigaldusskeem on keeruline, rohkete kallete ja pööretega. Seda tüüpi toimingute tegemiseks kasutatakse praktiliselt sama jootekolbi kui polüpropüleenkonstruktsioonide puhul ning seadistused erinevad vähe.
Millega keevitada polüetüleeni?
Lähtudes teabest polüetüleenkonstruktsioonide keevitamise iseärasuste kohta, saab määrata peamised punktid, mida tuleks sobiva seadme valimisel arvesse võtta:
- toru omadused: polüetüleeni mark, läbimõõt, seina paksus jne;
- torustiku konfiguratsiooni iseärasused;
- torude paigaldamise koht (ruumis või väljas);
- protsessi vastuvõetav automatiseerimisaste;
- sobiv keevitustehnoloogia jne.
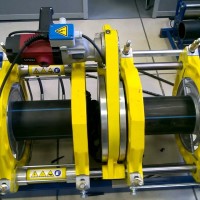
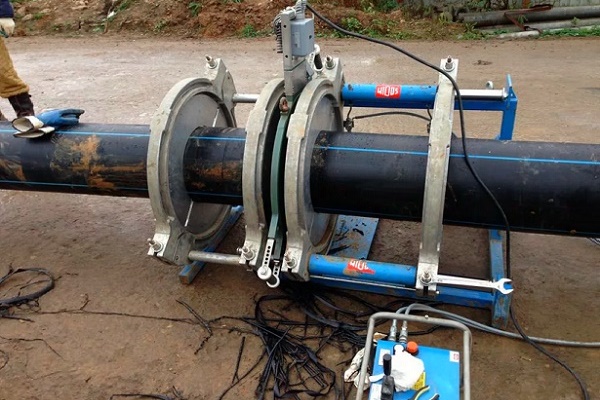
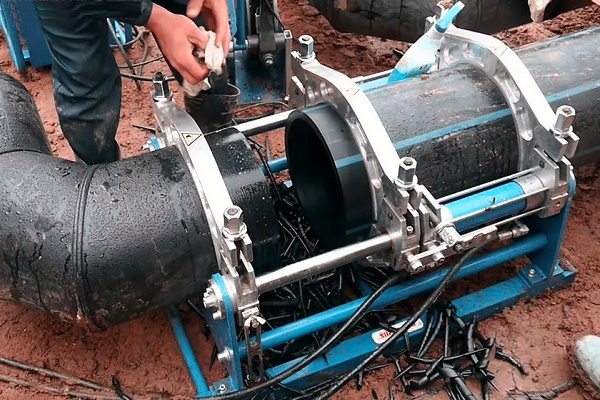
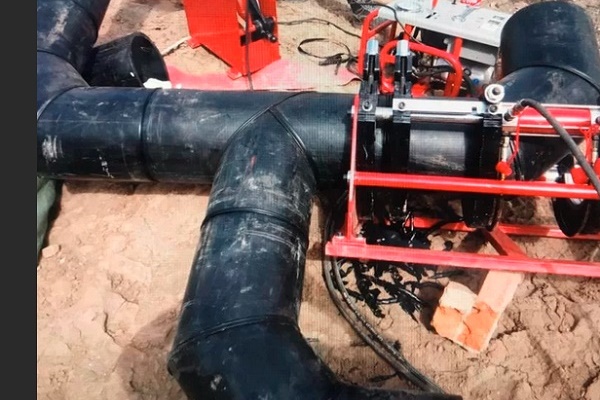
Polüetüleentorude otskeevitamiseks kasutatakse spetsiaalseid seadmeid.
Meistrite käsutuses on seadmed, mille abil saab keevitada käsitsi, automaat- ja poolautomaatrežiimis. Lihtsaim on omandada käsiseadme töö, kuid see on mõeldud ainult väikese läbimõõduga torude jaoks.
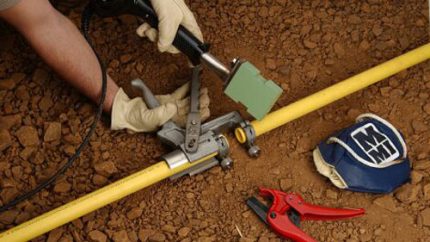
Parameetrid tuleb määrata tabelite järgi. Käsiseadmetel keevitamise täpsus ei ole alati piisavalt kõrge, et selliste agregaatidega edukalt töötada, on vaja teatud kogemust. Poolautomaatseadmed on oluliselt mugavamad, need on varustatud hüdraulikaga: jaam ja tsentraator, mis lihtsustab oluliselt manipuleerimist.
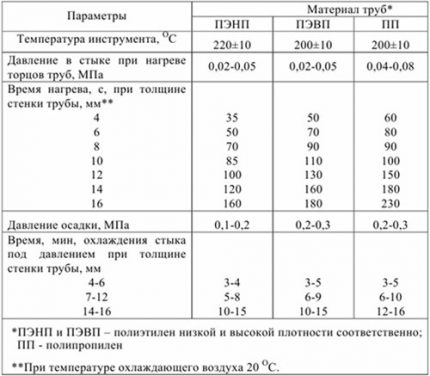
Neid seadmeid kasutatakse suurema läbimõõduga torude ühendamiseks kui käsiseadmetega töötades. Kuigi seadme elementide liikumine on automatiseeritud hüdroseadmete abil, tuleb keevitusparameetrid siiski tabelite järgi määrata.
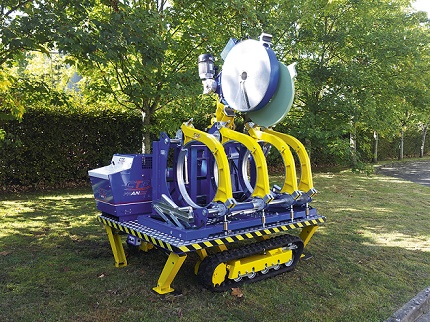
Siin juhib protsessi täielikult arvutiprotsessor. Meistril on vaja sisestada ainult vajalikud parameetrid, näiteks toru materjal, konstruktsiooni läbimõõt, SDR jne.
Tabeleid kasutades opereerivad keevitajad selliste mõistetega nagu:
- toru seinapaksus;
- küttekeha töötemperatuur;
- konstruktsiooni läbimõõt;
- otste soojendusaeg;
- graadi mõõtmed;
- keevitus- ja järelsoojendusrõhk;
- soojendus- ja ümberhäälestusaeg;
- rõhu tekitamise aeg konstruktsiooni vajumise etapis;
- jahtumisaeg.
Küttekeha temperatuur sõltub peamiselt selle materjali omadustest, millest torud on valmistatud. Selle parameetri määramiseks kasutatakse mitte ainult tabeleid, vaid ka graafikuid.
Kõrge kvaliteediga paistab silma Šveitsi tootja "Georg Fischer" põkkkeevitusseadmed. Valik on väga mitmekesine, eristub Euroopa kvaliteedi ja põhjendatult kõrge hinnaga. Suhteliselt odavad on KL Line ja Weld Line seeriate mudelid.
Need võimaldavad keevitada konstruktsioone läbimõõduga 630 mm või vähem, eristuvad lihtsustatud konstruktsiooniga, mis tagab seadme suurenenud töökindluse. Sobivad veevärgi ja kanalisatsioonitorude, sealhulgas survetorude paigaldamiseks.
Sama tootja GF Line seeria keevitusaparaadid on keerukama ehitusega ja kallimad. Need on automaatseadmed, mis töötavad SUVI tehnoloogia järgi. Selliseid agregaate kasutatakse sageli gaasitorustike paigaldamisel, need sobivad tööks torudega läbimõõduga 160-1200 mm.
Elektromuffelkeevituseks võib samuti kasutada seadmeid, mis automatiseerivad protsessi erineval määral. Keevituse kvaliteet sõltub mitte ainult seadme tüübist, vaid ka selle valmistamise kvaliteedist, samuti kasutustingimustest.
Professionaalsed torupaigaldajad eelistavad tööks kasutada agregaate. Need on varustatud skanneriga, mis skaneerib toru tootja esitatud vöötkoodi.
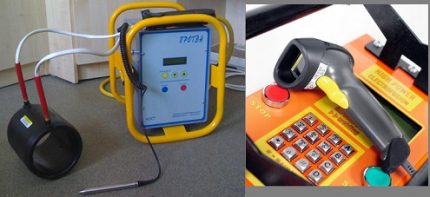
Selles on krüpteeritud täielik teabeblokk selle materjali omaduste kohta. Pärast skaneerimist seatakse kõik vajalikud seadistused. Kui torud on puhastatud ja ette valmistatud, võib kohe alustada keevitamist. Head elektromuffelkeevitusseadmed ei kontrolli mitte ainult iga keevitustöö etappi, vaid annavad ka vea korral hoiatus.
Seadme tüüpi valides tuleb arvestada järgmist keevitusseadmete omadust. Termoreistoriga seadmed sobivad tööks peaaegu iga läbimõõduga torudega, kuna kuumutamine toimub vastava suurusega muhvi kaudu. Kuid põkkkeevitusseadmed tuleb valida konkreetse konstruktsiooni läbimõõdu järgi.
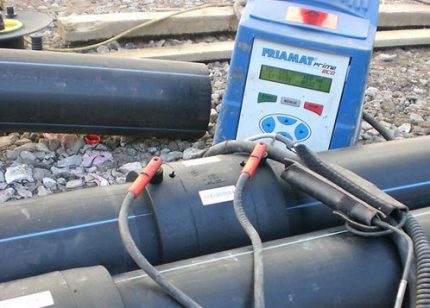
Termistorkeevitusseadmed erinevad lisaks väga mõõduka hinna poolest võrreldes põkkkeevitusanaloogidega. Kuid tuleb meeles pidada, et nende kasutamisel tuleb elektromuhvide eest eraldi maksta. Väikese läbimõõduga torude puhul ei ole muhvid väga kallid, kuid suurte konstruktsioonidega töötades võib hinnavahe muutuda märgatavaks.
Asi on selles, et väikese läbimõõduga (110 mm ja vähem) polüetüleentorud tarnitakse poolidena. Nii on võimalik saada terviklik ja paindlik torustik pikkusega kuni 200 meetrit.
Sellise konstruktsiooni paigaldamiseks on vaja minimaalset arvu ühendajaid. Kuid kui rääkida torudest, mille läbimõõt on üle 110 mm, siis ostja käsutusse antakse mitte poolid, vaid lõigud pikkusega vaid 12 mm või vähem.
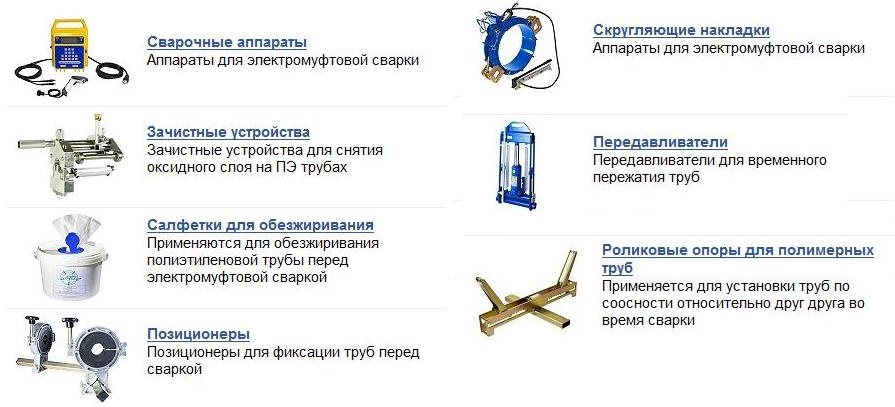
On ilmne, et sellise torustiku paigaldamiseks on vaja märkimisväärsel hulgal elektromuhve, et ühendada arvukalt 12-meetriseid lõike. Elektromuhvkeevituse seadmed eristuvad kompaktsete mõõtmetega.
Kui töid tuleb teha kitsastes tingimustes, võib see variant olla ainus võimalik. Elektromuhvkeevituse kasutamisel võib konstruktsioonide minimaalne läbimõõt olla peaaegu ükskõik milline, alates 20 mm.
Tähelepanu tuleks pöörata ka torustiku remondi võimalusele, kui selline vajadus tekib. Olulised on isegi selle krundi geoloogilised iseärasused, kus toimub kanalisatsioonitorustiku või veevarustustorustiku paigaldamine. Näiteks seismilistes piirkondades ei ole põkkkeevitus vastuvõetav, kohustuslik on kasutada termistorkeevitusmeetodit.
Keevitusseadmeid valides tuleks pöörata tähelepanu ka sellistele küsimustele nagu garantiikohustuste olemasolu, juurdepääs hooldusteenustele, seadme regulaarse atesteerimise võimalused jms. Usaldusväärsel müüjal peab olema loadokumentatsioon tehnika kohta, mis on tavaliselt toodetud välismaal.
Järeldused ja kasulik video teemal
Keevitusaparaatide valiku võrdlus ja kasulikud nõuanded:
Selles videos on demonstreeritud samm-sammult protsess keevitusaparaadi kokkupanekuks pp-torude jaoks oma kätega:
Sobiva keevitusaparaadi valimine polüetüleentorude jaoks ei ole nii keeruline. Parem eelistada tuntud tootjate tooteid mõistlikus hinnaklassis. Keevitustehnoloogia täpsel järgimisel on võimalik saada usaldusväärne ühendus.
Rääkige, kuidas valisite keevitusseadme polümeertorustiku kokkupanekuks oma kodus või suvilas. Jagage argumente, mis teie valiku määrasid. Palun jätke kommentaare allolevas plokis, lisage fotosid artikli teemal, esitage küsimusi.
 Kuidas teostatakse polüetüleentorude põkkkeevitust: tööde teostamise juhend
 Polüpropüleentorude jootmistemperatuur: peamised sammud iseseisvaks keevituseks + väärtuste tabel
 Gaasipõleti vasktorude jootmiseks: peamised põletitüübid + nõuanded potentsiaalsetele ostjatele
 Elektrikeevitus algajatele: keevitustööde nüansid ja peamiste vigade analüüs
 Kuidas keevitada vertikaalseid ja horisontaalseid õmblusi elektrikeevitusega: samm-sammult juhised
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Kas oskate midagi öelda keevitusseadme kohta PE-torude jaoks “Protva”? Pakuti kahtlaselt väikese raha eest. Kahtlen, kas võtta.