Vasetorude jootmine: tööde samm-sammuline lahtiseletus ja praktilised näited

Kodumeistrid püüavad teha ehitustöid ja remonditöid iseseisvalt, mis võimaldab mitte ainult pere eelarve säästa, vaid ka olla täiesti kindel kvaliteetses tulemuses. Seepärast peavad nad omandama enda jaoks uusi meetodeid ja tehnoloogiaid – nagu vasktorude jootmine.
Me räägime, kuidas toimub vasktorudest kommunkatsioonide kokkupanek ja ühendamine. Meilt saate teada, milliseid tarbematerjale ja tööriistu töövõitja vajab. Kasulikud oskused, isegi igapäevaelus, annavad võimaluse iseseisvalt kokku panna suurepäraste tööomadustega torustikke.
Artikli sisukord:
Vase jootmine: miks tasub seda õppida
Vasktorustikke kasutatakse praktikas harva. Põhjuseks on materjalide üsna kõrge hind. Siiski peetakse vasktorustikke õigusega parimateks.
See metall ületab kõiki teisi materjale kuumuskindluse, painduvuse ja vastupidavuse poolest. Kütte vasktorustikke saab pärast kokkupanekut betooni valada, seintesse peita jne. Kasutuse käigus ei juhtu nendega midagi.
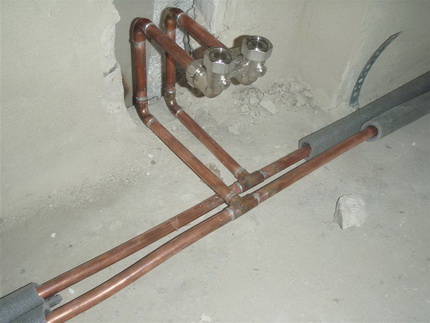
Seda tasub arvestada, valides materjali kütte või veevarustuse tarbeks. Pikaajalise kasutamise arvestuses on kõrgemad kulud täielikult põhjendatud. Peale suurepäraste tööomaduste, mida vask omab, on see ka üsna lihtne paigaldada. „Hirmutavad lood" jootmise raskustest on enamasti liialdatud.
Vaske on üsna lihtne jootma. Selle pind ei vaja puhastamisel agressiivsete vahendite kasutamist. Paljudel kergsulavatel metallidel on sellega suur adhesioon, mis lihtsustab jootematerjali valikut.
Kallid räbustid pole vase jaoks vajalikud, kuna metalli sulamisel ei toimu kiiraid reageeringuid hapnikuga. Jootmise käigus toru ei deformeeru, selle kuju ja suurused jäävad muutumatuks. Tekkinud õmblust saab vajadusel lahti joota.
Vasest detailide jootmise meetodid
Jootmine on optimaalne meetod vaskdetailide ühendamiseks. Töö käigus täidab sulajoodis väikese pilu elementide vahel, moodustades usaldusväärse ühenduse.
Levinuimad on kaks meetodit selliste ühenduste saamiseks. Need on kõrgtemperatuuriline ja madaltemperatuuriline kapillaarjootmine. Vaatame, mille poolest need üksteisest erinevad.
Kõrge temperatuuriga ühenduste eripärad
Sel juhul toimub vaskelementide ühendamise protsess temperatuuril üle +450 kraadi. Joodiseks valitakse koostised, mille aluseks on piisavalt tulekindlad metallid: hõbe või vask.
Need annavad tugeva õmbluse, mis on vastupidav mehaanilistele kahjustustele ja kõrgete temperatuuride mõjudele. Sellist ühendust nimetatakse kõvaks.
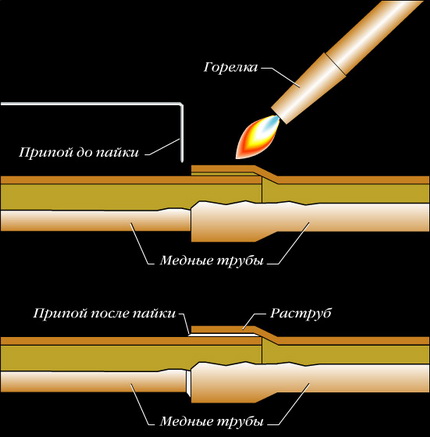
Niinimetatud kõva jootmise eripära seisneb metalli lõõmutamises, mis põhjustab selle pehmenemise. Seetõttu, et vase tugevusomaduste kadu oleks minimaalne, tuleks valmis õmblust jahutada ainult looduslikul teel, ilma kunstlikku puhumist või detaili külma vette kastmist kasutamata.
Kõva ühendust kasutatakse torudele läbimõõduga 12–159 mm. Kõrgtemperatuurilist jootmist kasutatakse gaasitorude ühendamiseks.
Sanitaartehnikas kasutatakse seda torustike kokkupanekul, et ühendada monoliitselt detaile, mille läbimõõt ületab 28 mm. Lisaks kasutatakse sellist ühendust juhtudel, kui torudes ringleva vedeliku temperatuur võib ületada +120 kraadi.
Kõrgtemperatuurset jootmist kasutatakse ka küttesüsteemide kokkupanekuks. Selle eeliseks peetakse võimalust rajada väljavool varem paigaldatud süsteemist ilma seda eelnevalt demonteerimata.
Madala temperatuuriga jootmine detailselt
Pehmeks ehk madaltemperatuurseks jootmiseks nimetatakse vaskdetailide ühendamist, mille käigus kasutatakse temperatuuri alla +450°C. Jootmismetalliks valitakse sel juhul pehmed kergsulavad metallid, nagu tina või plii.
Sellise jootmisega moodustatud õmbluse laius võib kõikuda 7 kuni 50 mm. Saadud ühendust nimetatakse pehmeks. See on vähem tugev kui kõva, kuid omab mitmeid olulisi eeliseid.
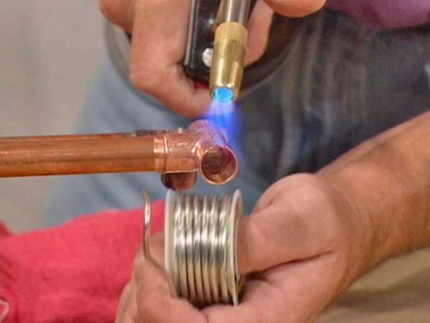
Peamine erinevus seisneb selles, et jootmise käigus metalli lõõmutamist ei toimu. Seega jääb selle tugevus samaks.
Lisaks ei ole madaltemperatuurse jootmise temperatuur nii kõrge kui kõrgtemperatuurse jootmise puhul. Seetõttu peetakse seda ohutumaks. Nn pehmeid ühendusi kasutatakse väikese läbimõõduga torude (6 kuni 108 mm) kokkupanekuks.
Sanitaartehnikas kasutatakse madaltemperatuurseid vasktorude ühendusi veevarustuse magistraalide ja küttesüsteemide paigaldamiseks, kuid tingimusel, et neis ringleva vedeliku temperatuur on alla +130 kraadi. Gaasitorustike puhul on selliste ühenduste kasutamine rangelt keelatud.
Mida protsessis vaja läheb?
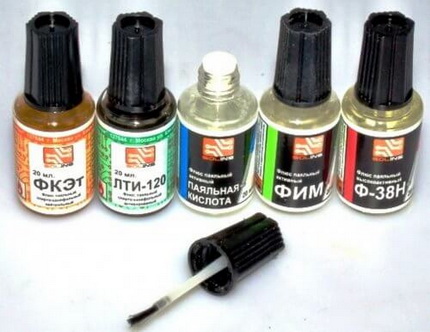
Kvaliteetsete ühenduste tegemiseks on vaja spetsiaalseid materjale ja tööriistu. Eelkõige on vaja räbustit eelnevalt puhastatud detailide pinna töötlemiseks. See eemaldab aluselt oksiidid, parandab sulajootmismetalli voolavust ja vähendab pindpinevust.
Lisaks on vaja ka jootmismetalli vasktöödeks. Kõrgtemperatuurseks keevitamiseks valitakse materjal, mis ei sisalda pliid. Pakendil peab olema kiri "lead free" või "plii vaba".
Madaltemperatuurseks jootmiseks valitakse kergsulav jootmismetall, mis võib sisaldada tina, vaske, vismutit, hõbedat. Madaltemperatuurset tüüpi jootmismetall toodetakse 3 mm läbimõõduga traadina.
Tööks on Teil vaja tööriistu. Kõigepealt torulõikur. Selle abil saate lõigata vajaliku suurusega detaile. Oluline on valida kvaliteetne tööriist, et pehme materjal, milleks on vask, ei kortsuks.
Vaja läheb ka faasieemaldajat, et eemaldada pursked. Muidu pole võimalik üht detaili teise sisestada. Torude sisepinna puhastamiseks kasutatakse samuti harja või pintslit.
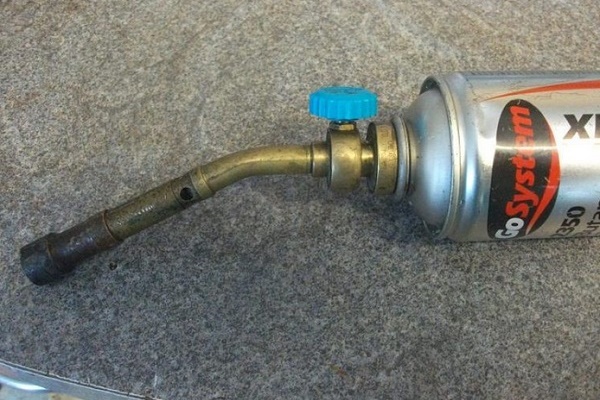
Vaskelementide soojendamiseks kasutate erinevaid tööriistu. Kõige sagedamini valite madalatemperatuuriliseks jootmiseks gaasipõleti, millel on kitsa suunaga leek.
Gaasiseadmed töötavad sel juhul propaani ja butaani segu või puhta butaaniga balloonist. Ühest sellisest täitmisest piisab 3-4 sajale ühenduskohale.
Seade töötab tõhusalt, põletiga kuumutades kuumeneb toru mõne sekundiga. Kõrgtemperatuuriline jootmine toimub gaasisegude propaan-hapnik või atsetüleen-õhk kasutamisel.
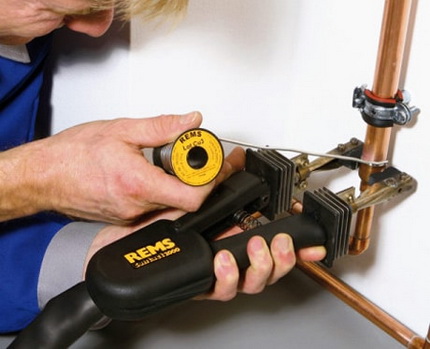
Lisaks saab jootmist teostada spetsiaalse elektrilise jootekolbiga, mis on ette nähtud tööks vaskdetailidega. Seade suudab töötada nii kõva kui ka pehme jootmaterjaliga. Jootekolb ühendatakse vooluvõrku ja seda kasutatakse seal, kus lahtise leegiga töötamine on võimatu. Seade on varustatud kinnitusklambrite ja eemaldatavate elektroodidega.
Lisaks nendele tööriistadele on torustiku paigaldamiseks vaja markerit või pliiatsit, mõõdulinti, haamrit ja vesiloodi.
Vasktoodete jootmise tehnoloogia
Pärast tööriistade ja materjalide ettevalmistamist võite alustada jootmisprotsessiga. Teostage kõik toimingud järgmises järjestuses:
Lõikame vajaliku pikkusega detaili
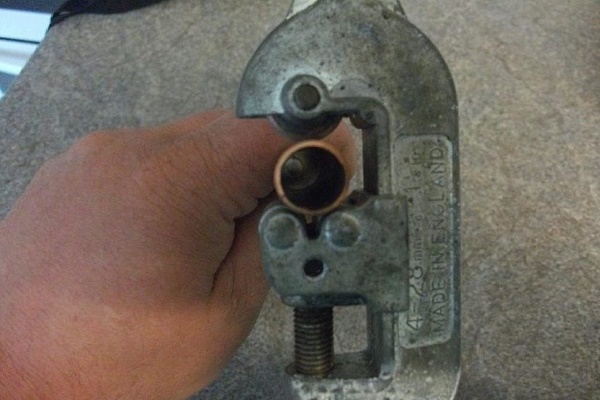
Vase torude lõikamiseks võib kasutada erinevaid tööriistu. Kõige sagedamini kasutatakse käsitsi torulõikurit. Selleks, et lõikus oleks ühtlane, hoidke toru ainult risti tööriista suhtes.
Suruge detail rulli ja tera vahele ning pöörake torulõikurit selle ümber. Ärge unustage pärast iga pööret reguleerimispolti umbes kolmandiku pöörde võrra pingutada. Torulõikuri kasutamisel on lõikus ühtlane, jämmed tekivad ainult toru sees.
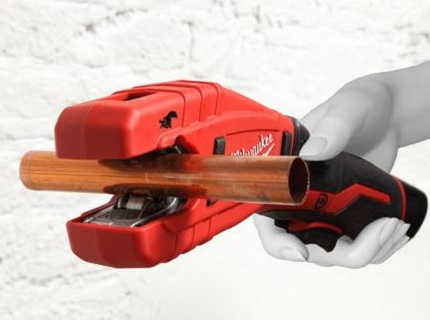
Kuid sellega väheneb detaili läbimõõt veidi, mis on soovimatu. Detaili deformatsiooni saab vältida, kui lõigata seda rauasael. Kuid sel juhul tekib palju jämmeid, millest tuleb vabaneda, ja on vaja kasutada malli, et vähendada lõike kallet.
Toru lõike muljumine või ovaliseerimine toob kaasa ebameeldivaid tagajärgi, kuna see muudab tingimata paigaldusvahe suurust. Selle suurus peab jääma vahemikku 0,02–0,4 mm. Kui vahe jääb väiksemaks, ei mahu joodis sinna sisse. Vahe suurenemisel ei saa kapillaarefekt avalduda.
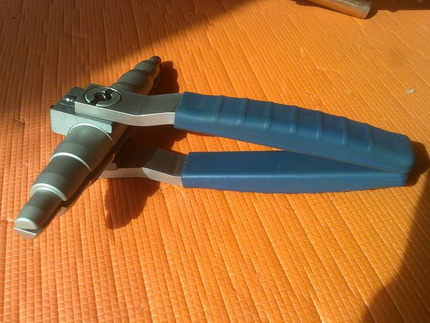
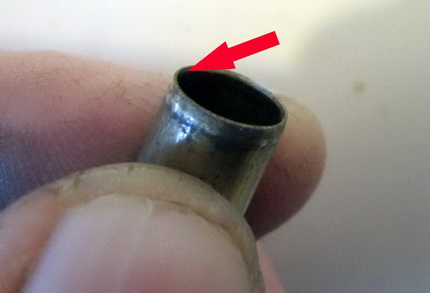
Lõikamise tulemusena peab saama detail, mille ots on rangelt silindrilise kujuga ja millel on minimaalne lõike kalle. Detaililt eemaldage kindlasti jämmed, puhastage selle sisepind harjaga ja rasvatage. Samamoodi lõigake teine toru fragment. Võtke torulaiendaja ja suurendage haamri abil teise toru läbimõõtu.
Kontrollige, kuidas detailid üksteise sisse sobivad, kontrollige saadud paigaldusvahe mõõtmeid. See peab täpselt vastama normile. Puhastage ja rasvatage teine detail. Tehke operatsioon kogu toru ristlõike ulatuses, pidage meeles, et ühenduse pikkus peab võrduma detaili läbimõõduga.
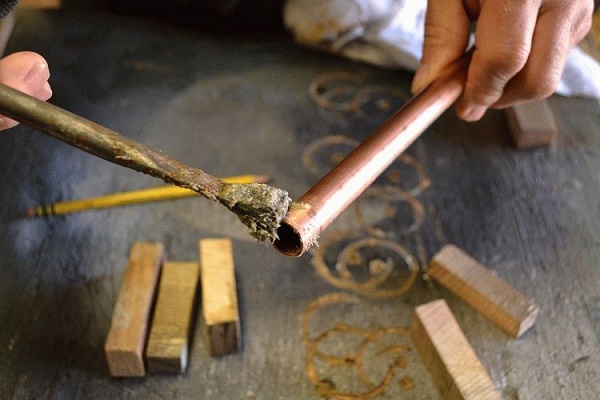
Kandeme räbusti toru pinnale
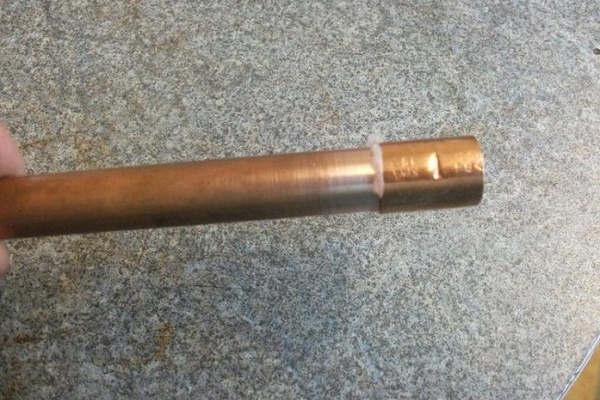
Vastavalt vase torude jootmise tehnoloogia reeglitele tuleb detailidele kanda räbustikiht. Võtke segu ja kandke pintsliga ettevaatlikult selle toru välispinnale, mis jääb ühenduse sisse.
Tehke operatsioon väga ettevaatlikult. Püüdke võtta minimaalselt lahust ja jagage see täielikult detaili peale. Pinnale ei tohi jääda räbusti ülejääke.
Ühendame detailid enne jootmist
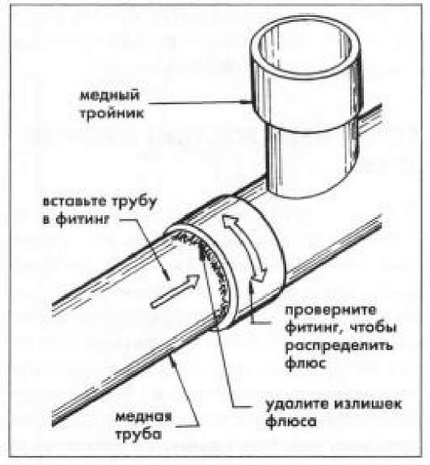
Niipea kui räbusti on detailidele kantud, tuleb need ühendada. Seda tuleb teha piisavalt kiiresti, et niiskele pinnale ei satuks mustuseosakesi. Kui töötame liitmiku või pistikupesaga, teostame elementide täieliku ühendamise.
Selleks pöörame neid lõpuni. Pöörlemise ajal detailid mitte ainult ei «asu» oma kohale, vaid räbusti jaotub ka paigalduspilus võimalikult ühtlaselt.
Räbusti detailile jätmine on keelatud, kuna tegemist on agressiivse keemilise koostisega.
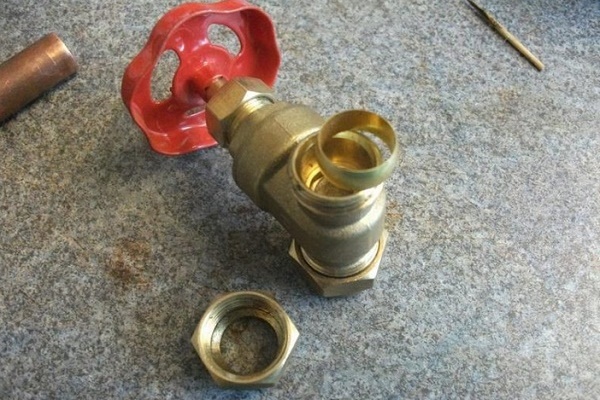
Kompressioonirõngal põhineva liitmikuga kraani jootmine toimub järgmises järjekorras:
Ühenduse moodustumine madala temperatuuriga jootmisel
Pehme ühenduse teostamisel kasutatakse kohustuslikult kergsulavat jootet ja madaltemperatuurilist räbustit. Kuumutamiseks võib võtta standardse või väikesemõõtmelise gaasipõleti, mida täidetakse propaani ja õhu seguga või propaani, butaani ja õhu seguga. Võib võtta ka spetsiaalse elektrijootekolvi.
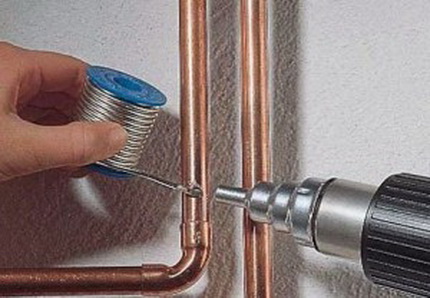
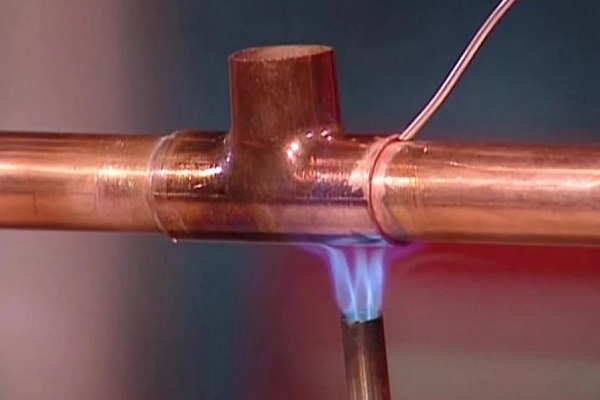
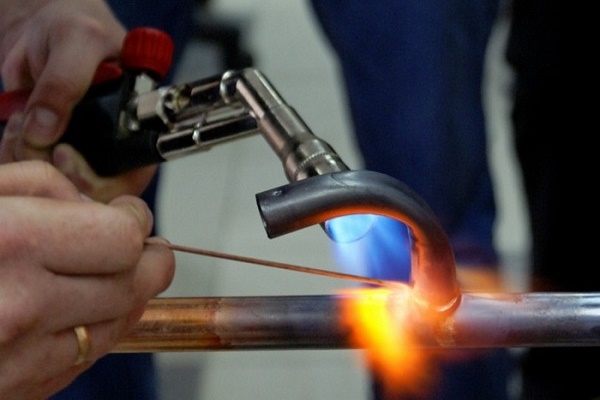
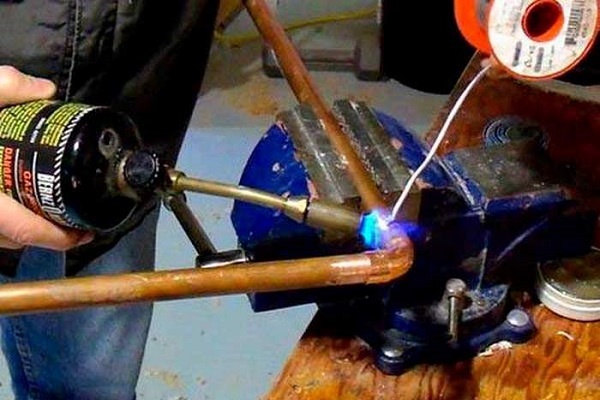
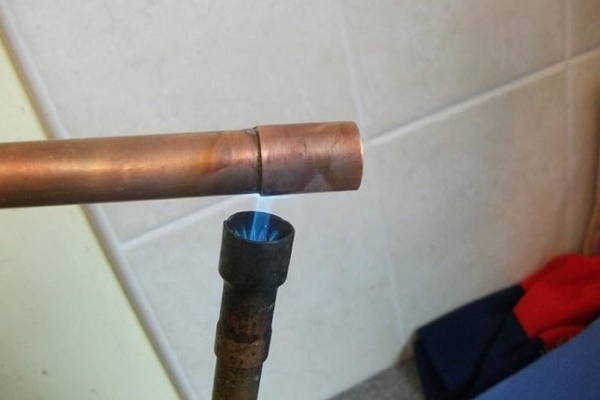
Võtame põleti, lülitame selle sisse ja suuname leegi torude ühenduskohale. Kontaktpunkti, mis asub leegi ja detaili vahel, tuleb pidevalt liigutada. See on vajalik selleks, et elemendid soojeneksid ühtlaselt. Võtame joote ja aeg-ajalt puudutame sellega paigalduspilu. Piisava kuumutamise korral hakkab joote sulama.
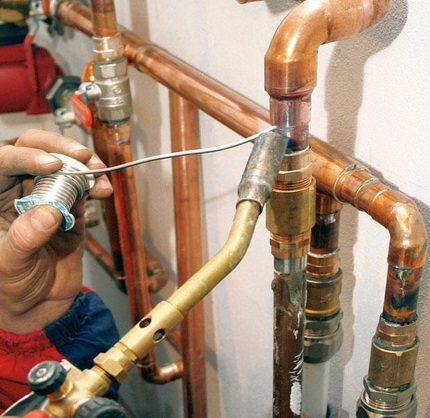
Niipea kui see juhtub, viime põleti kõrvale, et anda jootele võimalus kapillaarpilu täielikult täita. Kui joote ei ole veel sulama hakanud, jätkame kuumutamist. Madaltemperatuurilise jootmise eripära on see, et jootet ei kuumutata spetsiaalselt. See peab sulama ühenduse kuumutatud elementide soojusest.
Pärast seda, kui jooteaine on kapillaarpilu täielikult täitnud, peate laskma sellel jahtuda, eelistatavalt looduslikes tingimustes. Peate meeles pidama, et saadud pehme ühendus on madala tugevusega, seetõttu on selle puudutamine kuumalt keelatud.
Veel üks oluline moment. Jootmisprotsessi ajal on äärmiselt oluline, et te ei kuumutaks vaske üle. Vastasel juhul hävib metallile kantud räbusti ega suuda oksiide lahustada ega eemaldada, mis mõjutab ühenduse kvaliteeti tugevalt negatiivselt.
Seetõttu soovitatakse teil kasutada räbustit koos jootepulbriga. Kui detaili temperatuur on jootepulbri sulatamiseks piisav, sulab pulber ja räbusti sees on näha, kuidas sädelevad sulamistilgad.
Kui leegi kasutamine on mingil põhjusel lubamatu, peaksite kasutama elektriga töötavaid jooteseadmeid. Selline varustus koosneb toiteplokist, elektrilistest tangidest ja jootekolbist.
Jootekolviga kuumutamise ja seejärel ühenduse moodustamise protseduur ei erine eelpool kirjeldatust. Ainus erinevus on, et detailide täielikuks soojendamiseks võib kuluda vähem aega kui põletiga soojendamisel.
Õmbluse moodustumine kõrge temperatuuriga jootmisel
Sellise jootmise ajal kasutatakse detailide kuumutamiseks samuti gaasipõletit. See täidetakse propaan-hapniku või atsetüleen-õhu seguga. Samuti on võimalik kasutada atsetüleen-hapniku segu.
Asjatundjad soovitavad detaile ühtlaselt ja kiiresti kuumutada. See tähendab, et kuumutamisprotsess peaks olema lühike. Seadmes põlev gaas peaks andma väikese intensiivsusega helesinist leeki.
Liigutage põletit sujuvalt mööda tulevast ühenduskohta, et kuumutamine oleks võimalikult ühtlane. Kui vask on kuumutatud umbes 750 °C-ni, omandab see tumekirsi värvi. Sel hetkel andke jooteainet juurde.
Selle paremaks soojendamiseks võite seda põletiga veidi kuumutada. Siiski tuleb meeles pidada, et jooteaine peab sulama kuumutatud detailide käest, mitte põletist. Ideaalis peaksite tagama ühendusele minimaalse kuumutuse, mille puhul jooteaine sulab kohe ja täidab montaažipilu esimesel katsel.
Võib-olla see esimesel korral ei õnnestu, kuid kogemuste kogunedes tulemus paraneb. Pärast pilu täielikku täitmist jooteainega jätke ühendus jahtuma. Sellel ajal ei ole soovitatav seda puudutada. Jahtunud õmblus puhastage põhjalikult, et eemaldada räbusti jäägid.
Üksikasjalik ülevaade gaasipõletiga vasktorustiku jootmise tehnoloogiast on esitatud artiklis, mille sisuga soovitame teil tutvuda.
Ohutustehnika vasktorude jootmisel
Algajad meistrid huvituvad, kuidas joota vasktorusid õigesti, kuid unustavad samal ajal ohutuse. Seda teha ei tohi. Tuleb mõista, et vase kõrge soojusjuhtivuse tõttu ei tohi detaile käes hoida ilma igasuguse kaitseta.
Hooletus ja ebatäpsus vasktorustiku kokkupanekul võib lõppeda termilise põletusega. Väikesi elemente pikkusega kuni 0,3 m võetakse ainult kaitsekinnastega või hoitakse tangidega.
Ettevaatlikkus on vajalik ka räbustiga töötamisel. See on äärmiselt agressiivne koostis. Kui jootmisel satub see nahale, tuleb tööd viivitamatult peatada ja räbusti nahalt maha pesta rohke seebiveega. Vastasel juhul võib nahale tekkida mitte ainult termiline, vaid ka keemiline põletus.
Ka tööriietust tuleb valida õigesti. Sünteetilised kangad ei sobi absoluutselt. Tehismaterjal on kõrgete temperatuuride suhtes väga tundlik. See sulab ja süttib kergesti, seepärast on töö jaoks kõige parem valida tihedast naturaalsest puuvillast riietus.
Veel üks oluline moment. Detailide kuumutamisel hakkab räbusti põlema. Selle aurud on inimesele ohtlikud. Sel põhjusel peab ruum, kus teostatakse vasktorude jootmistöid, olema hästi ventileeritud.
Kogenud meistrid soovitavad neil, kes esimest korda jootma asuvad, kõigepealt harjutada torujuppide peal. Praktika näitab, et pärast kolme-nelja iseseisvalt teostatud ühendust võib juba asuda torustiku paigaldamisele. Samal ajal on soovitav süsteem kokku panna põrandal ja alles seejärel asuda jootma.
Valmis torustik tuleb hästi läbi loputada puhta kuuma veega, et eemaldada joodis ja räbusti detailide siseküljelt.
Peamised vead jootmisel
Vasktorude jootmise protsess on piisavalt lihtne, kuid nõuab teatud kogemust. Algajad teevad töös sageli vigu.
Vaatleme peamisi neist:
- Defektide olemasolu ühendatavate detailide pinnal. Sellised vead võivad tekkida toru lõikamise käigus. Kui jootmine teostatakse defekti peal, on õmblus ebapüsiv.
- Saastumised elementide ühenduskohas. Detailid tuleb pärast lõikamist ja puhastamist kindlasti rasvatustada.
- Paigalduspilu ebapiisav laius. Reeglite järgi peavad detailide ristlõikega 6 kuni 108 mm pilu mõõtmed olema 7 kuni 50 mm.
- Detailide ebapiisav kuumutamine. Sellisel juhul ei suuda joodis korralikult põhimaterjaliga sulada. Selline õmblus puruneb kergesti isegi väikese koormuse korral.
- Räbusti ei kata kogu toru pinda. Oksiidid jäävad detaili pinnale, mis mõjutab õmbluse kvaliteeti negatiivselt.
- Ühenduskoha ülekuumenemine. Viib räbusti läbipõlemiseni ning oksiidi ja räbu tekkimiseni. Selle tulemusel halveneb ühenduse kvaliteet järsult.
- Jahtumata ühenduse kontrollimine. Enne õmbluse kvaliteedi kontrollimist tuleb veenduda, et toru on jahtunud. Vastasel juhul deformeerub ühendus paratamatult ja kaotab tugevuse.
- Ohutusreeglite eiramine. Jootmine toimub kõrgetel temperatuuridel ja agressiivsete keemiliste ainete kasutamisega. Kaitseülikond, mask ja kindad on kohustuslikud.
Võib-olla on algajal meistril raske iseseisvalt määrata detailide kuumutusastet, siis tasuks kutsuda professionaal ja teha esimesed ühendused tema juhendamisel.
Vase torudest kütteringide ehitamise meetoditega tutvustab järgmine artikkel, millega soovitame tutvuda.
Järeldused ja kasulik video teemal
Veel rohkem huvitavat teavet vasest torude jootmise kohta saate teada järgmistest videotest.
Video #1. Kõrgtemperatuurilise vasejootmise omadused:
Video #2. Kuidas õigesti joota vasest liitmikke:
Video #3. Millised on jootmiseks mõeldud räbustid:
Vasetorude isejootmine on kasulik oskus, mis tuleb kindlasti kasuks kodumeistrile. Vasetorustikud kestavad väga kaua ja probleemideta. Arvestades selliste detailide üsna kõrget hinda, saab ise kokkupannes oluliselt kokku hoida ja saada kvaliteetse torustiku väga mõistliku hinnaga.
Kas Teil on isiklikku kogemust vasest torude ühendamisel jootmise teel? Võib-olla olete teadlik töö nüanssidest? Palun kirjutage kommentaare allpool asuvasse blokki, esitage küsimusi, jagage oma arvamust ja fotosid artikli teemal.
 Polüpropüleentorude jootmine: tööde teostamise reeglid ja võimalike vigade analüüs
 Vasktorude jootmine gaasipõletiga: kasulikud nõuanded ja iseseisva jootmise etapid
 Vasktorude paigaldus ise: vasktorustiku paigaldustehnoloogia
 Vasktorude ühendamine: juhised ja erinevate paigaldustehnoloogiate võrdlus
 Kuidas lõigata plasttoru: tööde eripärad ja kõigi oluliste nüansside analüüs
 PVC-torudest riidepuu: populaarsed variandid + samm-sammuline juhend
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
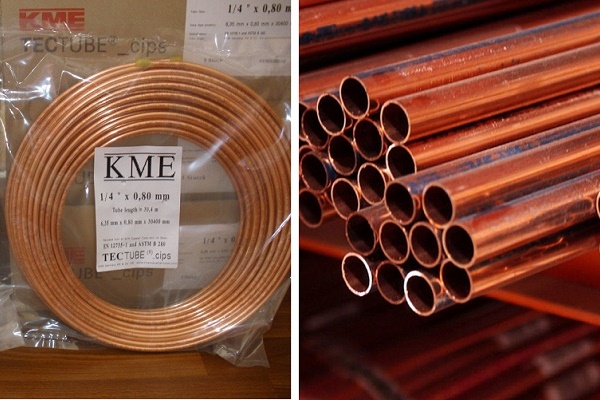
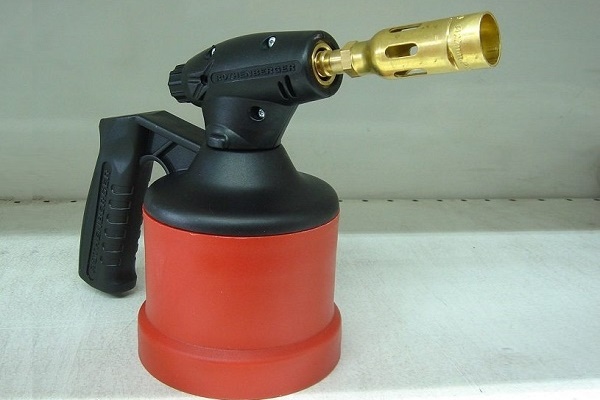
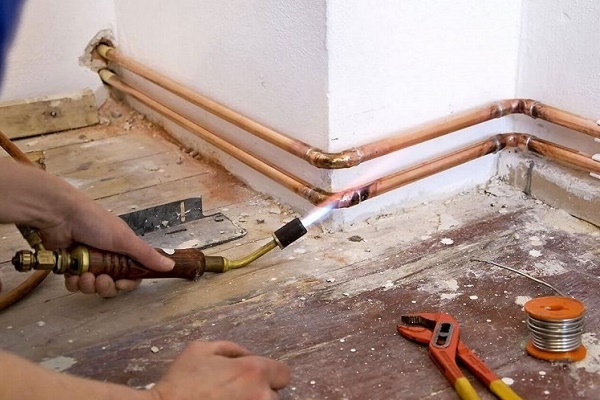
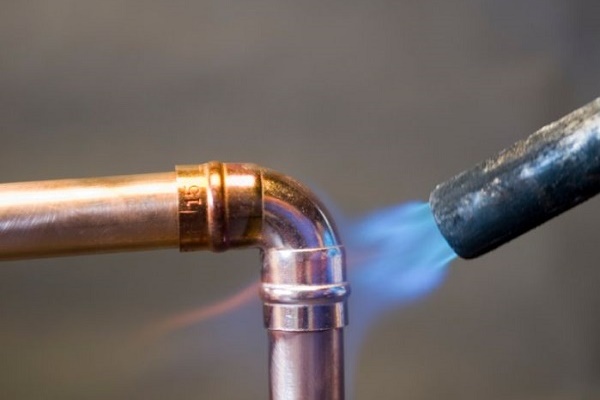
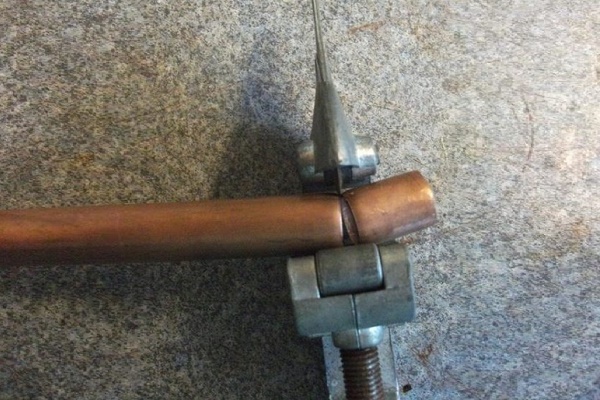
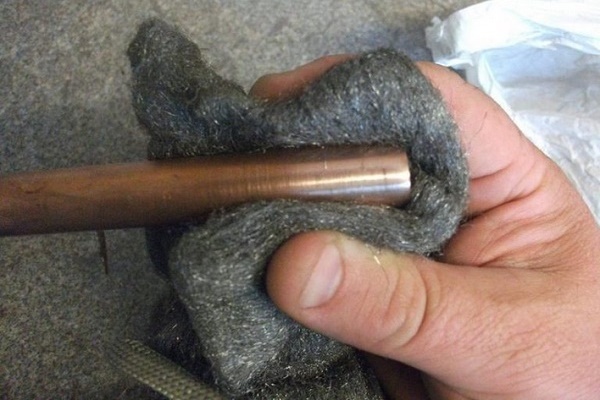
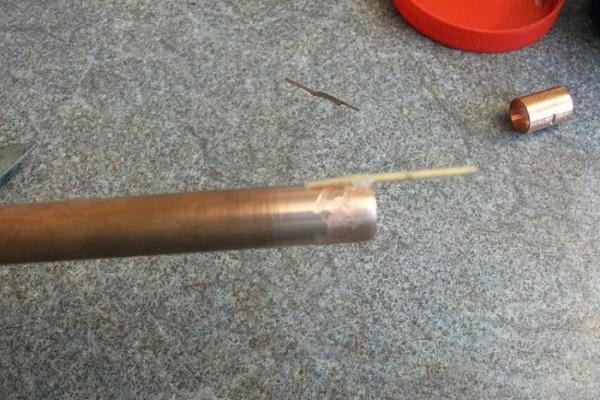
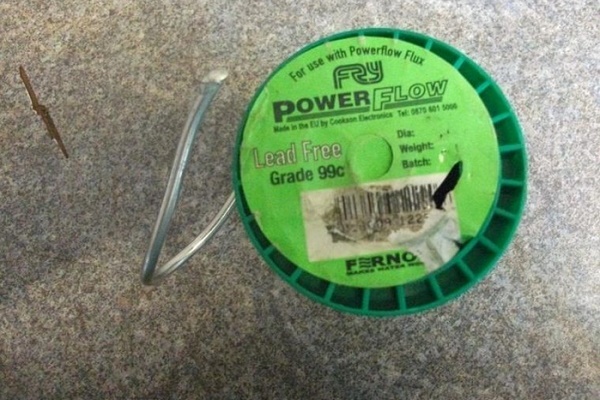
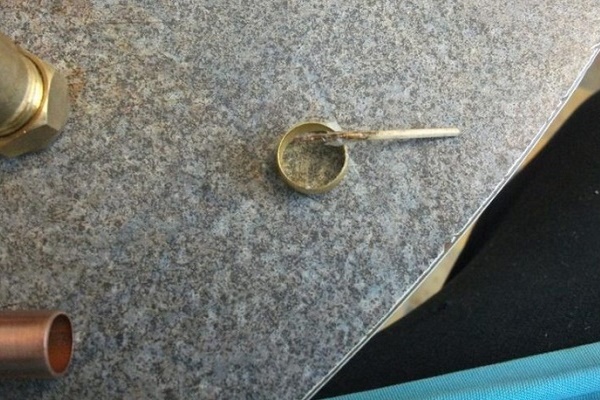
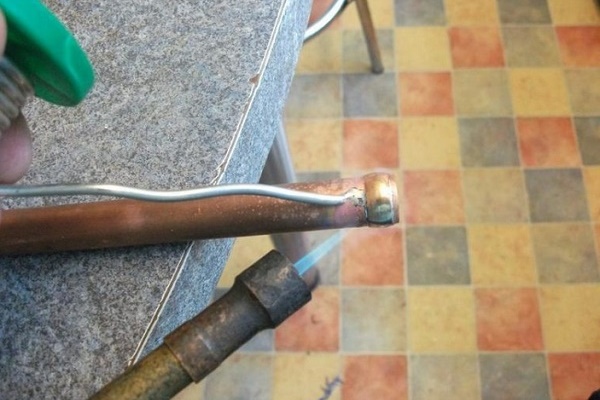
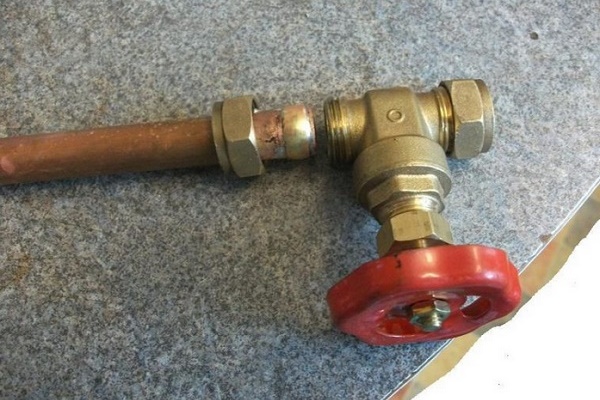
Mul tuleb väga harva kokku puutuda vasest torudega, neid kasutab tõesti vähesed, eelistades odavamat ja utilitaarsemat plastikut. Kuid olen näinud selliseid torusid majades, mis pretendeerivad “eliit” staatusele. Need sobisid seal suurepäraselt interjööri. Ja neid on mul tulnud ka joota. Võin öelda isikliku kogemuse põhjal, et selle töö tegemine on samaaegselt nii lihtne kui ka sellel on nüansse.
Vask on tundlik metall, see iseenesest teile probleeme ei valmista. Aga kui te ise teete vigu, siis mõne aja pärast hakkab teie jootekoht lekkima. Kõigile, kes äkki puutuvad kokku vasetoru jootmise vajadusega, ütlen ennekõike – ärge olge laisad ja ärge säästke aega ettevalmistustöödele! Hea algus on pool võitu.
Halvasti rasvatustate - hakkab lekkima. Halvasti puhastate - sama asi. Teiseks: mõõdukas, kuid piisav kogus räbustit. Koonerdate - lekib. Üle pingutate - saate inetu jootekoha. Kolmandaks: korrektne temperatuurirežiim. Nii ülekuumendamine kui ka alakuumendamine on võrdselt halvad. Üldiselt, kui kavatsete jootma esimest korda, siis kõige parem on leida kuskilt tükk vasest toru ja harjutada nagu mustandil. Samaaegselt määrate ka oma võimalikud vead.