Polüpropüleentorude jootmine: tööde teostamise reeglid ja võimalike vigade analüüs

Võimalus iseseisvalt torustikke kokku panna – polüpropüleentoodete vaieldamatu eelis. Kasutades mugavat ja kerget materjali, saab ise ehitada kanalisatsiooni, parandada ja kaasajastada veevärki.
Peamine on mõista kokkupandavate elementide omavahelise ühendamise eripära. Nõustuge, see on töö oluline osa, mis vastutab torustiku tiheduse ja selle tõrgeteta ekspluatatsiooni eest.
Me pakume teile üksikasjalikku teavet selle kohta, kuidas toimub polüpropüleentorude keevitamine, milliseid seadmeid töös kasutatakse, ning loetleme kõige levinumad vead alustavate keevitajate seas.
Meie pakutud teave aitab ehitada tõrgeteta toimivad kommunikatsioonid. Selguse huvides on artikkel täiendatud graafiliste lisade ja videojuhendiga.
Artikli sisukord:
Polüpropüleentorude keevitamise eripära
Keevitusprotsess toimub tänu materjali väljendunud termoplastilistele omadustele. Polüpropüleen pehmeneb kuumutamisel – omandab plastiliinilaadse oleku.
Tehnoloogia üldkirjeldus
Materjali tagasipöördumine normaalse temperatuuritausta tingimustesse soodustab selle struktuuri kivistumist normaalsesse olekusse. Need omadused said keevitustehnoloogia aluseks, mida tehnilises keeles nimetatakse polüfusioonkeevituseks.
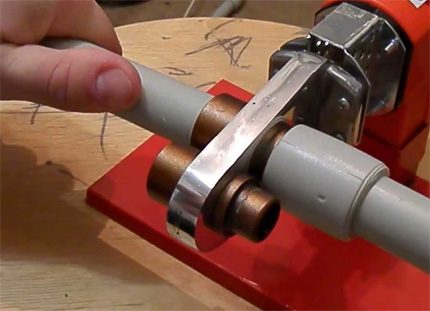
Praktikas kasutatakse kahte keevitatavate detailide ühendamise metoodikat:
- Muhvkeevitus.
- Põkkkeevitus.
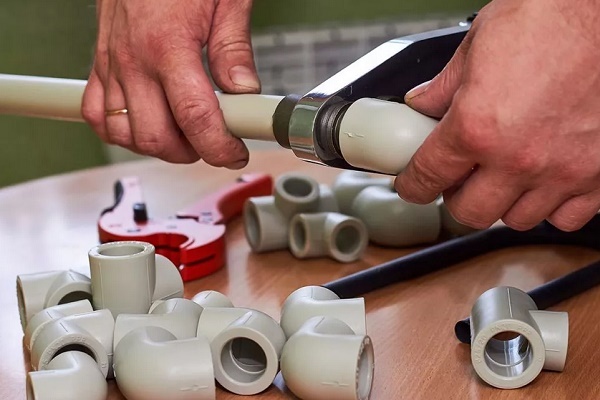
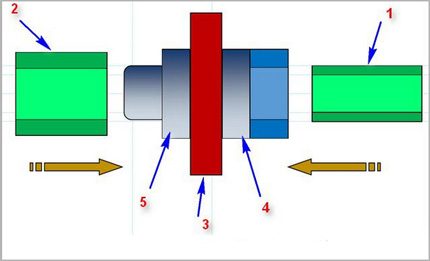
Muhvmeetod. Keevitustehnika näitab, kuidas saab keevitada polüpropüleentorusid, kasutades selleks vormdetaili – muhvi või suurema välisläbimõõduga toru. Tavaliselt teostatakse sel viisil plasttorude keevitust, mille läbimõõt ei ületa 63 mm.
Kahe detaili keevituspõhimõte põhineb sel juhul toruosa sulatamisel välisümbermõõdult ja muhviosa sulatamisel siseküljelt. Seejärel liidetakse mõlemad detailid tihedalt.
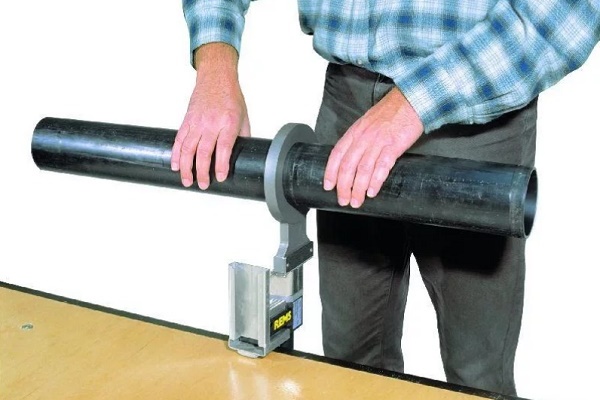
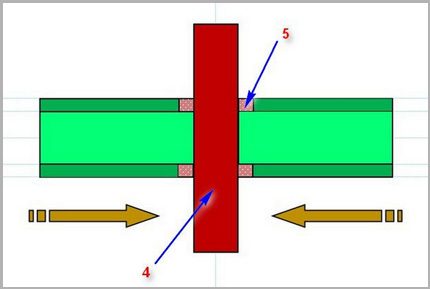
Otsene meetod. Meetod põhineb samal põhimõttel – plasttorude väikeste alade sulatamisel ja nende seejärel kokkupressimisel. Kuid selles variandis on liitmiselementideks kaks sama läbimõõduga toru ja need liidetakse otspindade kokkupressimisega.
See esmapilgul lihtne polüpropüleeni keevitusmeetod nõuab liitekohtade väga täpset töötlemist ja kahe detaili täpset telgede joondamist nende kokkukeetmise käigus.
Lisaks nimetatud «kuumadele» tehnoloogiatele kasutatakse ka «külmkeevituse» meetodit. Siin kasutatakse aktiivse jootekomponendina spetsiaalset lahustit, mis suudab polüpropüleeni struktuuri pehmendada. Kuid selline meetod ei ole eriti populaarne.
Torukeevitusmasinad
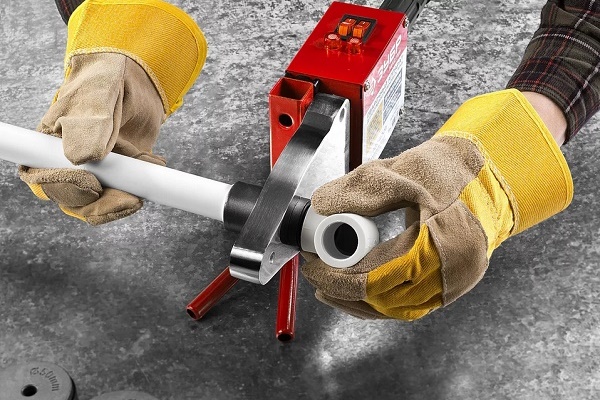
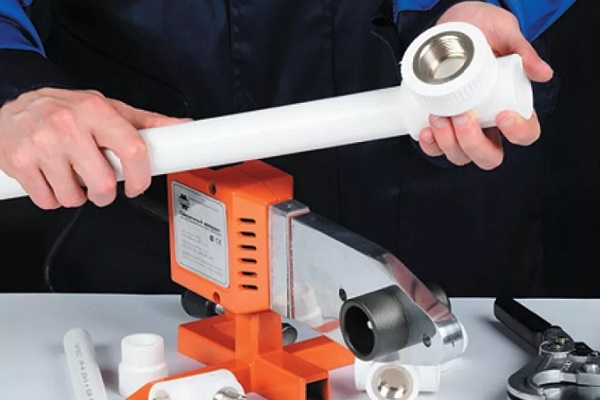
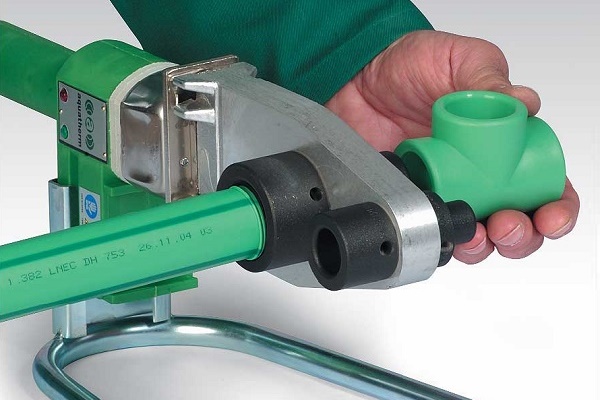
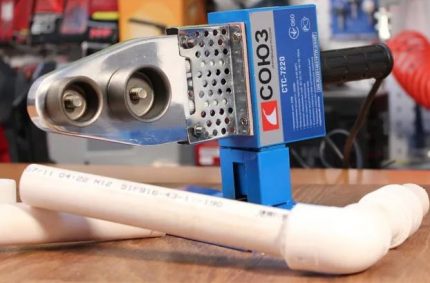
Nii muhv- kui ka otsemeetod nõuab plasttorude keevitamist spetsiaalsete keevitusseadmetega. Konstruktsioonilt meenutab jooteaparatuur elektrilist triikrauda.
Seadmete aluseks on massiivne metallist kütteelement, mille pinnale paigaldatakse eemaldatavad otsikud – erineva läbimõõduga metallist toorikud. Sellist jootekolbi nimetatakse keevitustriikrauaks.
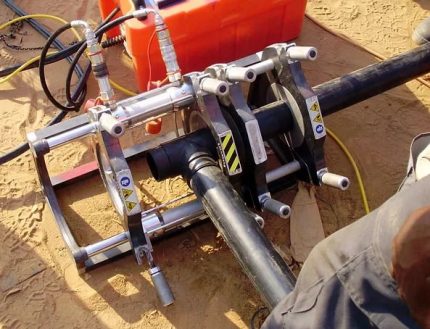
Põkkkeevituse teostamiseks on jooteaparaatide konstruktsioonid keerukamad. Tavaliselt sisaldab selline tehnika lisaks kütteelemendile ka keevitatavate detailide tsentreerimissüsteemi.
Reeglina kasutatakse otsekeevitusseadmeid ja ka tehnoloogiat ennast kodumajapidamises harva. Kasutamise prioriteet – tööstus.
Lisaks jootekolbidele vajab meister ka:
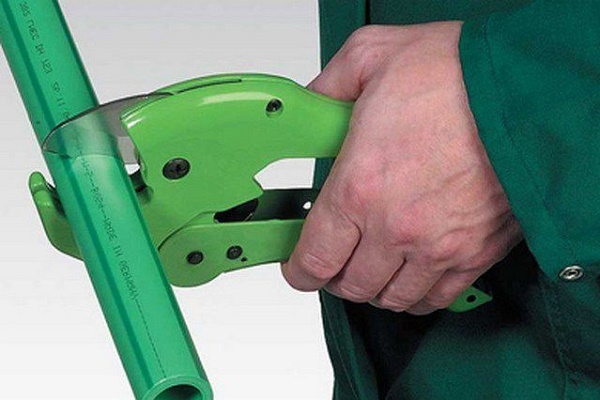
- käärid – polüpropüleentorude lõikur;
- ehitusmõõdulint;
- mehaanikunurk;
- armeeritud torude šaiver;
- marker või pliiats;
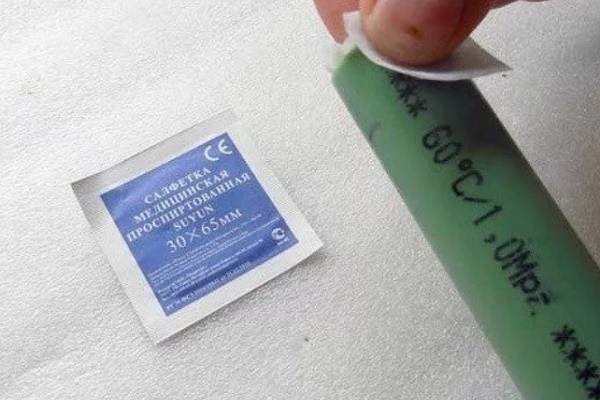
- pindade rasvaärastusvahend.
Kuna tööd toimuvad kõrge temperatuuriga seadmetel, tuleb kindlasti kanda paksud töökindaid.
Polüpropüleeni keevitamise protseduur
Oluline hoiatus! Polümeermaterjalide keevitustöid tuleb teha hea ventilatsiooniga ruumis. Polümeeride kuumutamisel ja sulatamisel eraldub mürgiseid aineid, mis teatud kontsentratsioonis mõjutavad tõsiselt inimese tervist.
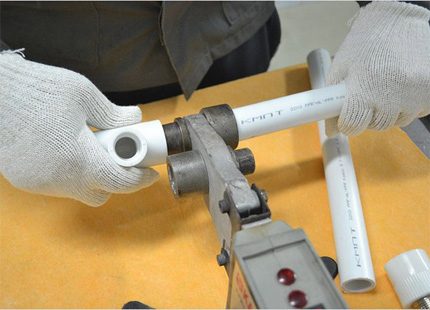
Kõigepealt tuleb tööks valmistuda:
- Kütteseadme platvormile paigaldada vajaliku läbimõõduga toorikud.
- Seadistada jootmistemperatuur 260ºC.
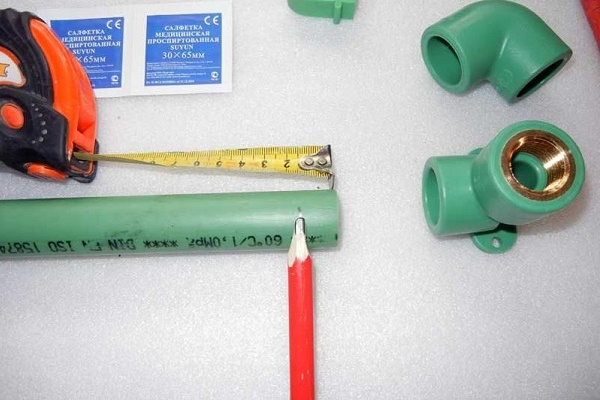
- Valmistada ette ühendatavad detailid – märgistada, eemaldada faas, rasvatustada.
- Lülitada jootejaam sisse.
- Oodata töötemperatuuri saavutamist – rohelise indikaatori süttimist.
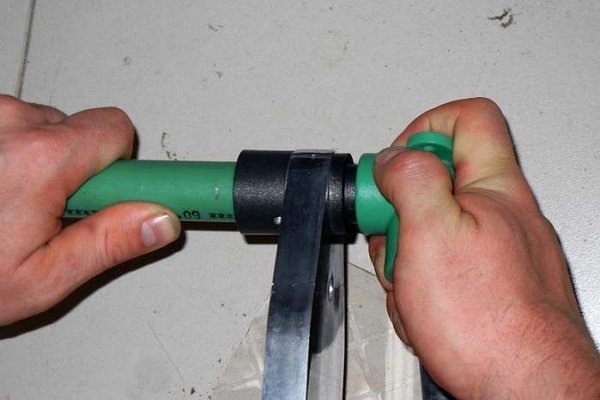
Ühendatavad detailid (toru – liitmik) panna samaaegselt jootejaama toorikutele. Polüpropüleentoru pannakse ühe tooriku sisemusse, liitmik (või vormdetaili pesa) teise tooriku välispinnale.
Tavaliselt pistetakse toruotsad kuni eelnevalt märgitud jooneni, liitmik aga surutakse lõpuni. Polüpropüleendetaile kuumutatud toorikutel hoides tuleb meeles pidada tehnoloogia olulist nüanssi – hoidmisaega.
Ebapiisava hoidmisaja korral on oht saada vähene materjali difusioon, mis mõjutab jootmise kvaliteeti. Kui aga detaile üle kuumutada, on suur oht toote struktuuri deformatsiooniks. See võib halvendada jootmise kvaliteeti.
Soovitame teil kasutada tabelit, kus on näidatud optimaalne kestusaeg erinevate tehniliste parameetritega torude jaoks.
Polüpropüleentorude jootmisaja tabel
| Toru nimiläbimõõt, mm | Kuumutamise kestus optimaalse difusiooni saavutamiseks, sek | Detailide kokkujootmise aeg, sek | Detailide jahutamise aeg, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Pärast detailide hoidmist kujudel optimaalse aja jooksul võetakse need maha ja ühendatakse kiiresti kuumutatud osadega. Ühendamisprotseduur tuleb sooritada täpselt ja kiiresti (vastavalt tabelis toodud ajale), järgides joodetavate detailide telgsamasust.
Telgede väike korrigeerimine on lubatud (1-2 sekundi jooksul), kuid detailide üksteise suhtes pööramine ei ole lubatud.
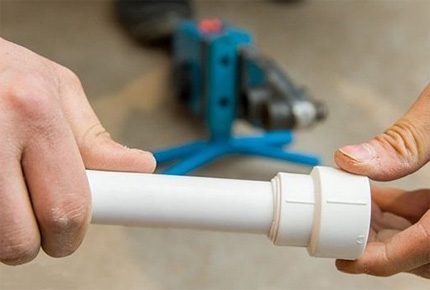
Märgitud jootmisaega mis tahes polüpropüleentorude puhul saab korrigeerida sõltuvalt töötingimustest ja materjali omadustest.
Näiteks kui paigaldus toimub miinuskraadides, suurenevad näidatud normid loomulikult kuni 50% nimiväärtusest. Iga eraldi ebastandardse tingimuse jaoks valitakse kuumutusaeg katsejootmise meetodil.
Torude ühendamine keevitamisega ja armeering
Vaatame, kuidas õigesti joota armeeritud polüpropüleentorusid. Siin on kohustuslik kaitsekihi eemaldamine. Armeeritud kihi (alumiiniumfooliumi) olemasolu toru struktuuris nõuab täiendavat kuumutamist. Kuid see pole peamine.
Tavaliselt on sellistel toodetel suurem läbimõõt ja need ei sobi jootepüstoli standardsete otsikute jaoks. Need tuleb enne jootmisprotsessi puhastada. Erandiks on klaaskiuga armeeritud torud. Neid joodetakse standardselt.
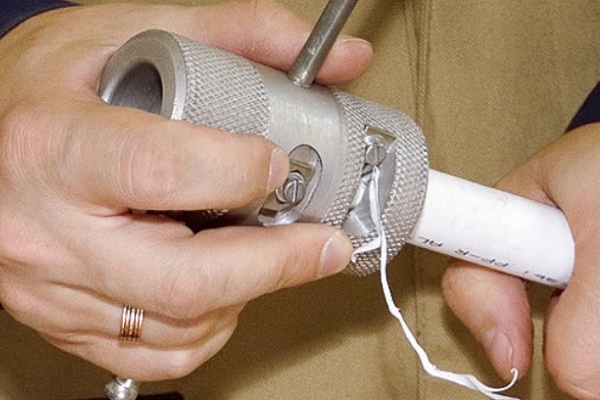
Arvestades polüpropüleentorude armeerimistehnoloogiate mitmekesisust, kasutatakse enne jootmist erinevaid töötlemismeetodeid. Traditsiooniliselt kasutatakse puhastamiseks šveierit.
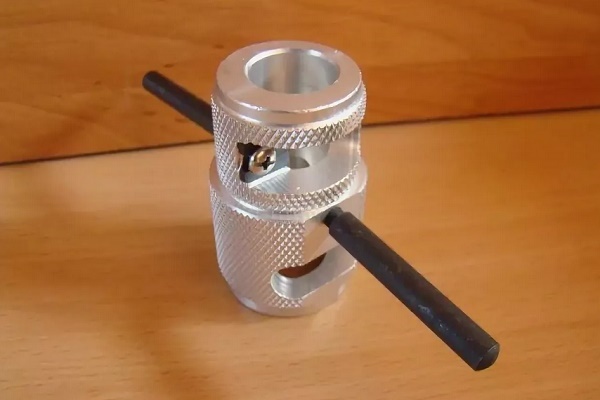
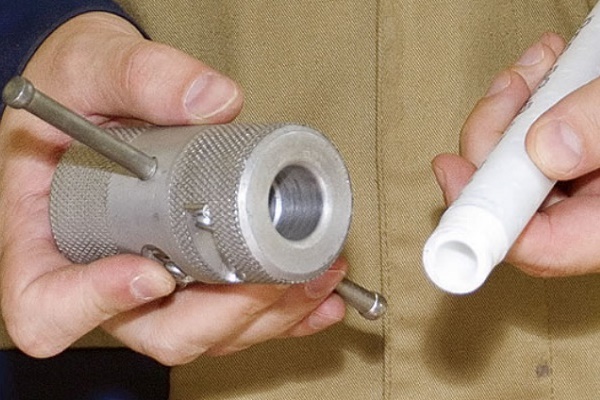
Selline nimetus on spetsiaalsel seadmel metallhülsi kujul, millel on noad. Šveier pannakse toru jootmisele kuuluva otsaosa peale ja pöörlevate liigutustega ümber toru telje eemaldatakse armeeritud kiht kuni puhta plastikuni.
Kui tugevdatud kiht asub plasttoru seina keskosas, on siin töötlemiseks mõistlikum kasutada teist tööriista – plasttorude otsfreesi.
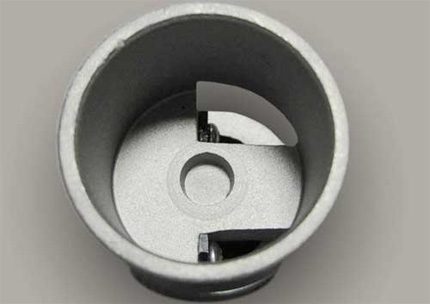
Seade erineb šaiverist vähe, välja arvatud lõikeelementide paigutus ja konstruktsioon. Pärast otsfreesiga töötlemist joondatakse toru otsaosa otsapinnaga, lisaks lõigatakse kogu ümbermõõdul 2 mm sügavuselt välja osa armeeritud kihist. Selline töötlemine võimaldab teostada jootmist defektideta.
Vigade mõju keevituse kvaliteedile
Aeglased, hoolikalt läbimõeldud tegevused – garantii vigade vastu, mis võivad kogu töö nurjata. Arvesse tuleb võtta kõiki jootmistehnoloogia pisiasju ega tohi neist sammugi kõrvale kalduda.
Levinud vead, mille tulemusel tekivad paigaldatavasse polüpropüleenist veetorustiku võrku defektsed sõlmed:
- Toru pinna puhastamine rasvakilest on tegemata.
- Ühendatavate detailide lõikenurk erineb väärtusest 90º.
- Toru otsa ebatihe istumine liitmiku sees.
- Joodetavate detailide ebapiisav või liiga kõrge kuumutamine.
- Armeeritud kihi mittetäielik eemaldamine torult.
- Detailide asendi korrigeerimine pärast polümeeri tardumist.
Mõnikord ei põhjusta liigne kuumutamine kvaliteetsetel materjalidel nähtavaid väliseid defekte. Siiski täheldatakse sisemist deformatsiooni, kui sulanud polüpropüleen sulgeb toru sisemise läbipääsu. Hiljem kaotab selline sõlme töövõime – see ummistub kiiresti ja blokeerib veevoolu.
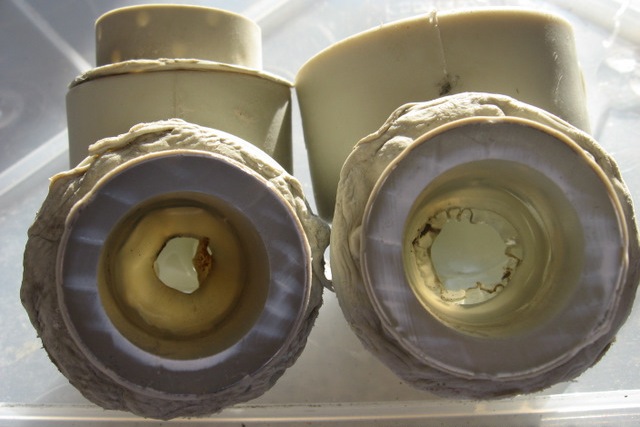
Kui otsaosade lõikenurk erineb 90º-st, asetuvad detailide ühendamise hetkel torude otsad kaldsesse tasapinda. Tekib detailide mittetelgsus, mis muutub märgatavaks, kui mitme meetri pikkune liin on juba paigaldatud.
Sageli tuleb sel põhjusel kogu sõlm uuesti teha. Eriti torude paigaldamisel stroobidesse.
Ühendatavate pindade ebakvaliteetne rasvaärastus soodustab "tõrjesaarte" teket. Sellistes punktides polüfusioonkeevitus ei toimu üldse või toimub osaliselt.
Mõnda aega töötavad sellise defektiga torud, kuid igal hetkel võib tekkida rebend. Samuti on sagedased vead, mis on seotud toru lõdva istumisega liitmiku sees.
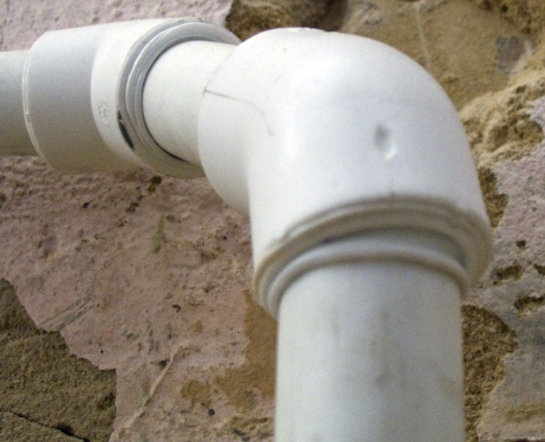
Sarnane tulemus ilmneb ühendustel, mis on tehtud tugevduskihi mittetäieliku puhastamisega. Reeglina paigaldatakse tugevdatud toru kõrgsurveliinidele. Järelejäänud alumiiniumfoolium tekitab keevituspiirkonnas mittekontakti tsooni. Just selles kohas esinevad sageli lekked.
Jäme viga on katse korrigeerida keevitatavaid elemente üksteise suhtes pöörates. Sellised toimingud vähendavad järsult polüfusioonkeevituse efektiivsust.
Siiski tekib üksikutes kohtades keevisliide ja saadakse nn 'kinnihoidmine'. Väikese tõmbejõu korral hoiab 'kinnihoidmine' ühendust koos. Kuid niipea, kui ühendus pannakse surve alla, laguneb keevisliide kohe.
Täiendav teave polüpropüleentorude keevitamise kohta on esitatud selles artiklis.
Järeldused ja kasulik video teemal
Professionaalidel on alati, mida õppida. Kuidas polüpropüleeniga töötada, saab näha järgmisest videost:
Polümeeridest torustike paigaldamine nende 'kuumkeevituse' abil – on mugav ja populaarne meetod. Seda kasutatakse edukalt kommunikatsioonide paigaldamisel, sealhulgas kodumajapidamise tasandil.
Seda keevitusmeetodit saavad kasutada ka inimesed ilma kogemusteta. Peaasi on tehnoloogia õigesti mõista ja tagada selle täpne teostamine. Tehnoloogilise seadme saab osta või rentida.
Kas teil on kogemusi polüpropüleentorude keevitamisel? Palun jagage teavet meie lugejatega. Kommentaare ja teemakohaseid küsimusi saab jätta allolevas vormis.
 Vasetorude jootmine: tööde samm-sammuline lahtiseletus ja praktilised näited
 Torude vahetus tualetis A-st Z-ni: projekteerimine, ehitusmaterjali valik, paigaldustööd + vigade analüüs
 Polüpropüleentorude paigaldus ise: töötehnoloogia PP-torustikuga
 Polüpropüleentorude isekeevitamise tehnoloogia: meetodite ja nüansside ülevaade
 Polüpropüleentorude keevitusaparaat: klassifikatsioon, parimate hinnang + valikunõuanded
 Sanitaartehnilised toruühendusviisid: ülevaade kõigist võimalikest teostusvariantidest
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded