Küttebrikettide press: isetegemise võimalused saepuru pressimise seadmete valmistamiseks
Saepuru või laastudega kütmine on meie riigi elanikele tuttav tegevus, mis on üle võetud Euroopa riikidest. Nende populaarsus on tingitud tooraine odavusest ja heast eripõlemissoojusest. Isetehtud pressi abil brikettide valmistamisel saab kvaliteetset kütust peaaegu tasuta.
Me räägime, kuidas valmistada lihtne ja odav masin brikettkütuse valmistamiseks. Meie pakutud artiklis on esitatud konstruktsioon, antud nõuanded kokkupanekuks. Esitatud on tootmistehnoloogia ja nõuded lähtepuidumaterjalile.
Artikli sisukord:
Brikettide valmistamise tehnoloogia
Pelletite ja brikettide valmistamine survepressimise meetodil puidutöötlemisjääkidest on ammu välja töötatud protsess. Seetõttu ei ole isetehtud masina loomisel kvaliteetsete „euroküttepuude“ saamiseks vaja midagi leiutada, vaid võib rakendada olemasolevaid arendusi.
Protsessi füüsika kirjeldus
Puistepuidumaterjali kasutamine kütteks leiab rakendust väikestes katlamajades ja ahjudes. Saepuru annab sama energia kui sama massi ja niiskusega puit, kuid nende hoidmine looduslikus olekus põhjustab mustuse ja tolmu teket. Seetõttu pressitakse sellised jäätmed erineva kujuga brikettideks.
Mõningate eeldustega võib öelda, et puit koosneb kiudainest (tselluloosist) ja seda siduvast ainest – ligniinist. Iga saepuru- ja laastueksemplar säilitab oma terviklikkuse tänu sellele polümeerile. Selleks, et luua tugevad sidemed üksikute tükikeste vahel, tuleb need samuti kokku liimida.
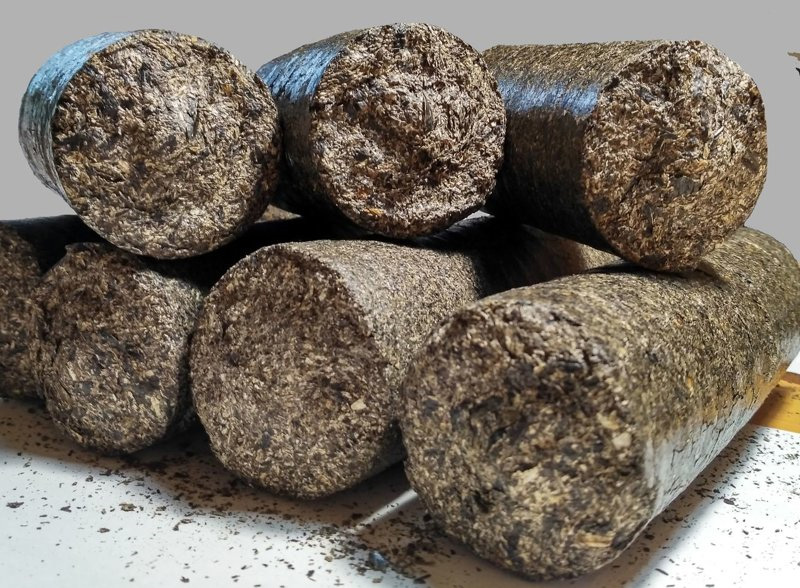
Pressimisprotsessi käigus avaldatakse saepurule tugevat survet, mille tulemusel eraldub neist ligniin ja seob materjali vormis. See side pole muidugi nii tugev kui täispuidus, kuid piisav, et tekkinud brikett ei laguneks.
Ligniini hulk puidus kuivmassi suhtes sõltub puuliigist:
- nulg: 30 %;
- mänd: 27 %;
- kuusk: 27 %;
- haab: 22 %;
- kask: 19 %.
Mida suurem on ligniinisisalduse protsent, seda väiksemat rõhku on vaja selle eraldamiseks. Seetõttu on iseseisvalt nulg-saepurust brikettide tootmine lihtsam kui kase-saepurust.
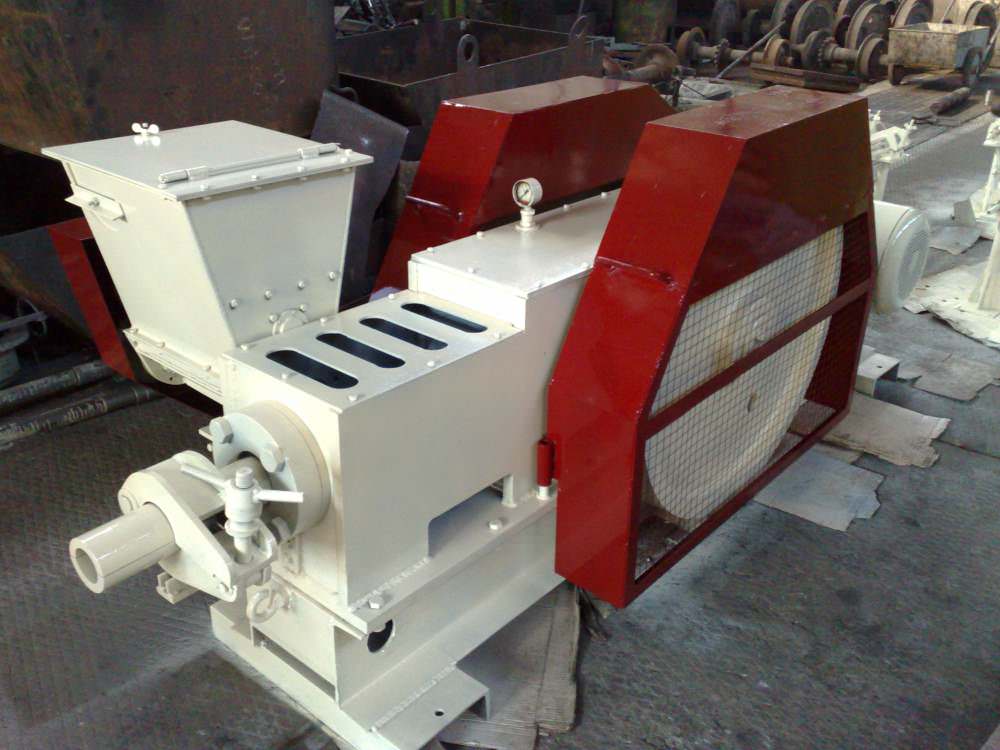
Lisaks klassikalisele pressile puistematerjalidest kütuse tootmiseks on olemas ka ekstruusioonmasin. Selle töö põhimõte seisneb selles, et kruvi toimel liigub aine läbi järk-järgult aheneva kanali.
Selle tulemusena tekib väga kõrge rõhk. Selle variandi elluviimine kodustes tingimustes on aga keeruline ja nõuab spetsiifilisi teadmisi, seetõttu on parem peatuda pressvormiga mudelitel.
Sideaine kasutamine
Tööstuslikus tootmises kasutatakse pressitud kütuse valmistamiseks masinaid, mis tekitavad rõhku vahemikus 500 – 3000 atm. Mõnel tootjal (näiteks Saksa firma “RUF”) moodustub brikett surve kombinatsiooni abil jõuga 2000 atm ja toormaterjali kuumutamisega temperatuurini 150°C. Selliste toodete tihedus ulatub 1.2 kg/dm3.
Kui teha brikettide press ise käsitööna olemasolevatest materjalidest, siis selliseid omadusi ei saavutata. Seetõttu on toodetel kindlasti väiksem tihedus ja need kipuvad kergemini laiali pudisema.
Puudulikku ligniini eraldumist saab kompenseerida ja saepurubrikettide tugevust suurendada, lisades välist liimainet, näiteks:
- Vedel savi. Selle vees lahustatud sideaine vajalik massiosa on 5–10% kogukaalust.
- Märg lainepapp.
- Kõige odavam vees lahjendatud tapeediliim.
Lainepapi või liimi protsentuaalne suhe määratakse katseliselt, kuna see sõltub saepuru jämedusest, nende niiskusesisaldusest ja vormis tekkivast rõhust.
Nõuded kasutatavale toormaterjalile
Isegi tööstuslike seadmete kasutamisel on raske saada kvaliteetseid brikette või graanuleid puidujäätmetest, kui nende paksus on üle 4 mm. Isetegijate seadmete jaoks peaks materjali jämedus olema väiksem. See on tingitud madalamast rõhust ja toormaterjali kuumutamise puudumisest.
Ideaalis ei tohiks saepuru läbimõõt ja laastu paksus olla suuremad kui 2 mm. Valdav enamus puidujäätmeid sobivad nende parameetritega.
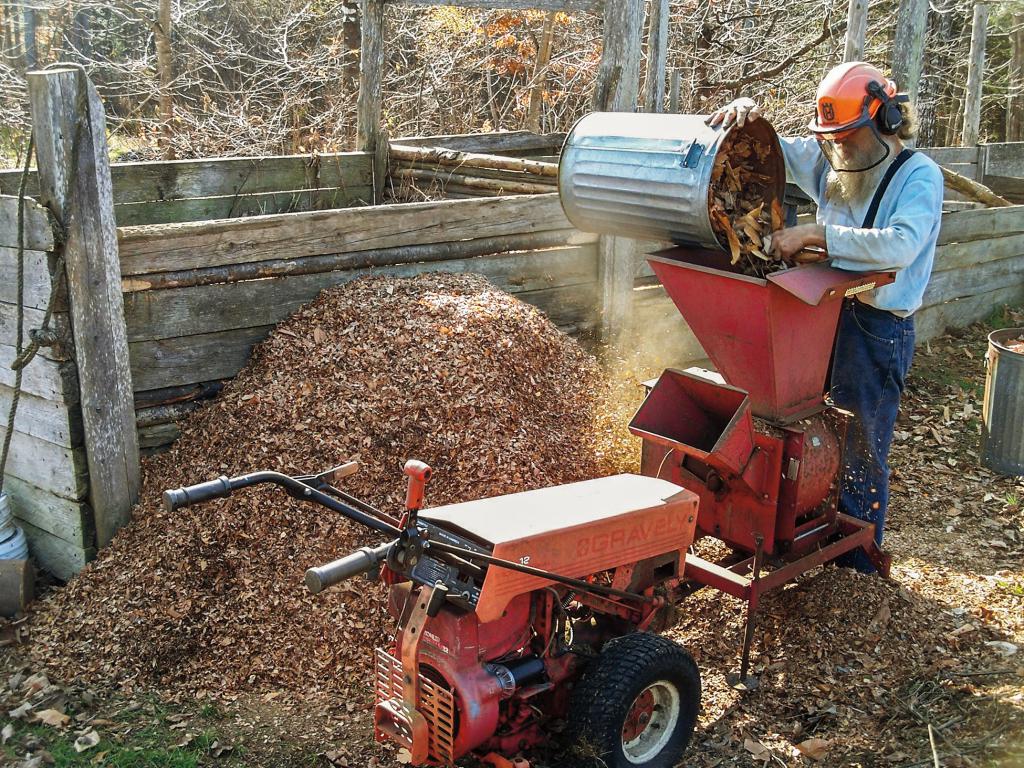
Kuid on juhtumeid, kui toormaterjal on reostatud väikeste okste, hakme või kooretükkidega (kooretükid). Siis tuleb enne pressimist ühtlase massi saamiseks teha eelnev ettevalmistus – peenestada materjal, lastes see läbi purusti.
Hea briketi tiheduse saavutamiseks tuleb vältida rohu, liiva või mullaga saastunud toormaterjali. Erinevalt savist ei oma mulla-taimkiht sideaineid, mistõttu pressitud toode laguneb kergesti.
Samuti tuleb järgida koore protsentuaalse sisalduse tingimust – seda ei tohi olla üle 5%. Seda pole võimalik mõõta, kuid visuaalselt näevad olulise koguse koorega saepurud tumedamad. Saepuru peab olema kuiv. Suurenenud niiskus põhjustab briketi suuremat kobedust ja vähendab selle kütteväärtust.
Suvel saab toormaterjali kuivatada kas päikese käes või ventileeritavas ruumis. Talvel tuleb kuivatamine läbi viia verandal või muus abiruumis, kus on väike positiivne temperatuur. Intensiivsema aurustamise jaoks võib kasutada sundventilatsiooni.
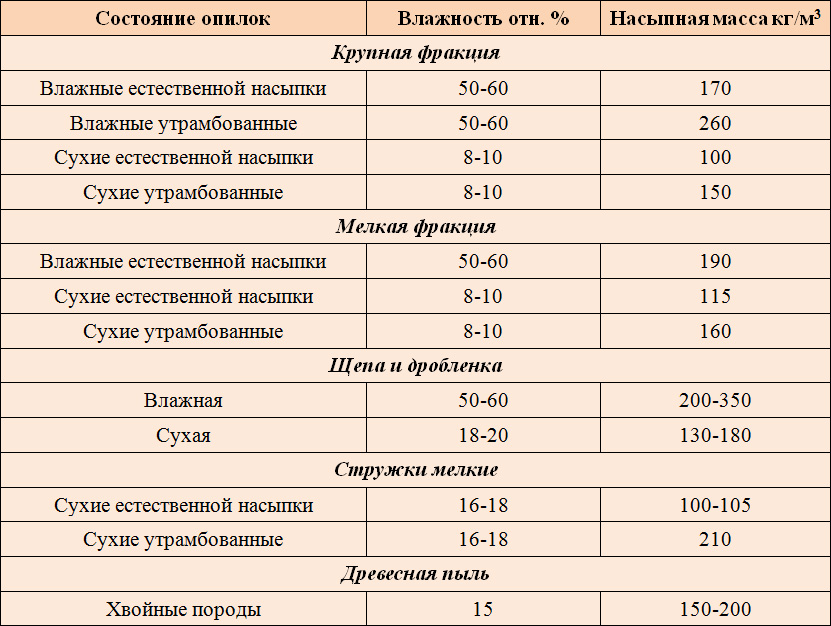
Kui isetehtud pressi surve saepurubrikettide valmistamiseks ei ole piisav ligniini eraldamiseks, siis toormaterjali ei kuivatata, vaid koos täiendava sideainega leotatakse seda hoopis vees. Sel juhul saavutatakse segamisel parem homogeensus ja liigne niiskus eemaldatakse pressimisel.
Pressi põhielemendid
Tavalise pressi põhielementideks on pressvorm (klaas, kuhu asetatakse puistematerjal), kolb ja survet tekitav mehhanism. Neid on ise lihtne valmistada, kuna need on tüüpilised brikettimismasinatele.
Pressvormi konstruktsioon
Klaasi, kuhu valatakse saepuru või laastu, nimetatakse pressvormiks või kambriks. Briketi parameetrid sõltuvad selle geomeetriast.
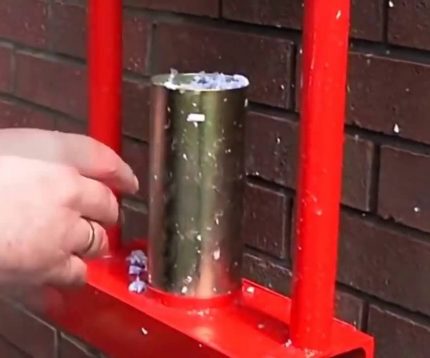
Tavaliselt ehitatakse kamber terasest ümmarguse või profiiltoru jupist. Kolvi põhi, mis siseneb klaasi, lõigatakse välja paksuseinalisest (vähemalt 3 mm paksusega) plaadist.
Pressvormi valmistamisel tuleb arvestada järgmiste suuruste suhet:
- pressvormi ristlõikepindala (s, cm2);
- kolvile rakendatav rõhk (u, kgf);
- toormaterjalile avalduv erirõhk (p, kgf/cm2).
Need suurused on seotud seosega:
p = u / s
Briketid, mis kasutavad täiendavat sideainet, hoiavad hästi kuju, kui need on vormitud erirõhul üle 150 atm. (1 atm ≈ 1 kgf/cm2). Lähtudes kolvi poolt tekitatava jõu võimalusest, arvutatakse kambri ristlõike pindala.
Näiteks kui on olemas 10-tonnine hüdrauliline tungraud, siis:
s < u / p = 10000 / 150 = 67 cm2.
Selliste tingimuste jaoks sobib profiilne kandiline toru küljepikkusega 80 mm või ümmargune toru tingimusliku läbimõõduga kuni 90 mm.
Saadava briketi pikkus (l) sõltub pressvormi kõrgusest (h), toormaterjali tihedusest algses kuivas (q1) ja briketeeritud (q2) olekus:
l = h * (q1 / q2)
Peale esimest kokkusurumist saab klaasi uuesti laaste juurde lisada ja protseduuri korrata. Sel viisil saab saadava toote pikkuse viia peaaegu presskambri kõrguseni.
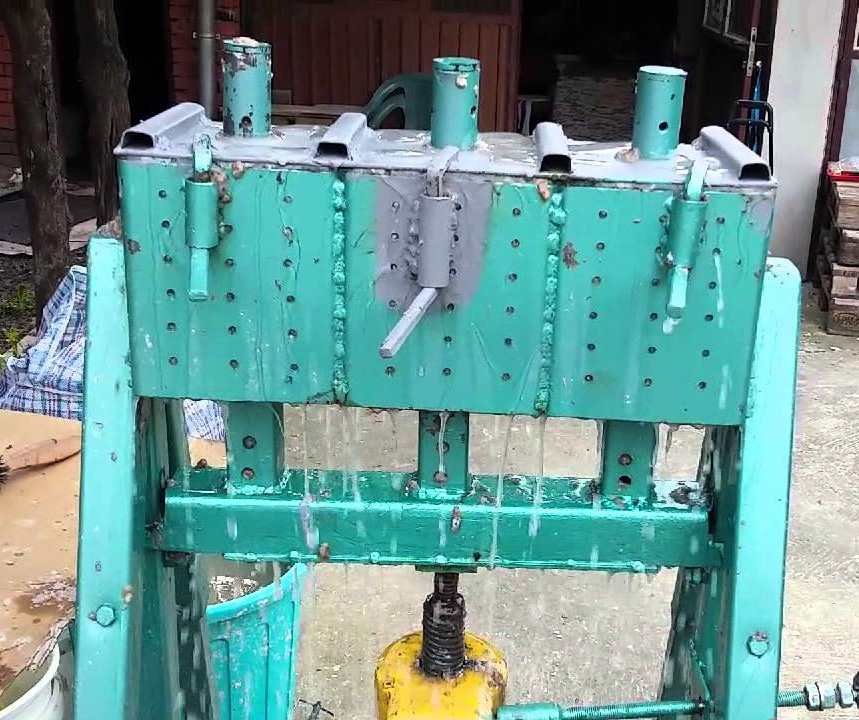
Saepuru kokkusurumise protsessis eraldub brikettidest niiskus. Selle vabaks väljumiseks perforeeritakse kamber väikeste, kuid sageli paiknevate aukudega.
Pärast briketi vormimist tuleb see vormist välja võtta. Vedru ja valepõhja kasutamine, nagu seda sageli internetis soovitatakse, on ebapraktiline. Kõrge rõhk surub vedru täielikult kokku, mistõttu aja jooksul selle kuju moonutub, mille tulemusena kaotab see oma omadused.
Seetõttu tuleb kas teha pressvormi eemaldatav põhi ja lükata brikett välja või ehitada lahtivõetav klaas. Teisel juhul tuleb selle jaoks teha täiendav vardast särk.
Surve tekitamise võimalused
On kolm levinud viisi rõhu saavutamiseks, mis sobivad hästi isetehtud pressile kütusebrikettide tootmiseks: hoova, hüdraulilise tungraua või kruvi kasutamine. Igaüks neist on omamoodi hea ja nende praktiline teostus ei ole väga keeruline.
Lihasjõu ja hoova kasutamine
Tavaliselt võetakse hoovana metalltoru. See ei tohi inimese lihasjõu mõjul painduda. Näiteks sobib hästi tugevdatud veetoru läbimõõduga 40 või 50 mm ja seinapaksusega 4–4,5 mm.
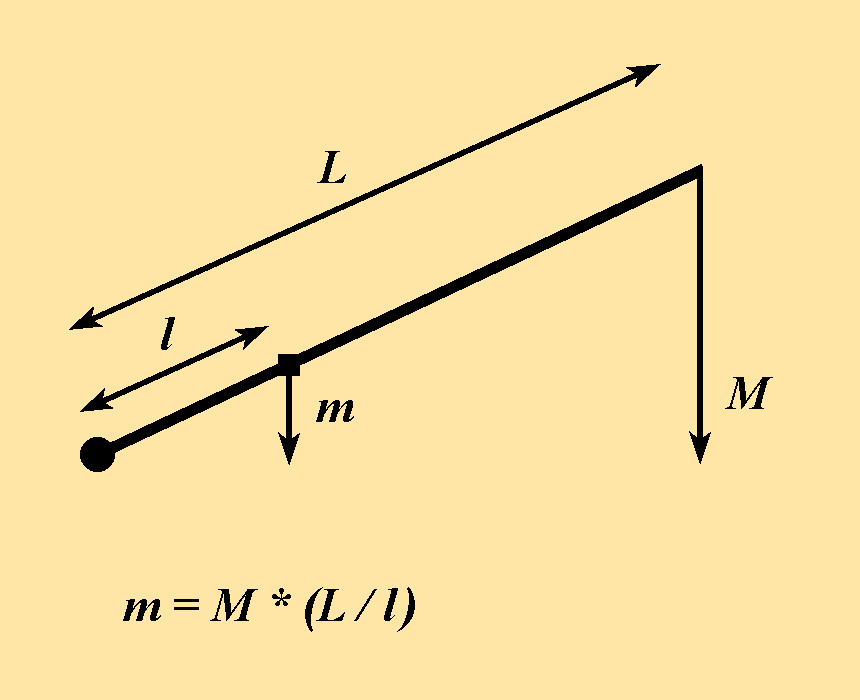
Hoova pikkust ja kaugust toepunktist kolviga ühenduseni ei valita ainult vajaliku rõhu saavutamise silmas pidades. Veel üks oluline parameeter on kolvi sukeldumissügavus klaasi (h, cm).
Seda arvutatakse valemi järgi:
h = R * (l / L)
Siin R (cm) on kõrgus, kuhu hoova ots laskub.
Sovitav on teha konstruktsioon selliseks, et kolvi sukeldumissügavus oleks piisav briketi moodustamiseks ilma korduva kokkusurumiseta ja materjali eelneva lisamiseta. See suurendab oluliselt tootmiskiirust.
Vajaliku kolvi sukeldumissügavuse (h, cm) saab arvutada, teades tooraine esialgset kuiva (q1) ja briketitud (q2) tihedust ning topsikõrgust (H):
h = H * (1 – q1 / q2)
Kui mingil põhjusel on tekkinud viga (tavaliselt tooraine algtiheduse vale määramise tõttu) ja kolvi sukeldumissügavus ei ole piisav, et anda tootele vajalikku kõvadust, siis pole vaja kogu konstruktsiooni ümber teha.
Saab kas vähendada topsikõrgust või, lisades saepuru, pressida üks brikett kahe või kolme käiguga.
Hüdraulilise tungraua kasutamine
Tugeva surve tekitamiseks kasutatakse hüdraulilisi seadmeid, nagu tavalised pudeltungrauad. Reeglina on majapidamises, kus on auto või muu tehnika, sellised hüdroagregaadid olemas, kuid nende tõstevõime võib olla ebapiisav.
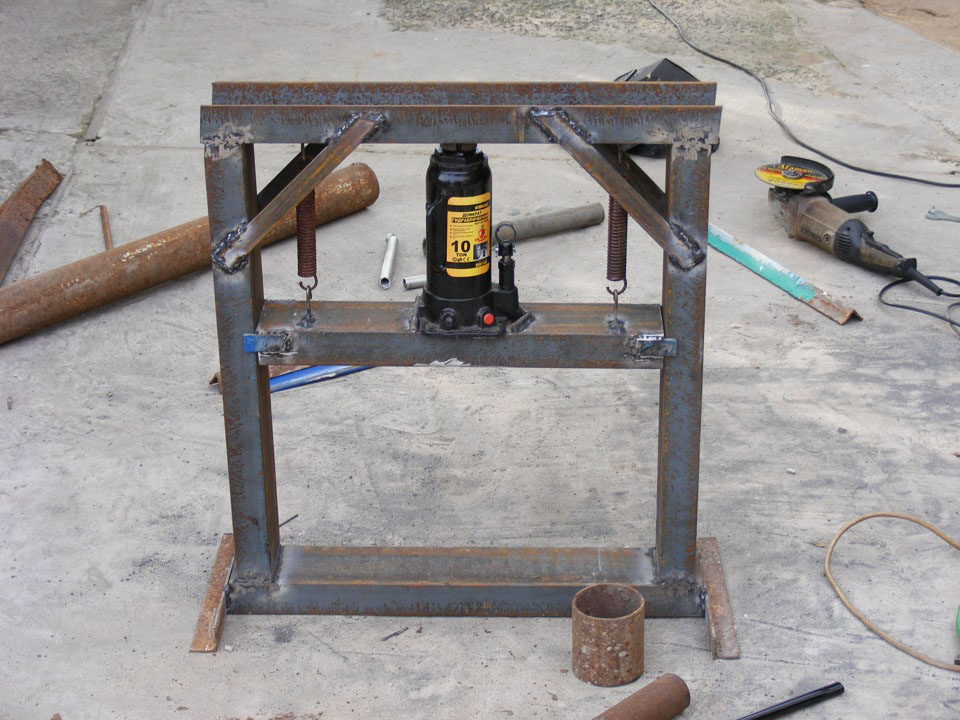
Tungrauad ei ole kallid. Näiteks 30-40 tonnile mõeldud mudeleid saab osta vähem kui 50 € eest. Selliste näitajatega on juba võimalik saada suure ristlõikega brikette või korraga mitu (3-5) tavalise suurusega eksemplari.
Mitme briketi samaaegseks saamiseks asetatakse vajalik arv pressvorme ritta. Keskmine liikuv raam peab olema tugev, et see aja jooksul ei vajuks. Kõige parem on see teha I-talast või paksuseinalisest profiiltorust.
Pressimisprotsess ise kestab kauem kui hoovakonstruktsiooni kasutades. Kuid võimsa hüdraulilise tungraua kasutamine võimaldab saavutada toorikule palju suuremat erisurvet. Briketid muutuvad ühtlasemaks ja tihedamaks ning neil on juba atraktiivne kaubanduslik välimus.
Kruvimehhanism pressimiseks
Käsikruvipressi tööpõhimõte on sarnane hoovapressiga, ainult et rakendatav jõud edastatakse 90° nurga all. Mida suurem on käepideme läbimõõt ja mida väiksem on keerme samm, seda suurem on rõhu suurendamise koefitsient.
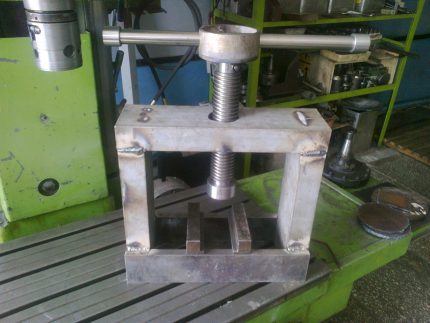
Selline konstruktsioon võimaldab tekitada suuremat survet kui kangmehhanismil põhinev masin. Selle oluliseks miinuseks on esitatud variantide seas kõige aeglasem töökiirus.
Siiski võib plusside hulka lugeda:
- konstruktsiooni lihtsus;
- võimalus osta selline press väikese raha eest koos väikese kohandamisega brikettimisvajadusteks;
- väike suurus.
Töötades kruvipressiga ei tohiks seda kasutada “lõpuni”, kui füüsiline jõud enam ei jätku mehhanismi pööramiseks. Sel juhul mõjub keermele ühelt poolt inimese rakendatud jõud ja teiselt poolt (90° nurga all) – saadava briketi takistusjõud. See viib keerme kiire kulumiseni või selle purunemiseni.
Et mitte liialdada ja mehhanismi mitte lõhkuda, tuleb katsenditel saavutada piisav tulemus ja kas paigaldada fiksaator või teha markeriga keermele märk, mis tähistab selle maksimaalset lubatud asendit.
Järeldused ja kasulik video teemal
Isetehtud kangpressi loomine. Põhiosade valmistamine ja tööpõhimõtte kirjeldus:
Masina konstruktsiooni täiustamine ja brikettide pressimise protsess ise:
Masin mitme briketi samaaegseks saamiseks hüdraulilise tungraua abil:
Ise saepurubrikettide masinat valmistada pole keeruline. Valida saab kang-, hüdraulilise või kruvipõhimõttega surve tekitamiseks. Kuid tuleb meeles pidada, et valmistatud toodete kvaliteet sõltub mitte ainult kokkupandud mehhanismist, vaid ka tooraine ettevalmistusest.
Õigesti korraldatud protsess aitab tagada oma majapidamisele kvaliteetse ja odava kütuse ning isegi selle müügi korraldada.
Kas soovite rääkida, kuidas tegite ise küttebrikette? Kas teil on väärtuslikke soovitusi artikli teema kohta, mida olete nõus jagama saidi külastajatega? Palun kirjutage kommentaarid allpool asuvasse plokki, avaldage siin ka fotosid ja esitage küsimusi.
 Küttesüsteemi jaotuskollektor ise tegemiseks: skeemid ja kokkupaneku eripärad
 Eramu gaasikatlaruumi aken: ruumi klaasimise seadusandlikud normid
 Küttesüsteemi ohutusgrupp: ehitus, tööpõhimõte, valiku ja paigalduse reeglid
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded