Saepurubriketid: kuidas ise valmistada “küttepuid” kütteagregaatide jaoks
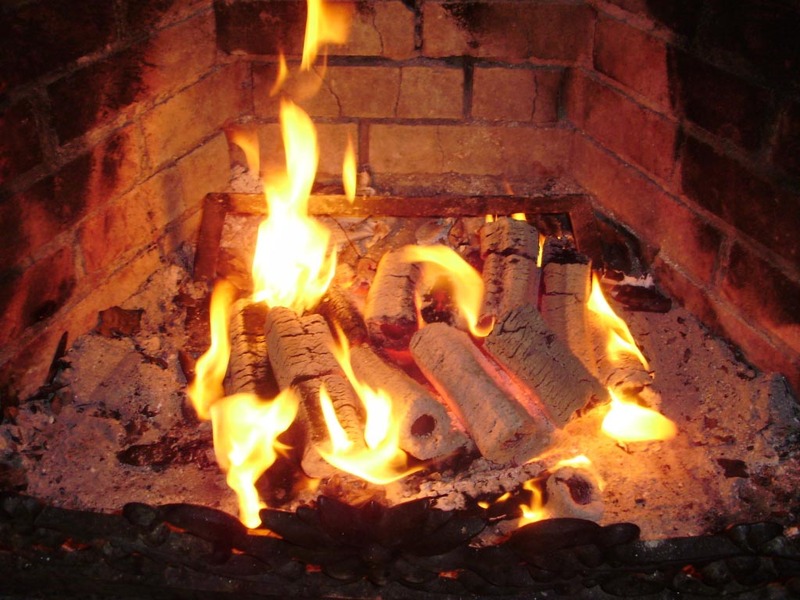
Küttepuud, mis põleksid kaua, annaksid palju soojust ja vähe tuhka, ei paiskaks sädemeid ega tahma – on maamajaomaniku unistus ahikütte või kaminaga. Just selliste omadustega on saepurubrikett, mida saab mitte ainult osta, vaid ka ise valmistada. Nende valmistamise protsessiga tasub tutvuda. Eks ju?
Me räägime sellest, kuidas teha kütusbrikette kasutamiseks maamaja või suvila kütmisel. Meie pakutud artiklis on üksikasjalikult kirjeldatud pressitud saepurust küttehalgude tootmistehnoloogia. Iseseisev kodumeister leiab meilt lühikese juhise pressimismasina kokkupanemiseks.
Artikli sisukord:
Saepurust küttehalgude eelised
Saepurust pressitud brikettide kasuks võib tuua järgmised argumendid:
- Pikaajaline põlemine – 4 tundi.
- Minimaalne suitsu teke.
- Keskkonnasõbralikkus. Algne tooraine on looduslikud materjalid, seega saab tuhaga väetada peenraid.
- Kõrge energiatootlus. Ületab tunduvalt küttepuude energiavõimalusi, võrreldav ainult kvaliteetse söega.
- Püsiv põlemistemperatuur.
- Majanduslikkus. 1 tonn sellist kütust maksab odavam kui vastav kogus küttepuid või sütt.
- Võimalus ise valmistada.
Puudused on samuti olemas. Peamine nendest on niiskuskartlikkus. Neid ei saa hoida vaba taeva all, sest nad imavad kiiresti niiskust ja hakkavad halvasti põlema. Seetõttu tuleb ladustamiseks eraldada kuiv ruum.
Olulised mehaanilised mõjutused saepurubrikettidele on vastunäidustatud. Kui osta nende valmistamiseks spetsiaalset seadet, on omahind kõrge ja mitte alati õigustatud.
Tasub korraldada käsitöönduslik tootmine, kui saepuru on tasuta, ja seadmena saab kasutada juba olemasolevat varustust.
Kütusbrikettide liigid
Brikette jagatakse liikidesse sõltuvalt nende kujust. Peamiselt võib turul kohata järgmisi tüüpe:
- RUF. Need on pressitud risttahukad mõõtmetega 15 x 9,5 x 6,5 cm. Neid toodetakse loodusliku puidu saepurust, millele on lisatud spetsiaalseid koostisosi.
- Nestro. Visuaalselt on need silindrid läbimõõduga 6–9 cm ja pikkusega 5–35 cm, ilma avadeta. Tootmise materjal on pressitud puidumass. Seda kuivatatakse, pannakse laadimismahutisse, seejärel toidetakse see kruvi abil pressimiseks. Dosaatorid jaotavad massi surve all vormidesse.
- Pini kay. Kujult on need hulktahukad, mille tahkude arv on 4–6. Tootmisprotsessi käigus töödeldakse neid kõrgete temperatuuridega ja pressitakse kõrge, kuni 1100 baari, surve all. Selle tulemusel suureneb põlemise efektiivsus, niiskuskindlus ja tihedus.
Kõigi nende pressitud saepuru liikide keemiline koostis ja soojusülekanne on ühesugune, need erinevad ainult tiheduse poolest. Sellele kütusele ei ole omased eri suundades lendavad sädemed. Suur tihedus ja vähene hügroskoopsus võimaldavad seda kütust hoida väikeses sahvris ahju kõrval.
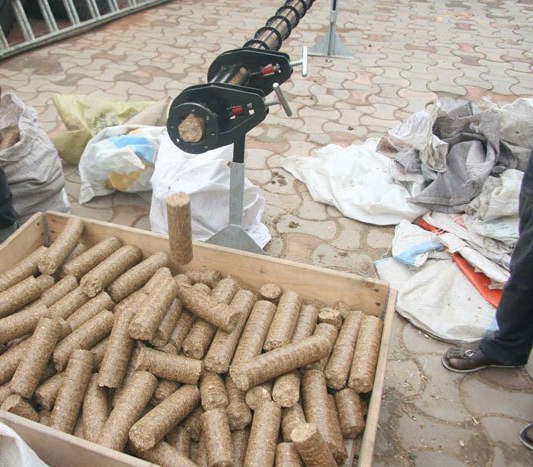
Kui brikettide vormimiseks on vajalik tooraine olemas, saab neid ise valmistada.
Seadmed brikettide tootmiseks
Tööstuslikes tingimustes teostatakse puidu jäätmete peenestamist spetsiaalsete mehhanismidega — purustitega. Sellist olulist tehnoloogilise protsessi osa nagu kuivatamine teostatakse kuivatusmasinate abil, mis on kahte tüüpi — trummel- ja aerodünaamiline.
Toodete vormimine toimub hüdraulilisel pressil. See tihendab massi jõuga vähemalt 30 MPa. Sel juhul ei ole vaja toorainesse lisada mingeid sideaineid, kuna nendes tingimustes eraldub kokkusurumise ja kõrge temperatuuri tõttu puiduliim — ligniin.
Mis tahes kujuga brikette on võimalik saada löögimehaanilisel pressil, kuid nende tihedus ei ole eriti kõrge.
«Europuidu» saamiseks on veel üks meetod — ekstrusioon. See põhineb sellel, et umbes 40 MPa jõuga surutakse mass läbi kalibreeritud avade kruvi abil, moodustades samal ajal silindri- või kuusnurkse kujuga tooteid. Väljumisel lõigatakse need spetsiaalsete nugadega ära.
Kruviekstruuderite tootlikkus on kõrgem kui mehaanilistel või hüdraulilistel pressidel.
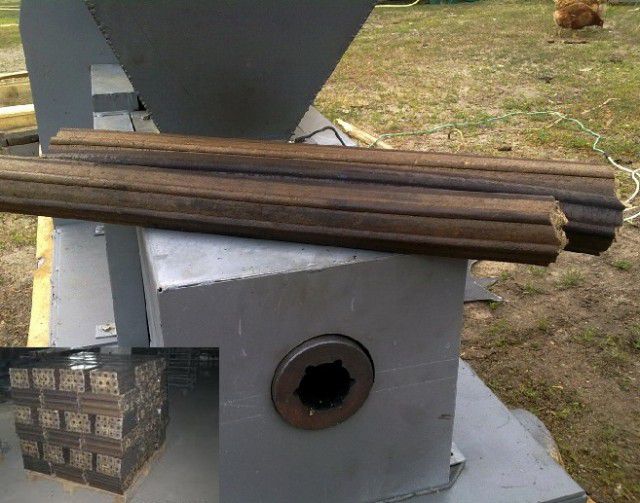
Selliste seadmete ostmine kütusebrikettide toorikute oma kätega valmistamiseks on ebaratsionaalne, selleks on teisi võimalusi.
Brikettide isetegemine
Peamine saepuru tarnija on saeveski. Pole tähtis, mis puiduliigiga on tegemist, põhikriteerium on niiskusesisaldus. See ei tohi ületada 12%. Kogumassis ei tohi riknenud puidu kogus ületada 5%.
Tehnoloogilise protsessi kirjeldus
See protsess ei ole väga keeruline ja koosneb üldjoontes viiest etapist:
- Toormaterjali puhastamine. Tuleb eemaldada mustus ja liigsed lisandid.
- Purutamine. Saepuru suurus on oluline – maksimaalselt 0,6 cm.
- Pressimine.
- Kuivatamine.
- Ladustamine.
Pärast esimest ettevalmistavat etappi segatakse mass kuiva pulbriks jahvatatud saviga vahekorras 10 : 1. Seejärel lisatakse veidi vett ja alustatakse segamist. Tuleb arvestada, et segu tihedus peaks olema keskmine. Sellest näitajast sõltub selle võime säilitada vormi, kuivamise kestus ja toodete lõplik tihedus.
Järgmine samm on saadud segu tarnimine briketeerimisseadme punkrisse. Seejärel tegelik pressimine vormides. Pärast seda jääb üle ainult valmis brikettide korralik kuivatamine. Savi segule lisatakse vahel vees leotatud pappi. Sel juhul suureneb kütuse põlevus.
Omatehtud pressimisseadmed
Kodustes tingimustes saab valmistada seadmeid kolmes variandis:
- hüdroajamiga;
- käsiajamiga;
- tungraudadega.
Käsitsi töötav seade on kõige lihtsam. Seda saab kinnitada seinale. Raam valmistatakse terastorust või -nurgast keevitamise teel.
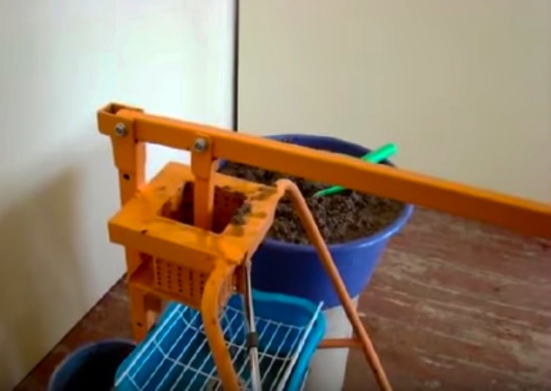
Täisväärtuslikku tehnoloogilist liini brikettide tootmiseks kodus luua ei saa, sest see on väga kallis ja nõuab suuri pindasid. Kodus kasutavad meistrid erineva konstruktsiooniga isetehtud masinaid.
Ei tohi unustada, et kui saepuru on jäme, tuleb see enne pressimist purustada. Selleks sobib ka lihtsaim lõikur, kuid parem on see protsess mehhaniseerida. Hea, kui kodus on muru purustamise masin, see saab hakkama ka saepuru purustamisega.
Mõned oskajad kohandavad selleks vananenud pesumasinaid. Selleks täiendatakse aktivaatorit nugadega.
Käsiajamiga masin
Kodustes tingimustes saepurust brikettide tootmiseks mõeldud press kinnitatakse seinale tüüblite abil. Konstruktsiooni alumises osas kinnitatakse statsionaarne vorm.
Selle geomeetria võib olla ükskõik milline. Mehhanismi juhtimiseks on vaja hooba, seetõttu paigaldatakse ülemisele risttalale hing, mille abil kinnitatakse torujupp või pikk metallnaast.
Paigalseisvalt paigaldatud vorm toimib maatriksina ning stants ühendatakse hoovaga. Oluline on toru pikkus õigesti arvutada nii, et stants mahuks vabalt maatriksisse.
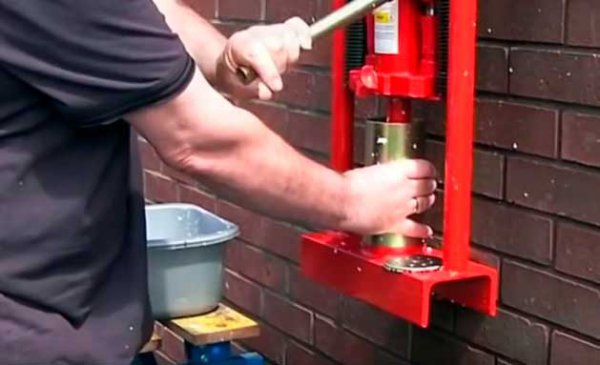
Teine variant käsipressist on põrandamehhanism. Selle konstruktsioon on identne seinale kinnitatava seadmega, erinevus on ainult selles, et keevitatud raam, mille külge kinnitatakse põhiosad, paigaldatakse tasasele horisontaalsele pinnale.
Veel üks käsitsi juhitava seadme tüüp on kruvipress. See on väga lihtne kasutada. Alumine osa on perforeeritud vormimisnõu, mis asetseb raami all.
Kruvi keeramisel tekitatakse pressimiseks vajalik rõhk. Sellise seadme tootlikkus on väga madal. Palju aega kulub laadimisele, kruvi keeramisele ja valmistoodete eemaldamisele. Kangmudelitel on suurem potentsiaal.
Täiustatud isetehtud variant
Käsitsi seadet saab täiustada, kui lisada sellele tungraud või hüdrauliline press. Vorm tehakse kandiliseks või ümaraks. Alus keevitatakse U-profiilist. Postid on nurkteras 100 x 100.
Ümmargused vormid valmistatakse paksuseinalisest torust. Maatriks perforeeritakse, et vesi, mis pressimisel eraldub, saaks väljuda. Valmistoodete eemaldamiseks tehakse põhi eemaldatavaks.
Selleks võib maatriksi sisse paigaldada vedru, kinnitades selle põhja, kuid siis peab põhi olema kinni keevitatud. Vedru külge kinnitatakse ketas. Toote vormimisel vedru surutakse kokku ja kui kolb teeb tagasikäigu, sirgub see ja lükkab ketta abil valmis briketi vormist välja.
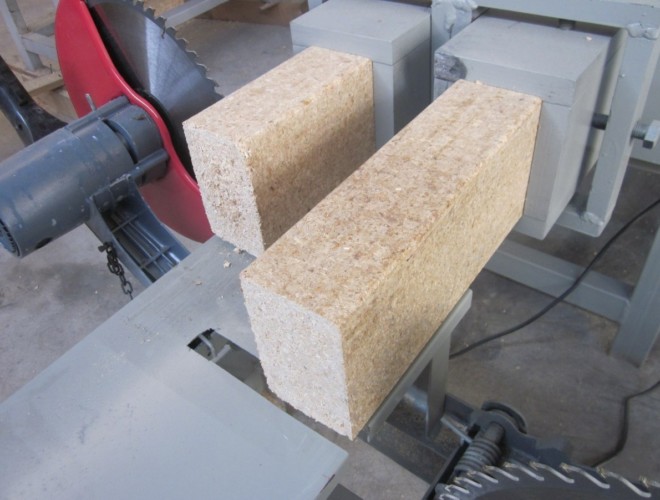
Kolb tehakse umbes 3 cm läbimõõduga torust. Selle ühte otsa keevitatakse puansoon, mis siseneb maatriksisse väikese piluga. Vastupidine kolvi ots kinnitatakse hüdraulilise tungraua või pressi külge.
Enne tooraine laadimist tuleb see hästi segada. Selleks on vaja spetsiaalset anumat. See tehakse lehtterasest või kohandatakse vana pesumasina trummel ja paigaldatakse postidele. Segamist saab teha ka segistiga või betoonisegistis.
Trumlist suunatakse puidumass pressimiseks vormidesse mööda lehtterasest valmistatud renni. Kõige parem on brikette kuivatada ahjus, kuid seda saab teha ka päikese käes. Peaasi, et niiskus oleks minimaalne. Ainult kuiv kütus annab niipalju soojusenergiat, mis piisab ruumide kütmiseks.
Statsionaarne briketimispress
Sellise pressi valmistamiseks on vaja 2,5 kW võimsusega mootorit, kui töö toimub 220 V võrgust. Kui on kolmefaasiline pinge, sobib 9 kW mootor. Lisaks on vaja reduktorit, võlli, laagrit, teosammast, küttekehi ja temperatuuri reguleerimise releed.
Mootor, reduktor ja teised sõlmed kinnitatakse nurgikust keevitatud raami külge. See on paigaldatud torudest valmistatud tugipostidele. Konstruktsioonis koosneb spiraal kahest osast. Üks neist muundab saepuru laadimismahutisse, teine täidab stantsi rolli. Maatriksi rolli täidab toru.
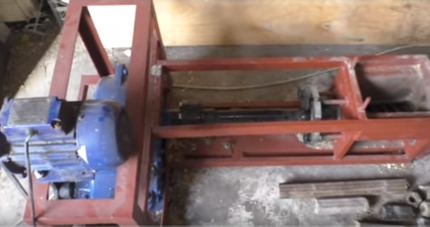
Enne pressi käivitamist soojendatakse toru küttekehade abil 260⁰-ni. Kuumutamist reguleeritakse relee abil. Brikettide kokkupressimist reguleerib toru külge keevitatud ruut. Konstruktsiooni puudusena võib märkida suuri soojuskadusid keskkonda. Siiski paraneb sellega brikettide kvaliteet märgatavalt.
Kuidas arvutada vajadust kütusbrikettide järele?
Kui otsustate oma maja kütte üle viia saepurubrikettidele, on parem kohe välja arvutada, kui palju neid vaja läheb, et kogu perioodiks jätkuks. Siin tuleb arvestada temperatuuri, mida on vaja hoida, ruumi pindala, seinte paksust ja muid tegureid.
Mitte vähem oluline roll on ökokütuse kvaliteedil. Kvaliteetsete brikettide 1 kg soojusülekanne võib ulatuda 4,4 kW-ni. Kodustes tingimustes valmistatud tooted, mida kasutatakse tellistest ahjudes või metallist saunaagregaatides, sellist tulemust ei anna.
Oletame, et 100 m² suurune maja on hästi soojustatud, kütteperiood kestab 190 päeva, katla töötegur on 0,7. Siis 100 x 190 x 24 x 0,7 x 70 = 22 344 kW. Kui arvestada, et koldesoojuse kasutegur on 86%, väheneb soojusülekanne 3,9 kW-ni. Järelikult on vaja brikette 22 344 : 3,9 = 5,7 t.
Järeldused ja kasulik video teemal
Video #1. Huvitav variant isetehtud masinast saepurubrikettide tootmiseks:
Video #2. Töösegu valmistamine brikettide jaoks:
Video #3. Kütusebrikettide põletamine katlas:
Brikettide iseseisev valmistamine on igaühe jõukohane. Selleks on vaja nii füüsilisi kui ka materiaalseid kulutusi, lisaks sellele — aega. Arvestada tuleb ka sellega, et kodus on ebatõenäoline saavutada euroküttepuude tasemel kõrget kvaliteeti.
Siiski, tooraine olemasolul saab brikette valmistada, vähemalt mitte terveks kütteperioodiks, vaid puude süütamiseks.
Rääkige, kuidas te valmistasite saepurubrikette oma kätega. Jagage kasulikke tehnilisi nüansse, mis saidi külastajatele kasuks tulevad. Palun jätke kommentaare, esitage küsimusi, avaldage artikli teemal fotosid allpool asuvas blokis.
 Kuidas teha korstna siiber oma kätega: juhend reguleerklapi valmistamiseks
 Kuidas ise korstnale sädemehoidjat teha: samm-sammuline juhend
 Kuidas ise paigaldada deflektor korstnale: samm-sammuline juhend
 Ökonoomne garaažiküte ise tehes: kuidas vähendada soojuskadusid ja millega on parem kütta
 Kuidas tehakse küttesüsteemi pressimist ise
 Kuidas teha korsten eramajas ise: erinevad konstruktsioonid ja nende teostamine
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Minul läheb hooaja jooksul 8-10 tonni briketti. Üleeelmisel aastal kallinesid need peaaegu kaks korda, nende ostmine muutus väga kulukaks ja tootjaid on meil vähe.
Viimati ostsin, kuna raha oli vähe, seemnekestabriketti, see meeldis väga, kuidas põles (välja arvatud see, et korsten läheb kiiresti tahmaseks). Nüüd mõtlesin, et võiksin ise enda vajadusteks neid teha, midagi eriti keerulist. Ma ju tegin tuhaplokke aia jaoks, see on midagi sarnast. Lisaks on õlitehas lähedal, neil on alati kestasid olemas. Ja käepärast materjali pressi valmistamiseks on mul palju. Suvel saab varuda ja kokkuhoid on märkimisväärne.
Ja hoida on mul kusagil, on kuiv kuur, ja kilesse saab neid mähkida, tulevad nagu kaubamärgiga!
Saepurubrikett – üsna mugav kütus. Seda on lihtsam ladustada tänu korralikule ja ligikaudu ühtlasele kujule ning suurusele. Põlemisel eraldavad nad rohkem soojust kui tavalised puud. Lisaks põlevad nad peaaegu kaks korda kauem. Europuude hind ületab siiski tavaliste puude hinda, seega kui on võimalik neid ise valmistada, on see suurepärane. Peamine probleem on tooraines – saepuru. Ühe partii jaoks võib neid veel leida, kuid püsivalt on see problemaatiline.