Kuidas keevitada vertikaalseid ja horisontaalseid õmblusi elektrikeevitusega: samm-sammult juhised

Elektrikeevitus on metallide struktuuri ühendamise tehnoloogia kuumutamise ja elektrikaarega sulatamise teel. See on laialt levinud väga erinevates rahvamajanduse valdkondades, sealhulgas erasektoris.
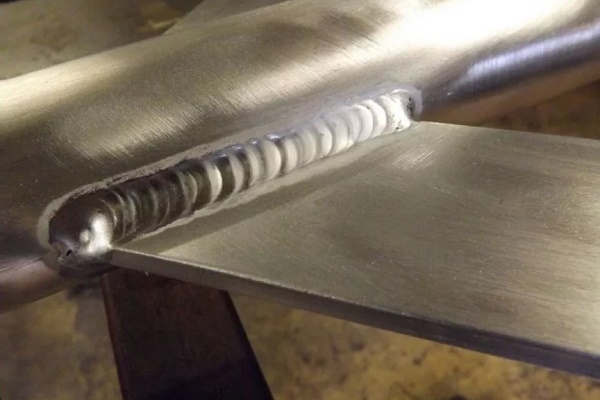
Põhimõtteliselt saab selle meetodiga keevitada omavahel kõiki metalle, arvestades elektrikaare temperatuuri (7000-8000 kraadi). Enne selle tehnoloogia kasutamist tuleb aga õppida, kuidas keevitada vertikaalõmblust elektrikeevitusega, ja selgeks saada horisontaalõmbluse tehnika.
Artikli sisukord:
Keevisõmblused: üldised määratlused
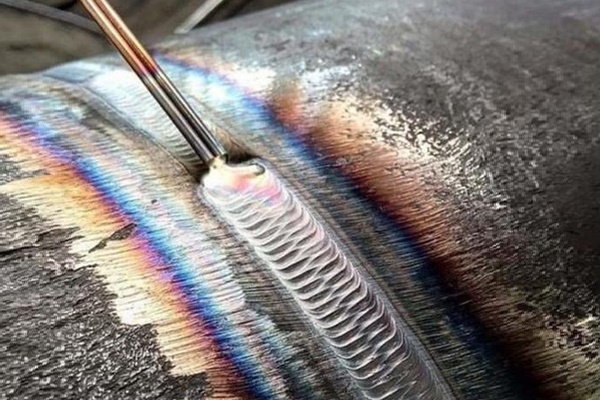
Metallide keevitamise tehnoloogia on tihedalt seotud mõistega – keevisõmblus. See moodustub metalli tardumise protsessis, mis on sulatatud kaarelektrikeevitusega.
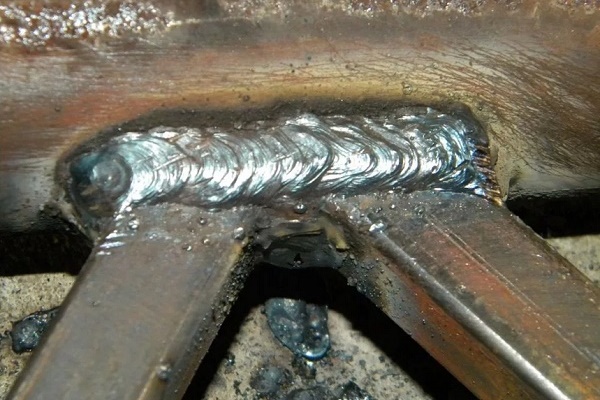
Sõltuvalt keevitamise kohast võib õmblus paikneda horisontaalselt või vertikaalselt. Lisaks võib õmbluse ruumiline asend olla alumine, külgmine, ülemine.
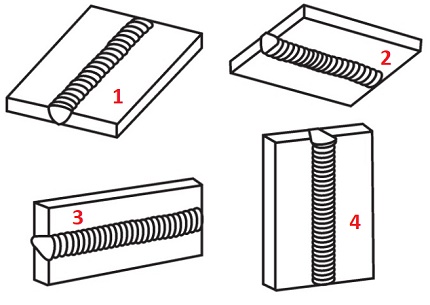
Kõige lihtsamaks ja kergemini teostatavaks peetakse keevisõmbluste paigaldamist alumise horisondi tasapinnale. Sellistes tingimustes on sulatatud metalli üsna lihtne kontrollida.
Ülejäänud õmbluste paiknemise variandid ruumis (külgmine ja ülemine) on tunnistatud tehnoloogiliselt keerukateks teostamiseks, nõudes keevitustehnika õppimist ja vastava kogemuse omandamist.
Kuidas keevitada vertikaalõmblust?
Vertikaalse õmbluse loomise tingimustes keevituse kontrolli raskus on tingitud tavalisest füüsikalisest nähtusest – raskusjõust. See mõjutab sulametalli massi, mis vedelas olekus voolab alla.
Siin seisneb professionaalse keevitaja tegevus selles, et mitte lasta sulamassil keevituskohast lahti rebeneda. Sellise tulemuse saavutamiseks aitab stabiilselt põlev elektrikaar, mida hoitakse elektroodi otsast keevitusvannini minimaalselt lubatud kaugusel.
Tehnika alt üles
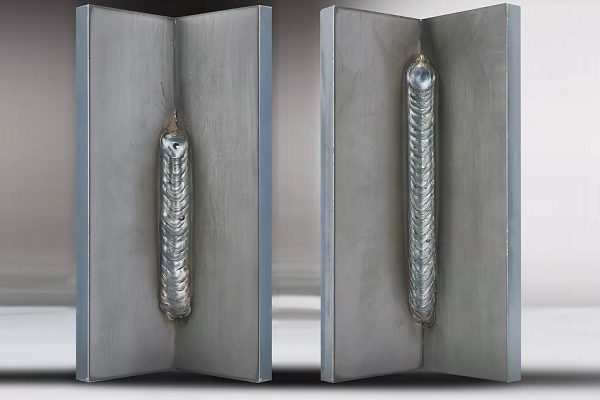
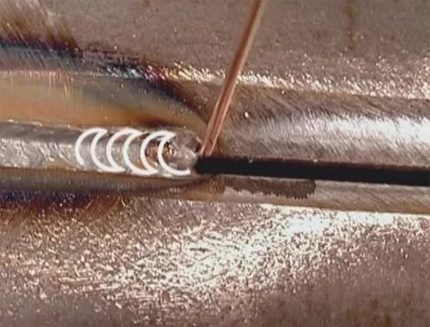
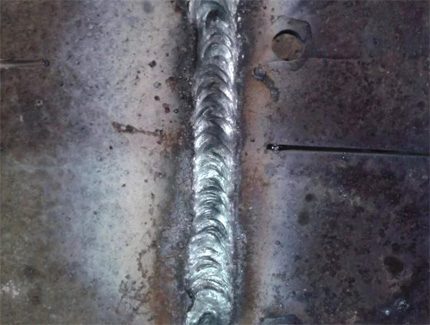
Vertikaalset põkki keevitatakse reeglina elektroodi liikumisega alumisest punktist ülemisse. Selline marsruut tagab stabiilsema kontrolli ning elektrikaar hoiab sulabasseeni kindlalt, vältides laialivoolamist. Just alt üles suunatud läbimisega õnnestub moodustada maksimaalselt kvaliteetne vertikaalõmblus.
Muidugi tuleb enne vertikaalõmbluse keevitamist ette valmistada põki piirid, töödelda vastavalt tehnilistele nõuetele. Keevitusaparaat tuleb seadistada keevitustingimuste järgi (seada vool, valida elektrood).
Esialgu tehakse põkijoonel mitu punkt- "haardeõmblust" – keevitus lühikese õmblusega (1 – 2 cm). Selliste toimingute eesmärk – välistada kuumutamisel keevitatavate osade nihkumine temperatuurideformatsiooni tõttu.
Kui keevitatakse vertikaalselt liitekohta, hoitakse elektroodi nurka pinna suhtes, millele õmblus asetub, vahemikus 45–90º.
Keevitaja juhend määrab järgmised toimingud:
- Elektroodi kokkupuutel metalliga süüdatakse kaar.
- Tehakse haakkeevitusi 3–4 punktis mööda liitejoont selle keskelt servade suunas.
- Keevitamine algab liitejoone alumisest punktist.
- Elektroodi liikumine on suunatud ülespoole, keevitusvanni hoitakse tööpiirkonnas.
Elektroodi tuleb liigutada mõõduka kiirusega. Peamine kiiruskriteerium – optimaalse koguse keevitusvanni sulami teke.
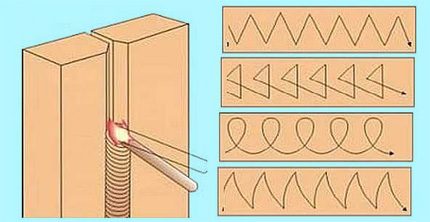
Samaaegselt elektroodi vertikaalse liikumisega on lubatud põiksuunalised siksak-liigutused „poolkuu“, „kuusemuster“ või mõne muu „mustriga“. Kuid põiksuunalise liikumise tehnika on asjakohane ainult metallidel, mille seina paksus on üle 4 mm.
Soovitatav on keevitada metalli vertikaalse õmblusega ühe käiguga ilma peatumata. Algajatele keevitajatele tundub see keeruline. Kuid kogemus omandatakse kiiresti.
Tehnika ülevalt alla
Kogemust omandanud keevitajad paigaldavad hõlpsasti vertikaalse õmbluse, liigutades elektroodi ülevalt alla. Milles seisneb sellise toimingu teostamise nipp?
Kõik on lihtne: elektrilist kaart süüdates seatakse elektrood tööpinna suhtes 90º nurga alla. Niipea kui metall kaare tekkekohas hakkab sulama, muudetakse elektroodi nurk 15–20º kraadiks, langetades hoidikut veidi.
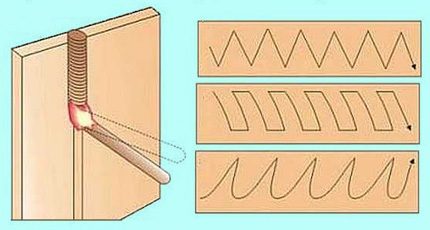
Elektroodi juhtimine paksuseinaliste metallide liitejoonel toimub samuti põiksuunaliste siksakkidena „saagimise“ või „ristkülikukujulise“ mustriga. Mõned keevitajad kasutavad „lainekujulist“ sulami jaotamise meetodit.
Vahepeal kaasneb vertikaalse õmbluse moodustamise meetod ülevalt alla suunaga keevitaja jaoks suurte raskustega. Kuid paljude spetsialistide arvates annab selline keevitusviis parema tulemuse kvaliteedinäitajate osas.
Horisontaalõmbluse keevitustehnoloogia
Horisontaalse õmbluse keevitamise eripära on praktiliselt sama, mis vertikaalsel. Tehnilised nüansid on jällegi manipuleerimine elektroodi paigaldusnurkadega.
Liikumise suund detailide keevitamisel liitekohal võib valida selle äärmisest vasakust punktist kuni äärmise parema punktini või vastupidi. Konkreetse suuna valiku määrab keevitaja, lähtudes isiklikust mugavusest.
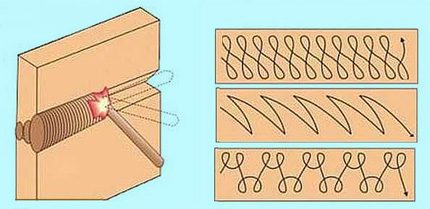
Aga kuidas keevitada horisontaalset õmblust elektrikeevitusega õigesti, et välistada sulami väljavoolamine soonest raskusjõu mõjul?
Siin peab keevitaja valima sellise elektroodi asendi, kus elektrikaare põlemisjõud oleks võrdne metallitilkade raskusjõuga. Võib osutuda vajalikuks reguleerida voolutugevust ja katseliselt leida optimaalne elektroodi liikumiskiirus.
Tavaliselt keevitatakse horisontaalset õmblust pidevalt kuni täieliku valmimiseni. Kui aga ei õnnestu sulamit (keevitusvanni) kontrolli all hoida, võib proovida muuta tehnikat – minna üle perioodilise kaare kustutamisega liikumisele.
Kõik need peensused omandatakse keevitustööde kogemuse tulekuga. Seetõttu ei tasu heita meelt, kui esimestel katsetel midagi ei õnnestu.
Horisontaalse õmbluse soovitud laiuse ja läbikeevituse sügavuse saavutamine saavutatakse tavaliselt elektroodi põleva otsa korraliku põikisuunalise liigutamisega ühe ühendatava detaili servast teise detaili servani.
Kuni 4 mm paksuste metallide keevitamisel kasutatakse elektroodi põiksuunalise liikumise «mustri» erinevaid variante. Konkreetseid soovitusi selle kohta pole. Peaasi – saavutada vajalik õmbluse laius ja läbikeevituse sügavus.
Elektrikaar: optimaalse pikkuse kontroll
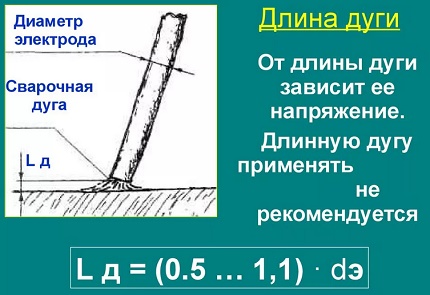
Vahet kuumutatud elektroodi otsa ja metalli tasapinna vahel, mis on piisav elektrilahenduse tekkeks, nimetatakse kaarepikkuseks. Üks keevitaja juhendi põhialuseid – optimaalse kaarepikkuse kontroll.
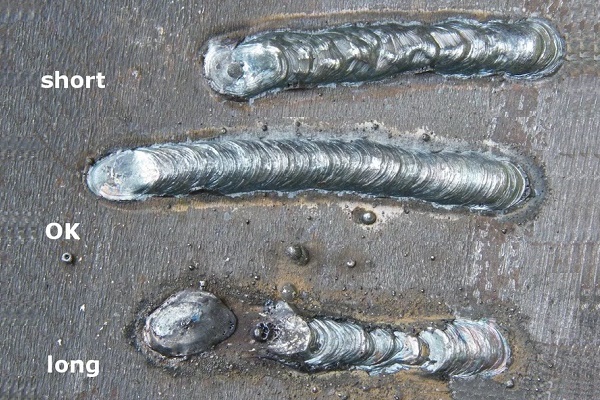
Teoreetiliselt võib keevitusrežiimis saada kolm kaarevahemikku:
- lühike (1–1,5 mm);
- pikk (3,5–6 mm);
- normaalne (2–3 mm).
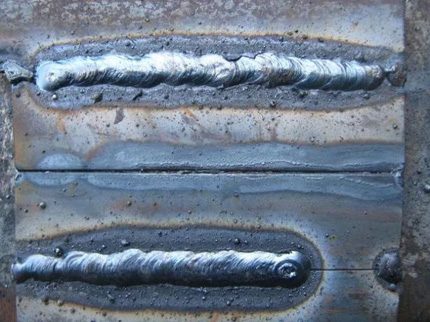
Lühikese kaare põlemisrežiimile on iseloomulik metalli ebapiisav kuumutamine laiuse ulatuses. Õmbluse servadel märgitakse sellistel juhtudel nn «alalõikest» – väike süvend. Sellise defekti olemasolu viitab keevisõmbluse madalatele kvaliteedinäitajatele.
Pika kaarega keevitusrežiimiga kaasneb tavaliselt selle perioodiline kustumine. Siin märgitakse metalli vähest kuumutamist sügavuse suhtes. Heast õmbluse kvaliteedist ei saa samuti rääkida.
Seega jääb alles ainult üks võimalus, millele algaja keevitaja peaks orienteeruma – normaalne kaarepikkus, mis peaks olema mitte rohkem kui Ld = 0,5-1,1 * De (Ld – kaarepikkus; De – elektroodi läbimõõt).
Elektroodi asendi juhtimine
Keevitusprotsessi saab teostada elektroodi asendiga nurk ettepoole, nurk tahapoole, täisnurk. Kasutades ükskõik millist neist kolmest tehnoloogilisest võttest, suudab keevitaja luua õmblusi erinevates töötingimustes.
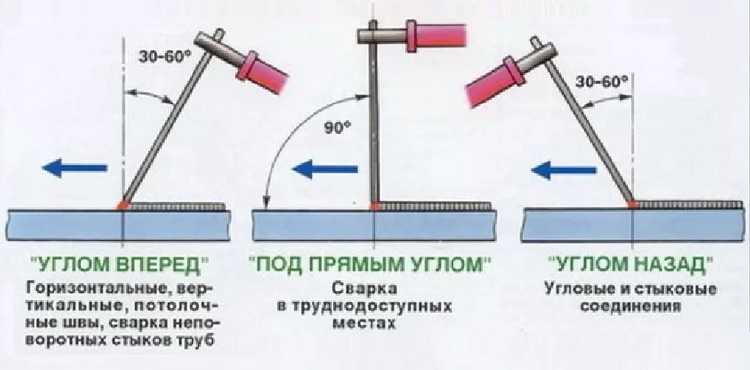
Nii kasutatakse meetodit «nurk ettepoole» traditsiooniliselt elementide ühendamiseks horisontaalse ja vertikaalse õmblusega tingimustes, kus detailid asuvad ruumis üleval (laekeevitus). Sama tehnikat kasutatakse edukalt ka torude pöördumatute ühenduste keevitamiseks või omavalmistatud gaasiballoonist ahju ehitamisel.
Hoides elektroodi rangelt täisnurga all (90º), tagab keevitaja töö teostamise raskesti ligipääsetavates kohtades. Lõpuks võimaldab tehnika «nurk tahapoole» kvaliteetselt teostada keevitustöid nurgaliidetel.
Paigaldades elektroodi «nurk ettepoole», töötatakse tavaliselt õhukese seinaga metallidega. Sellises elektroodi asendis saadakse lai, väikese sügavusega õmblus. Paksu seinaga metallidel seevastu püütakse rakendada tehnikat «nurk tahapoole», tagades metalli piisava sügavusega soojendamise.
Voolu parameetrid ja elektroodi liigutamine
Voolutugevuse väärtus ja elektroodi liikumiskiirus on olulised tegurid, mis mõjutavad õmbluse kvaliteeti. Keevitamine suurte vooludega kaasneb metalli soojendamisega suure sügavuseni, mis võimaldab suurendada elektroodi liikumiskiirust. Optimaalse voolu ja elektroodi liikumiskiiruse suhte korral saadakse ühtlane kvaliteetne õmblus.
Tabel voolu, elektroodi ja metalli paksuse vastavuse kohta
| Voolutugevus, A | Elektroodi läbimõõt, mm | Metalli paksus, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Liigutades elektroodi teatud kiirusega, tuleb arvestada kaare võimsuse suurust. Liiga kiire elektroodi etteandmine väikese võimsuse juures ei suuda tagada piisavat soojendustemperatuuri.
Tulemusena ei õnnestu metalli vajaliku sügavuseni läbi keevitada. Õmblus lihtsalt «asetub» pinnale, vaevu «haakides» servade piire.
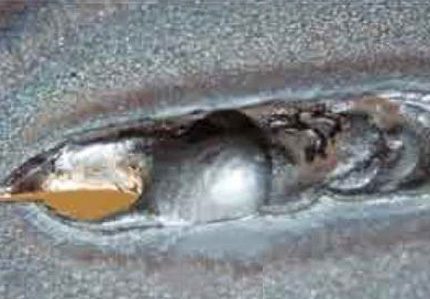
Seevastu tingimustes, kus elektrood liigub liiga aeglaselt, tekib ülekuumenemise keskkond, mis ohustab metalli deformatsiooniga keevitusliinil. Kui metallielemendid on õhukese struktuuriga, põletab võimas kaar metalli lihtsalt läbi.
Algkevitaja tegevusalal saab edukalt harjutada ja õmbluste tegemise oskust lihvida. Selleks saab valmistada jäätmeõliahi, mille korpuse aluseks on metalltoru. Soovitame tutvuda kasuliku teabega.
Juhend algajale keevitajale
Keevitustöid tohib teha ainult vastava kaitsevarustuse kasutamisel.
Standardkomplekt sisaldab:
- Jope, püksid, kindad, jalatsid tulekindlatest, tugevatest ja vastupidavatest materjalidest.
- Peakate, mis katab täielikult pea tagaosa.
- Spetsiaalne kaitse-mask näole ja silmadele.
Keevitamiseks tuleb kasutada töökorras seadet, mille elektriline osa on kaetud usaldusväärse korpusega. Seadme osaks olevad elektrikaablid peavad olema terve isolatsiooniga ja vastama seadme elektrilistele omadustele.
Keevitaja töökoht tuleb varustada töölaua, valgusallikate, maandusriba, elektrilöögikaitsevahendite ja tulekustutusvahenditega.
Ja enne tööde alustamist tuleb põhjalikult läbi töötada elektrikeevituse reeglid, vaadata ja õppida liitmismeetodeid ja -võimalusi.
Järeldused ja kasulik video teemal
Soovitame vaadata keevituse videopraktikumit: kuidas keevitatakse horisontaal- ja vertikaalõmblusi:
Ei ole tingimata vaja olla professionaalne keevitaja, kuid keevitustehnika valdamine on soovitatav. Tänu omandatud keevitusoskustele on inimesel rohkem võimalusi erinevate koduste projektide teostamiseks.
Soovi korral saab tehnoloogiat alati õppida ning praktiline kogemus aitab omandada tööde tegemise tehnika kõrgel tasemel.
Kas soovite rääkida oma kogemusest keevitusõmbluste teostamisel? Kas teate protsessi peensusi, mida artiklis pole mainitud? Palun kirjutage kommentaarid allpool asuvasse plokki.
 Elektrikeevitus algajatele: keevitustööde nüansid ja peamiste vigade analüüs
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded