Elektrikeevitus algajatele: keevitustööde nüansid ja peamiste vigade analüüs

Korter, eriti aga eramaja, vajab regulaarset hooldus- ja remonditööde läbiviimist. Kodumeister peab olema universaalne, võimeline täitma mitmesuguseid ülesandeid. Seetõttu soovivad meistrid omandada võimalikult palju tehnoloogiaid.
Üks nõutumaid oskusi on keevitustööde teostamise oskus. Praktika näitab, et kõige paremini sobib elektrikeevitus algajatele – tehnoloogia on lihtne ja kättesaadav kõigile, kes soovivad seda kasutama õppida. Enne meetodi omandamise juurde asumist tuleks tutvuda küsimuse teoreetiliste aspektidega, kas olete nõus?
Kogu vajalik teave on meie artiklis üksikasjalikult esitatud. Kirjeldasime elektrikeevituse tööpõhimõtet ja märkisime, milline seade on kõige parem valida kodustes tingimustes töötamiseks. Lisaks on artiklis toodud detailide keevitamise samm-sammuline tehnoloogia, õmbluste teostamise viisid ja loetletud ühenduste võimalikud defektid.
Artikli sisukord:
Mis on elektrikeevitus?
Elektrikeevituseks nimetatakse üht keevitusmeetodit, kui metallide kuumutamiseks ja seejärel sulatamiseks kasutatakse elektrikaare. Viimase temperatuur ulatub 7000°C-ni, mis ületab tunduvalt enamiku metallide sulamistemperatuuri.
Elektrikeevituse protsess kulgeb järgmiselt. Elektrikaare tekitamiseks ja töökorras hoidmiseks antakse vool keevitusseadmest elektroodile.
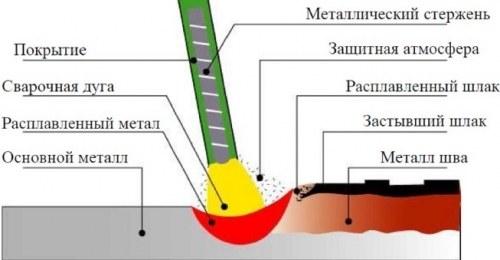
Kui elektroodipulk puudutab keevitatavat pinda, läbib keevitusvool. Selle ja elektrikaare mõjul hakkavad elektrood ja keevitatavate elementide metallist servad sulama. Sulamist moodustub, nagu keevitajad ütlevad, keevitusvann, milles sulanud elektrood seguneb põhimetalliga.
Vanni pinnale kerkib sulanud räbu, mis moodustab kaitsekile. Pärast kaare väljalülitamist jahtub metall järk-järgult, moodustades katlakiviga kaetud õmbluse. Pärast materjali täielikku jahtumist eemaldatakse see.
Keevitamiseks võib kasutada mittesulavaid ja sulavaid elektroode. Esimesel juhul juhitakse keevitusõmbluse moodustamiseks sulametalli traati, teisel juhul pole see vajalik. Elektrikaare tekitamiseks ja säilitamiseks kasutatakse spetsiaalset seadet.
Kodustes tingimustes keevitaja oskused on vajalikud ulatusliku tööde hulga teostamiseks:
Mida on vaja kodustes tingimustes keevitamiseks?
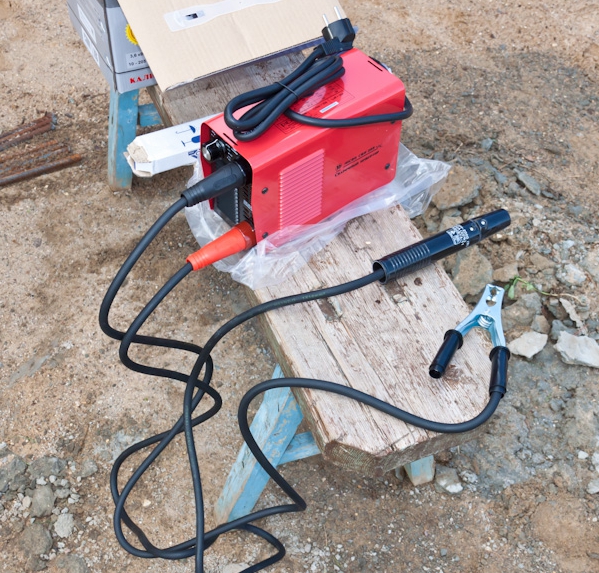
Tööde teostamiseks on vaja eelkõige keevitusaparaati. Seda on mitut tüüpi.
Otsustame, millisele neist eelistada.
- Keevitusgeneraator. Eriline omadus seisneb võimes toota elektrienergiat ja kasutada seda kaare loomiseks. See on kasulik seal, kus puudub vooluallikas. Sellel on arvestatavad mõõtmed, mistõttu pole see töös eriti mugav.
- Keevitustransformaator. Seade muundab võrgust tuleva vahelduvpinge teise sagedusega vahelduvpingeks, mis on keevitamiseks vajalik. Aparaadid on lihtsad kasutada, kuid neil on suured mõõtmed ja need reageerivad negatiivselt võimalikele võrgupinge kõikumistele.
- Keevitusalaldi. Seade, mis muundab võrgust tuleva pinge alalisvooluks, mis on vajalik elektrikaare tekkeks. Need on kompaktsed ja väga tõhusad.
Kodustes tingimustes töötamiseks on eelistatud inverter-tüüpi alaldi. Neid nimetatakse tavaliselt lihtsalt inverteriteks. Seadmed on väga kompaktsed. Töötamise ajal riputatakse need õlale. Seadme tööpõhimõte on üsna lihtne.
See muundab kõrgsagedusliku voolu alalisvooluks. Sellist tüüpi vooluga töötamine tagab maksimaalselt kvaliteetse keevitusõmbluse.
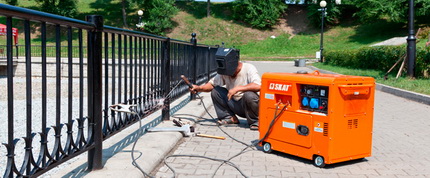
Inverterid on ökonoomsed, töötavad koduvõrgust. Lisaks on just nendega parem algajal töötada. Need on äärmiselt lihtsad kasutada ja tagavad stabiilse kaare.
Inverterite puudusteks võib pidada teistest seadmetest kõrgemat hinda, tundlikkust tolmu, niiskuse ja pingehüpete suhtes. Koduseks keevitamiseks inverteri valimisel pööratakse tähelepanu keevitusvoolu väärtuste vahemikule. Minimaalne väärtus on 160-200 A.
Seadme lisafunktsioonid võivad algaja tööd hõlbustada.
Sellistest meeldivatest 'boonustest' tasub märkida:
- Hot Start – see tähendab algvoolu suurendamist, mis antakse keevituskaare süütamise hetkel. Tänu sellele on kaare aktiveerimine palju lihtsam.
- Anti-Stick – vähendab automaatselt keevitusvoolu, kui elektrodivarras kinni kleepub. See hõlbustab selle eraldamist.
- Arc Force – suurendab keevitusvoolu, kui elektroodi tuuakse tootele liiga kiiresti. Sel juhul kleepumist ei teki.
Lisaks mis tahes tüüpi keevitusseadmele on vaja elektroode. Nende mark on kõige parem valida spetsiaalse tabeli järgi, kus on märgitud keevitatava materjali tüüp.
Vaja läheb ka keevitusmaski. Parim on see, mis pannakse pähe. Mudelid, mida tuleb käes hoida, on äärmiselt ebamugavad.
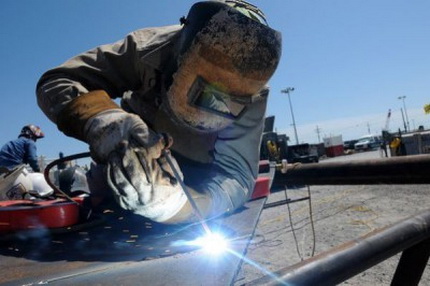
Maskis võib olla lihtne tumendatud klaas või nn 'kameeleon'. Viimane variant on eelistatav, kuna kaare ilmumisel klaas tumeneb automaatselt.
Töötada tuleb ainult spetsiaalses riietuses, mis kaitseb pritsmete ja ultraviolettkiirguse eest. See võib olla paks puuvillane tööriietus, saapad või kõrged kingad, presendist või kummeeritud kindad.
Elektrikeevituse tehnoloogia
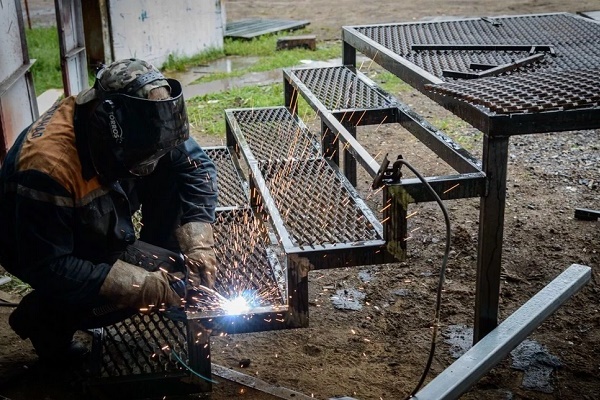
Õppida, kuidas õigesti elektrikeevitusega detaile keevitada, on parem kogenud keevitajate juhendamisel. Kui see mingil põhjusel ei õnnestu, võib proovida ise. Alustuseks tuleb korralikult korraldada töökoht. See on väga oluline, kuna keevitamine kuulub kõrge temperatuuriga ja seega tuleohtlike protsesside hulka.
Tööks tuleb valida tööpink või mõni muu mittesüttivast materjalist alus. Puidust lauad ja nendesarnased tooted on rangelt keelatud. Soovitav on, et keevitamise koha läheduses ei oleks kergesti süttivaid esemeid.
Enda kõrvale pange kindlasti veeämber võimalike tulekollete likvideerimiseks. Lisaks tuleb määrata ohutu koht, kuhu hoiustada kasutatud elektroodide jäägid. Isegi kõige väiksem neist võib põhjustada tulekahju.
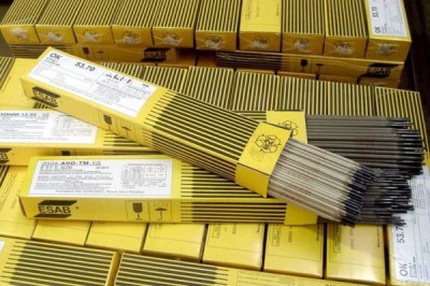
Esimeste iseseisvate keevisõmbluste jaoks tuleb ette valmistada mittevajalik metallitükk ja valida sellele sobivad elektroodid. Asjatundjad soovitavad sellistel juhtudel kasutada 3 mm vardaid. Väiksemat läbimõõtu kasutatakse õhukeste lehtede keevitamiseks, millel on ebamugav õppida. Suurema läbimõõduga elektroodid nõuavad seadmetelt suurt võimsust.
Alustage metalliosa puhastamisest, kus õmblus asuma hakkab. Seal ei tohi olla roostet ega mingeid saasteaineid.
Pärast detaili ettevalmistamist võtke elektrood ja sisestage see keevitusmasina hoidikusse. Seejärel võtke maandushoidik ja kinnitage see kindlalt detaili külge. Kontrollige veel kord kaablit. See peab olema hoidikusse paigutatud ja hästi isoleeritud.
Nüüd tuleb valida keevitusmasina töövoolutugevus. See valitakse elektroodi läbimõõdu järgi. Valitud võimsus seadke keevitusseadmete paneelil.
Järgmine samm on kaare süütamine. Selleks tuleb elektrood viia detaili juurde umbes 60° nurga all ja väga aeglaselt sellega põhja mööda tõmmata. Peaksid tekkima sädemed. Niipea kui see juhtub, puudutage elektroodiga kergelt detaili ja tõstke see kohe kõrgusele mitte rohkem kui 5 mm.
Sel hetkel süttib kaar, mida tuleb kogu tööaja jooksul hoida. Selle pikkus peaks olema 3–5 mm. See on kaugus elektroodi otsa ja tooriku vahel.
Kaare tööolekus hoides tuleb meeles pidada, et töö käigus elektrood põleb ja muutub lühemaks. Elektroodi liiga lähedale toorikule viimisel võib tekkida kleepumine. Sel juhul tuleb seda kergelt küljele kallutada. Kaar ei pruugi esimesel korral süttida. Võib-olla ei piisa voolutugevusest, siis tuleb seda suurendada.
Pärast seda, kui algaja keevitaja on õppinud kaart süütama ja seda tööolekus hoidma, võib alustada keevisrulli keevitamist. See on kõige lihtsam operatsioon. Süüdake kaar ja alustage väga sujuvalt ja ettevaatlikult elektroodi liigutamist mööda tulevast õmblust.
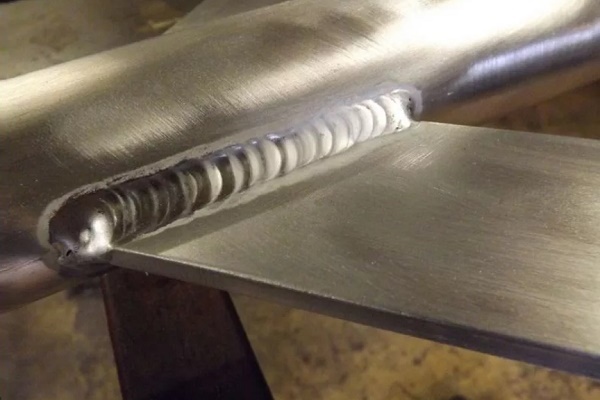
Seejuures tehke võnkuvaid liigutusi, mis meenutavad väikese amplituudiga poolkuud. Me justkui „riisume" sulametalli kaare keskmesse. Nii peaks tekkima ühtlane õmblus, mis sarnaneb rulliga. Sellel on väikesed lainetaolised metallivoolud. Pärast õmbluse jahtumist tuleb sellelt räbu maha lüüa.
Kaarkeevituse metoodikad – keevitusviisid
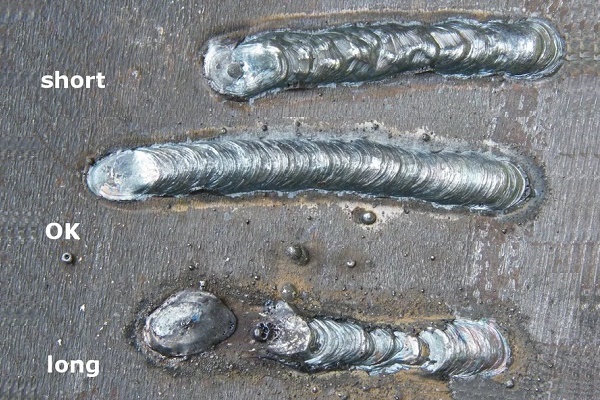
Kvaliteetse õmbluse saamiseks tuleb õppida kaart hoidma ja seejärel liigutama. Kvaliteeti mõjutab eriti elektrikaare pikkus. Kui see on suurem kui 5 mm, loetakse see pikaks.
Sellisel juhul toimub sulametalli lämmastamine ja oksüdeerumine. See pritsib tilkadena, õmblus muutub poorseks ja ebapiisavalt tugevaks. Liiga lühikese kaare korral võib tekkida läbikeetmatus.
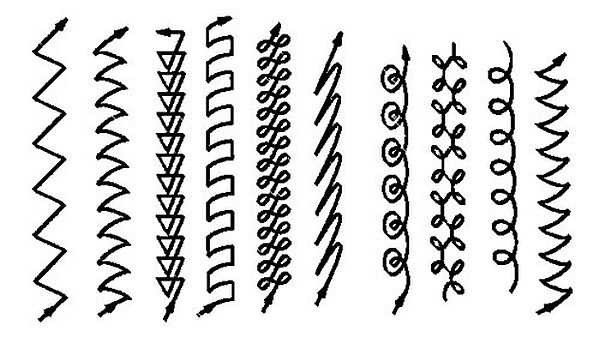
Keevitamiseks kasutatakse erinevaid meetodeid. Vaatleme põhjalikumalt peamisi.
Variant #1: alumised põkkühendused
Kõige levinum ja lihtsaim viis detailide ühendamiseks. Metallpaksusel kuni 0,8 cm kasutatakse kahepoolset keevitamist. Õhemast metallist (alla 0,4 cm) ühendustel tehakse ainult ühepoolne keevitamine.
Tööks valitakse elektroodid, mille läbimõõt võrdub metalli paksusega. Kui paksus ületab 8 mm, teostatakse keevitamine soonimisega. Soonenurk on umbes 30°.
Keevitamine teostatakse mitme käiguga. Soovitatav on kasutada eemaldatavaid terasest või vasest alusplaate läbipõlemise vältimiseks. Esimese käigu tehakse väikese läbimõõduga (kuni 4 mm) elektroodiga.
Esimese õmbluse tegemisel on väga oluline selle täpsus ja läbikeevituse sügavus. Pärast õmbluse pealekandmist ei tohi servade taga olla läbisulanud metalli.
Teiseks ja kõikideks järgnevateks käikudeks kasutatakse suurema läbimõõduga elektroodivarsi. Need valitakse servade vahele tekkinud süvendi kvaliteetseks täitmiseks.
Elektroodi liigutatakse aeglaselt piki õmblust, tehes samal ajal võnkuvaid liigutusi, justkui õõtsutades elektroodi küljelt küljele, et täita tühimikud täielikult sulametalliga.
Variant #2: alumised nurkühendused
Kogenud keevitajad väidavad, et häid tulemusi võib saavutada, kui keevitada nurki "paadikesena". See tähendab, et ühendatavad detailid seatakse 45° või mõne muu nurga alla.
Nii tagatakse toote seinte maksimaalselt kvaliteetne läbikeevitus ning väheneb alalõike ja läbikeevituse puudumise oht. Selline keevitusviis võimaldab ühe käiguga keevitada suure ristlõikega õmblusi.
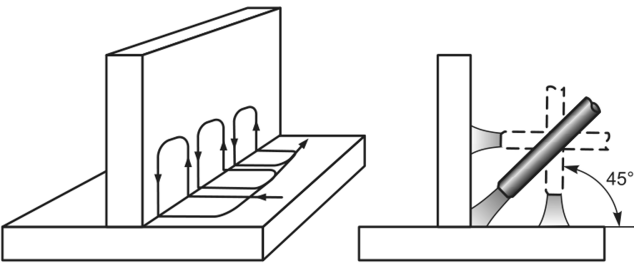
Eristatakse kahte tüüpi „paadis” keevitust – sümmeetrilist ja mittesümmeetrilist:
- Detailide kalle on 45°. Ühe seina ülevoolude või sisselõigete tõenäosus on minimaalne. Tagasi- ja otsepolaarsusega keevitust teostatakse maksimaalsete vooluväärtustega. Tagasipolaarsusega keevituse korral peab elektrikaare pikkus olema minimaalne.
- Detailide kalle 60° või 30° nurga all – mittesümmeetriline „paat”. Selline variant on väga mugav, kui töid tehakse raskesti ligipääsetavates kohtades, kuna elektroodi liikumise amplituud on väike. Keevitaja suunab kaare õmbluse juure, samal ajal tuleb jälgida, et see ei väljuks tulevase õmbluse piiridest. Samuti ei ole lubatud ühe käiguga liiga suurt metallikogust peale kanda.
Nurkühendused võivad olla T-tüüpi, seetõttu tuleb õppida, kuidas õigesti ja vigadeta metalli elektrikeevitusega mitmes käigus keevitada.
Ühe käigu kasutamine on võimalik ainult siis, kui keevitatakse lihtsaid konstruktsioone, mille küljed moodustavad nurkõmbluse korral 45° nurga. Elektroodi läbimõõt ei tohi sel juhul ületada metalli paksust rohkem kui 0,15-0,3 cm võrra.
Tavaline mitmekäiguline T-keevitus teostatakse järgmiselt. Esimeseks käiguks võetakse suurema läbimõõduga elektrood kui need, mis on valitud järgnevateks käikudeks. Näiteks kasutatakse elektroodi, mille mõõtmed varieeruvad vahemikus 0,4 kuni 0,6 cm.
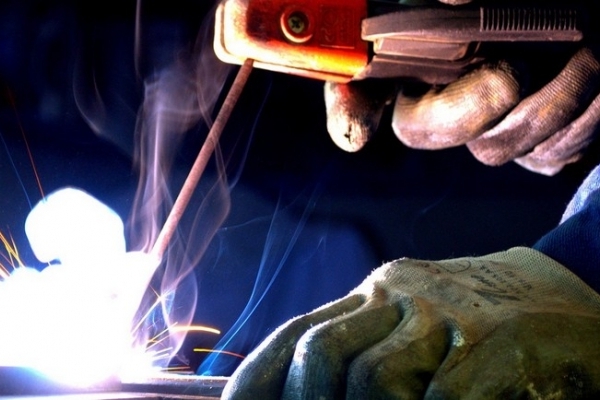
Keevitamine toimub sujuvalt, ilma põiksuunaliste võnkuvate liikumisteta. Ülejäänud käikude teostamisel tehakse need kindlasti. Oluline on, et võnkumiste amplituud jääks õmbluse lubatud laiuse piiridesse.
Veel üks oluline punkt. T-keevitusega nurkühenduse teostamisel tuleb elektrikaar alati süüdata horisontaalselt paikneval riiulil.
Nurkade ise elektrikeevitamisel võib kasutada ülekattetüüpi ühendust. Sel juhul paiknevad keevitatavad detailid üksteise peal ülekattega. Kaar peab otsepolaarsusega keevituse korral olema lühike, tagasipolaarsusega – maksimaalselt lühike. Kaar suunatakse täpselt ühenduse juure.
Keevitamise protsessis tuleb elektroodiga teha väikese amplituudiga edasi-tagasi liikumisi. Nii õnnestub kogu ühendusala ühtlaselt kuumutada. Sel juhul täitub keevitusvann ühtlaselt ja õmblus tuleb kumer ja täissuuruses.
Variant #3: vertikaalsed õmblused
Vertikaalselt suunatud õmblusi teostatakse ainult lühikese kaarega. Töövoolutugevus peab sel juhul olema 10%-20% väiksem kui detailide alumises asendis keevitamise käigus. Need nõuded on kergesti seletatavad.
Väiksem voolutugevus eeldab, et sulametall ei voola keevitusvannist välja. Väiksema suurusega kaar on töös mugavam.
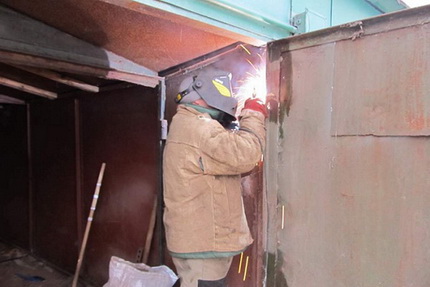
Kogenud keevitajad eelistavad keevitada vertikaalseid õmblusi alt üles. Kaar süüdatakse tulevase õmbluse madalaimas punktis. Seejärel valmistatakse ette väike horisontaalselt paiknev ala, mille mõõtmed vastavad tulevase õmbluse ristlõikele.
Seejärel liigutatakse elektroodi aeglaselt ülespoole. Samal ajal tehakse tingimata liigutusi risti ühenduskohaga.
Need võivad olla kuuse, nurga või poolkuu kujulised. Viimane variant on kõige lihtsam teostada. Lisaks on oluline järgida elektroodi õiget asendit. Teoreetiliselt saadakse parim läbikeevitus, kui elektrood asetseb õmblusega risti, st horisontaalselt.
Põkkkeevisõmblusi iseloomustavad järgmised kriteeriumid:
Praktika näitab, et sellises elektroodi asendis voolab sulametall õmblust mööda alla. Selle vältimiseks valitakse elektroodi kaldenurk vahemikus 45–50°. See on vertikaalkeevituse puhul optimaalne variant. Alt üles keevitamiseks valitakse elektroodid, mille läbimõõt ei ületa 0,4 cm.
Variant #4: torustiku detailid
Kodustes tingimustes tuleb sageli meenutada, kuidas elektrikeevitusega metalltoru keevitada. Detaili küljel tehakse tavaliselt vertikaalne õmblus, ümbermõõdul horisontaalne. Terastorusid keevitatakse põkkliitega. Kõik servad tuleb kindlasti hästi läbi keevitada.
Selleks, et toru sees oleksid keevitusvalandid minimaalsed, asetatakse elektrood toote suhtes nurga all mitte üle 45°. Õmbluse laius peaks olema 0,6–0,8 cm, kõrgus 0,2–0,3 cm.
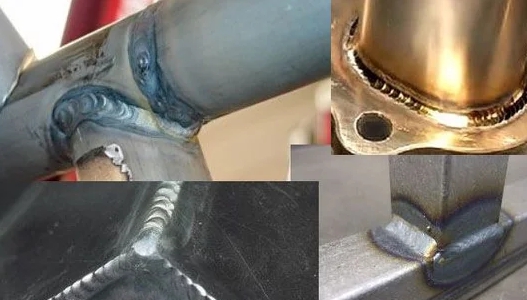
Enne keevitustööde algust puhastatakse ühendatavad detailid põhjalikult. Kontrollitakse toru otsi. Kui need on deformeerunud, sirgendatakse need või lõigatakse torulõikuriga. Seejärel puhastatakse detailide servad metallilise läikeni seest ja väljast vähemalt 1 cm kauguselt servast. Seejärel alustatakse keevitamist.
Vuuk keevitatakse katkestamatult seni, kuni see täielikult keevitatud on. Mittepööratavate torude vuukide korral seina laiusega kuni 0,6 mm tehakse kaks keevituskäiku, toodete puhul seinaga laiusega 0,6–1,2 cm – kolm käiku, detailide puhul seinaga laiem kui 1,9 cm – neli käiku.
Seejuures kantakse iga järgnev õmblus peale alles pärast seda, kui eelmiselt õmbluselt on eemaldatud räbu.
Kõige olulisem on esimese õmbluse kvaliteet. Selle teostamise käigus peavad täielikult sulama kõik nüridused ja servad. Pragusid, isegi kõige väiksemaid, ei tohi olla. Kui neid on, sulatatakse või raiutakse need välja. Seejärel keevitatakse fragment uuesti. Samamoodi teostatakse pööratavate torude keevitamine.
Võimalikud keevitusühenduste ja õmbluste defektid
Elektrikeevitus on keeruline protsess ja mitte alati lähe kõik libedalt.
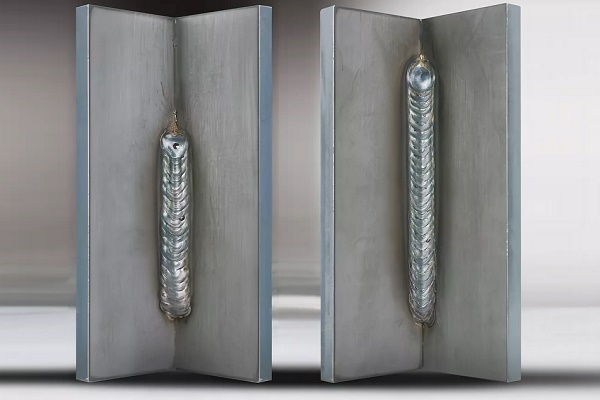
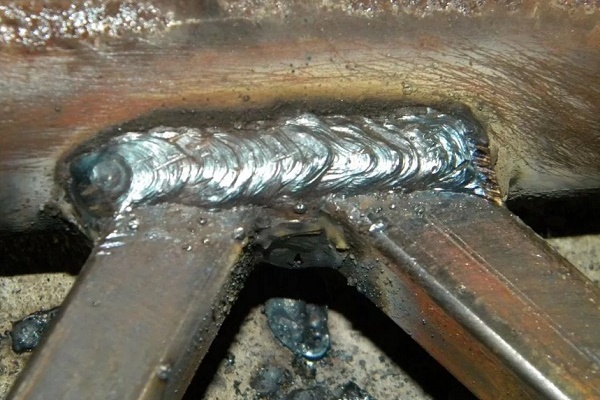
Töös tehtud vigade tõttu võivad õmblustel ja liidetel olla mitmesugused defektid, mille hulgas on:
- Kraatrid. Väikesed süvendid keevisõmbluse valtsis. Võivad tekkida kaare katkemise või õmbluse lõpuosa vigase teostamise tõttu.
- Poorsus. Keevisõmblus muutub poorseks detailide servade saastumise tõttu rooste, õli jms. Lisaks võib poorsus tekkida õmbluse liiga kiirel jahutamisel, suure keevituskiiruse korral ja kuivatamata elektroodidega töötamisel.
- Sisselõiked. Need näevad välja nagu väikesed süvendid mõlemal pool õmblusvaltsi. Tekivad elektroodide nihkumisel vertikaalse seina suunas nurkühenduste keevitamisel. Lisaks tekivad sisselõiked pika kaarega töötamisel või kui keevitusvoolu väärtused on liiga kõrged.
- Räbu lisandid. Keevisvaltsi sees on räbu tükid. See võib juhtuda servade saastumise, suure keevituskiiruse või siis, kui keevitusvool on liiga väike.
Need on kõige sagedamini esinevad keevisõmbluste defektid, kuid võib olla ka teisi.
Täiendav teave vertikaalsete ja horisontaalsete õmbluste elektrikeevitusega keevitamise kohta on esitatud selles artiklis.
Järeldused ja kasulik video teemal
Torude keevitamise iseärasused:
Kuidas õigesti valida keevitusinverter:
Soovi korral saab iga kodumeister selgeks keevitamise põhitõed. See pole nii raske. Vaja läheb kannatlikkust, täpsust ja loomulikult kõigi juhiste täpset järgimist. Kõik on palju lihtsam, kui uue oskuse omandamise protsess toimub kogenud spetsialisti juhendamisel.
Kas Teil on isiklikke kogemusi detailide ühendamisel elektrikeevitusega? Kas soovite jagada kogutud teadmisi või esitada teemakohaseid küsimusi? Palun jätke kommentaare ja osalege aruteludes – tagasiside vorm asub allpool.
 Kuidas teostatakse polüetüleentorude põkkkeevitust: tööde teostamise juhend
 Keemitusseade polüetüleentorudele: milline on parem osta ja kuidas õigesti kasutada
 Polüpropüleentorude jootmistemperatuur: peamised sammud iseseisvaks keevituseks + väärtuste tabel
 Kuidas keevitada vertikaalseid ja horisontaalseid õmblusi elektrikeevitusega: samm-sammult juhised
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Tänan! Sain palju kasulikku teada. Kuidas õigesti keevitada ruudukujulisi torusid 90-kraadise nurga all?
Kasulik video, minu arvates, eriti diletantidele.
Tänan! Oli väga huvitav tutvuda.
Tänan informatsiooni eest.