Polüpropüleentorude isekeevitamise tehnoloogia: meetodite ja nüansside ülevaade

Kas soovite remontida või vahetada polümeertorudest valmistatud kommunikatsioone? Nõustute, et on päris hea kokku hoida meistri kutsumise pealt, teostades uue torustiku kokkupaneku iseseisvalt. Kuid te ei tea, kuidas saab süsteemi üksikuid elemente omavahel ühendada ja mida selleks vaja läheb.
Meie esitatud artiklis on üksikasjalikult kirjeldatud polüpropüleentorude keevitamise tehnoloogiat – oma kätega saab neid ühendada iga algaja torumees. Me räägime, mida tuleb arvestada, kuidas kasutada jootekolbi plastikelementide ühendamiseks. Soovitame, millistel juhtudel kasutatakse muid meetodeid.
Algajale meistrile abiks oleme valinud üksikasjalikud videod, mis demonstreerivad polüpropüleeni keevitamise samm-sammulist protsessi, ja fotoillustratsioonid.
Artikli sisukord:
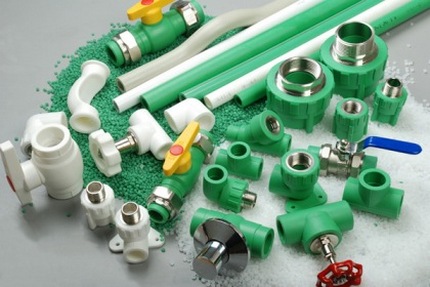
Torud ja abielemendid kokkupanekuks
Polümeertorude üks vaieldamatuid eeliseid on kokkupaneku lihtsus.
Elementide paigaldamist saab teostada praktiliselt igal pool: paigaldada avatult seintele või paigutada peidetult põranda alla.
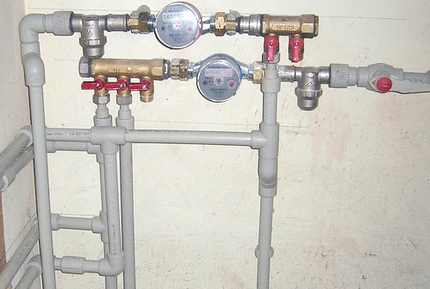
Polümeertorusid toodetakse läbimõõduga 20 kuni 110 mm. Kodumajapidamises kasutatakse kõige sagedamini tooteid suurusega 20/25/32/40 mm. Kasutusala määrab materjali nominaalrõhu näitaja.
Märgistuskirjes tähistatakse seda tähtedega «PN»:
- PN 10 – valitakse külma veevarustuse korraldamiseks.
- PN 16 – kasutatakse külma vee jaoks, kuid kõrgema rõhuga, samuti «sooja põranda» süsteemi korraldamisel.
- PN 20 – tooted, mille ainus piiraja on nende kaudu transporditavate vedelike temperatuurirežiim. See ei tohi ületada 75 °C.
- PN 25 – universaalsed tooted, mida kasutatakse nii «külmade» kui ka «kuumade» süsteemide korraldamiseks, mille temperatuur ulatub 90 °C-ni.
Müügil võib kohata polümeertooteid, mis on varustatud täiendava tugevdusega.
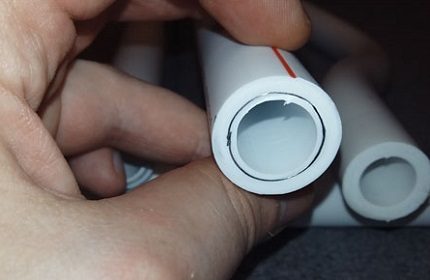
Polümeertorude peamiseks omaduseks on nende painutamise võimatus.
Seetõttu teostatakse kõik paigaldatava magistraali trajektoori muudatused ainult sirgetest lõikudest, mis on omavahel ühendatud abifurnituuri elementidega:
- ristliitmikud – põhivoolu harutamise võimaldamiseks;
- teed – voolude jagajad;
- muhvid – torude ühendamiseks sirgel lõigul;
- pöörded – torujuhtme suuna muutmiseks.
Liitmikud võivad olla varustatud sisse sulatatud metallkeermega, mis võimaldab ühendada polümeertorustikku metallist elementidega.
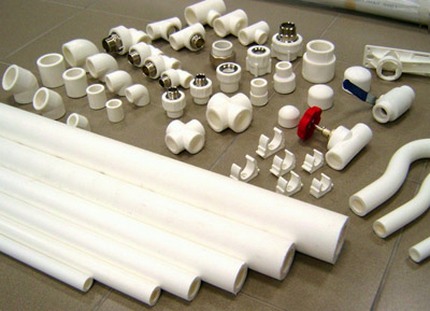
Abielementide valimisel tuleb aluseks võtta kaks parameetrit: toodete sisemine ristlõige ja nende seina paksus. Need parameetrid peavad vastama kasutatavate polüpropüleentorude tehnilistele omadustele.
Polümeertorude ühendamise viisid
Polümeermaterjalidest torude kokkupuutel kasutatakse sõltuvalt paigaldustingimustest ühte kahest meetodist:
- Jootmine – hõlmab elementide sulanud otste kuumutamist ja kokkupuutmist.
- Ilma jootmiseta – hõlmab torude ühendamist kompressioonliitmike abil või nn külmkeevituse rakendamise kaudu.
Teine paigaldusviis on mugav selles mõttes, et selle rakendamiseks pole vaja kasutada spetsiaalset seadet. Kõik tööd saab teha lihtsa tööriista – pressvõtme abil.
Polüpropüleentoru, mille seina paksus on üle 4 mm ja läbimõõt üle 50 mm, ühendatakse põkkkeevituse meetodil:
Tööriistad ühendamiseks
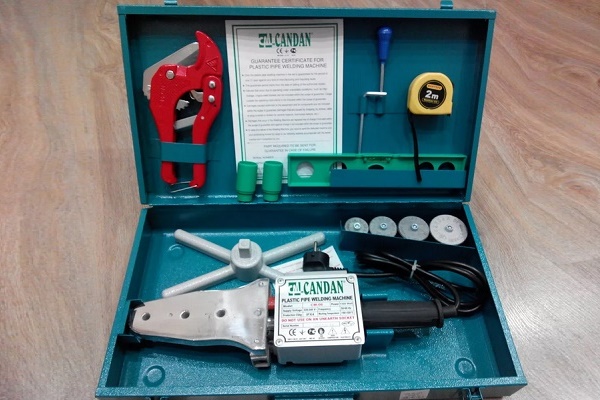
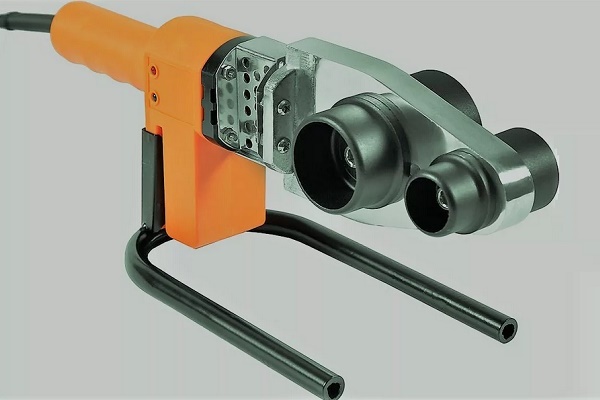
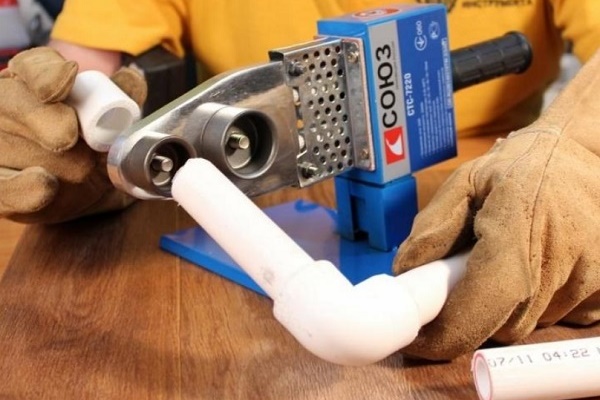
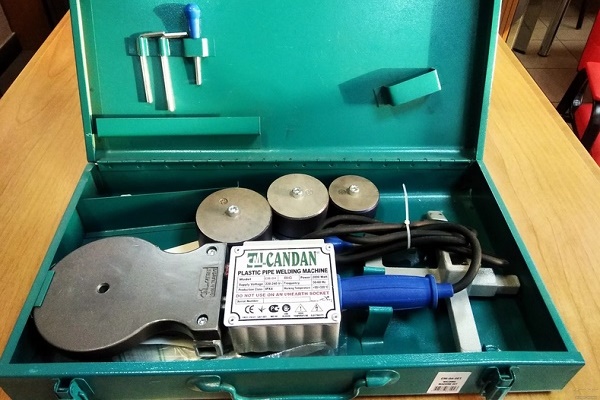
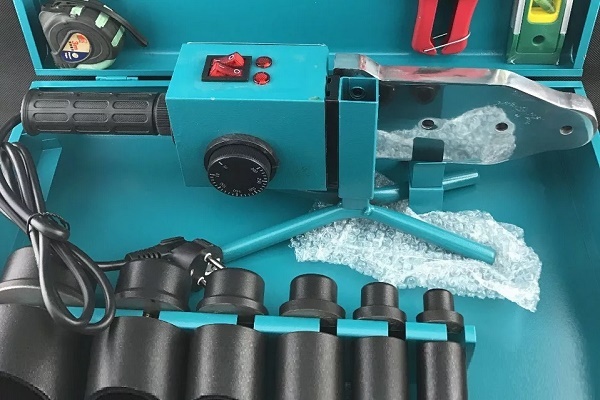
Peamine plasttorude ühendamise tööriist on keevitusraud. See on omamoodi jootekolb, mis töötab 220 V võrguga. Seadme tööpõhimõte on üsna lihtne. Keevitusraua kütteelemendina toimib keevitusküttekeha, mis asetatakse metallkestasse.
See soojendab plaati etteantud temperatuurini, mis kuumutab düüsid. Düüside optimaalse temperatuuri hoidmise eest vastutab termoregulaator. Polüpropüleentorude jootmisele ja tüüpilistele ühendusvigadele on pühendatud järgmine artikkel, mida soovitame lugeda.
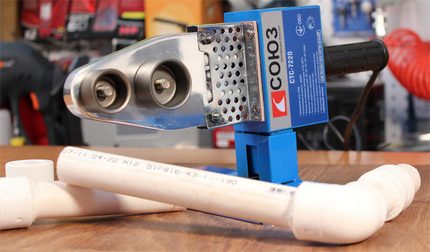
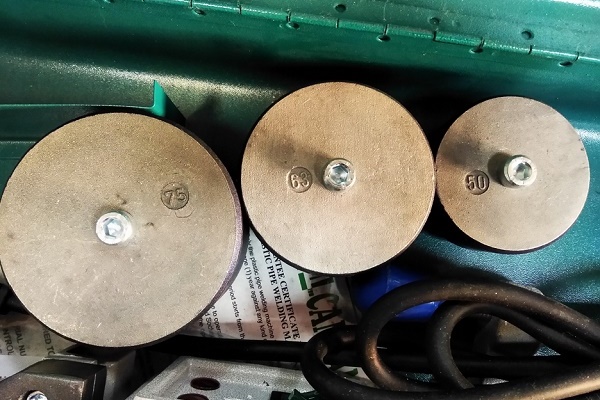
Keevitusraua komplektis on standardsete suurustega kütteotsikud. Teatud temperatuurini kuumenedes pehmendavad need propüleeni viskoossuseni, mis tagab elementide tiheda ühenduse.
Otsikud valitakse vastavalt kasutatavate torude läbimõõdule:
- 20. suurus – pooletollise läbimõõduga torudele;
- 25. – 0,75 tollise läbimõõduga torudele;
- 40. – 1,25 tollise ristlõikega elementidele.
Kuna sellise keevitusaparaadi hind on üsna kõrge ja seda ei kasutata väga sageli, pole mõtet seadet osta. Parem on tööriist päevaks või paariks rentida.
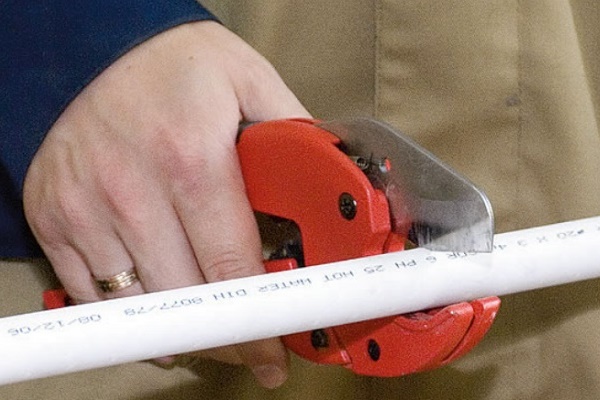
Kvaliteetse lõikamise ja keevitatavate osade ettevalmistamiseks on kõige parem kasutada selleks ettenähtud spetsiaalset tööriista – torulõikurit. Selle abil saab ühtlase, sileda ja ilusa lõike.
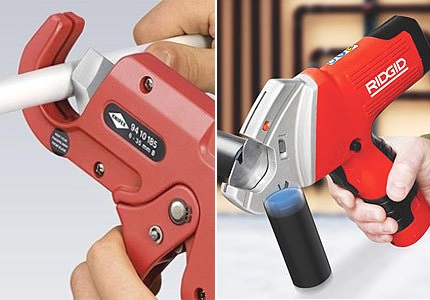
Torulõikuri puudumisel saab tööd teha nurklihvijaga või metallisaega. Ainus – pärast selliseid tööriistu jääb lõikekohale narmendama. Kuid seda pole raske eemaldada, puhastades liivapaberiribaga.
Lisaks põhitööriistadele on tööde tegemiseks vaja ka:
- nurgik;
- ehitusmõõdulint;
- lihtne pliiats või marker.
Kavandades torude ühendamist külmkeevitusmeetodil, tuleb eelnevalt soetada polüester- või epoksüvaigul põhinev termoaktiivne liim või selle kummipõhine termoplastiline analoog.
Jootmise tehnoloogia põhietapid
Polümeeridest veevarustus- või küttesüsteemi eduka paigalduse peamisteks tingimusteks on vajaliku materjali hoolikas arvutus ja elementide asjatundlikult teostatud keevitamine.
Etapp #1 – materjali ja komponentide arvutamine
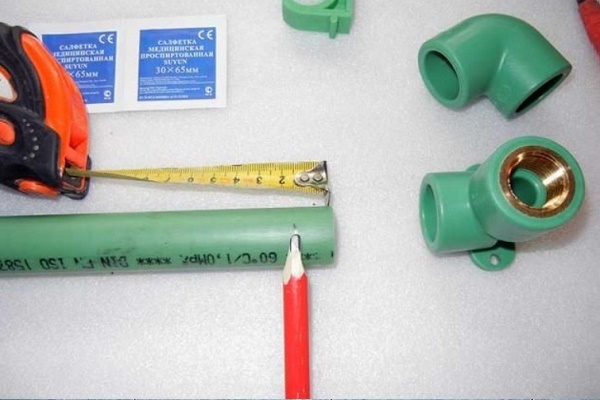
Töö hõlbustamiseks, vähendades seeläbi paigaldusvigu, tuleb kõigepealt joonistada tulevase süsteemi skeem, märkides sellele pöörete ja harude arvu. Torude koguse arvutamisel tuleb igale lõigu pikkusele lisada 25–40 mm, mis kulub keevitamisele.
Kui Te pole varem polüpropüleentorusid keevitanud, soovitavad kogenud spetsialistid soetada mitu torujuppi eelharjutamiseks. Need kulutused on hinna poolest odavad ja võimaldavad vältida jämedaid vigu süsteemi paigaldamisel.
Polüpropüleentorude eripäraks on lineaarpaisumisteguri suurenemine kõrgete temperatuuride mõjul.
Tulemusena: kuumutamisel või rõhu suurenemisel süsteemis torud pikenevad ja hakkavad aja jooksul longuma. Selle nähtuse vältimiseks tuleb üle 4–5 meetri pikkuste lõikude paigaldamisel kasutada ka kompensaatoreid.
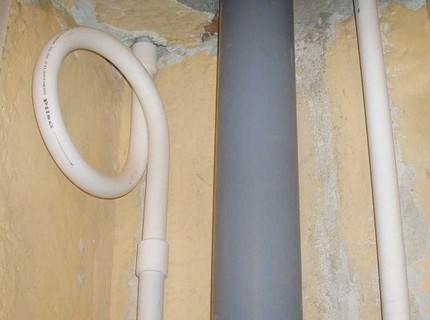
Kompensaatorid paigaldatakse nii horisontaalsetele kui ka vertikaalsetele lõikudele, monteerides need kahe liikumatu toe vahele. Vajadusel saab osta ka erimodifikatsiooniga kompensaatoreid, mis suudavad torustiku nurkkõverdustel lineaarpaisumist kõrvaldada.
Uurime, kuidas õigesti keevitada polüpropüleentorusid, et ühenduskohtades ei tekiks lekkeid.
Etapp #2 – torustiku elementide jootmine
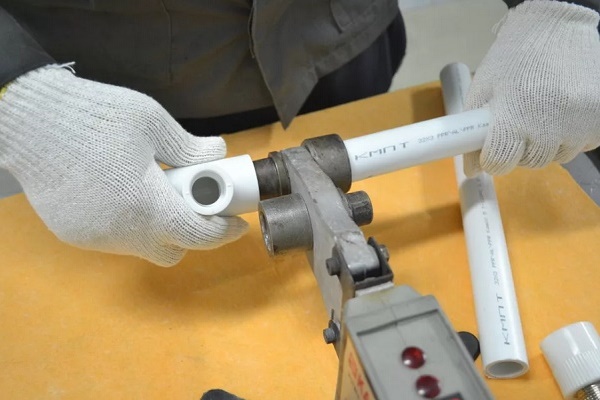
Lühidalt on polüpropüleentorude keevitustehnoloogia olemus selles, et kõrge temperatuuri mõjul kuumutatakse kokku ühendatavate elementide otsad ja need ühendatakse tiheda kokkusurumise teel.
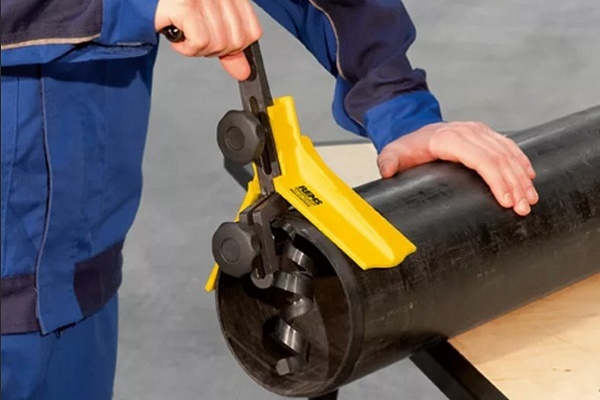
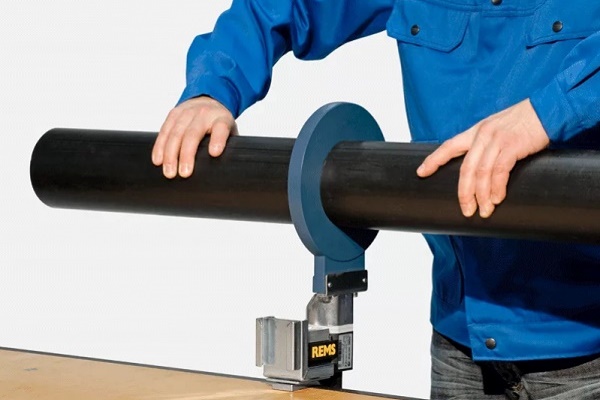
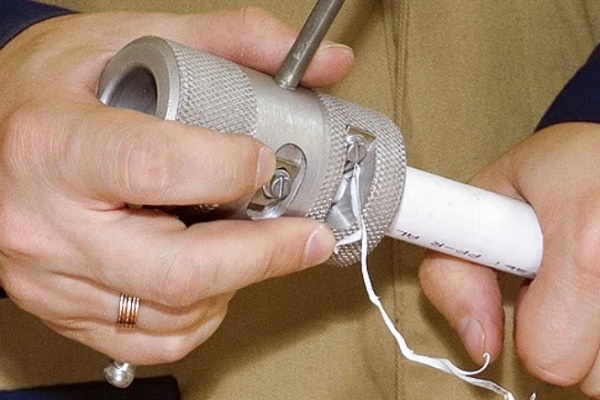
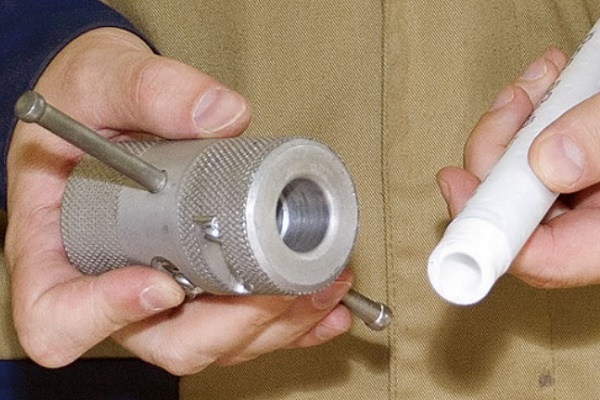
Enne tööde alustamist eemaldatakse ettenähtud pikkuseks lõigatud torutükkidelt ebatasasused ja jämedused. Kui torul on sise- või välisfooliumikiht, tuleb see eelnevalt puhastada otsfreesiga, mis on varustatud hästi teritatud ja reguleeritud nugadega.
Puhastamisel otsfreesiga tuleb toru lükata instrumendis kuni põhjani.
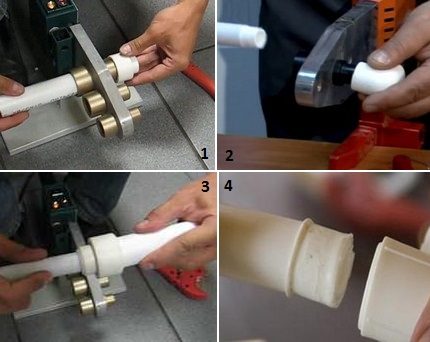
Plasttorude keevitustööd teostatakse ise järgmises järjekorras:
- Ühendatakse PP-torude jootekolb elektrivõrku, et kuumutada seade optimaalse temperatuurini 260-270 °C.
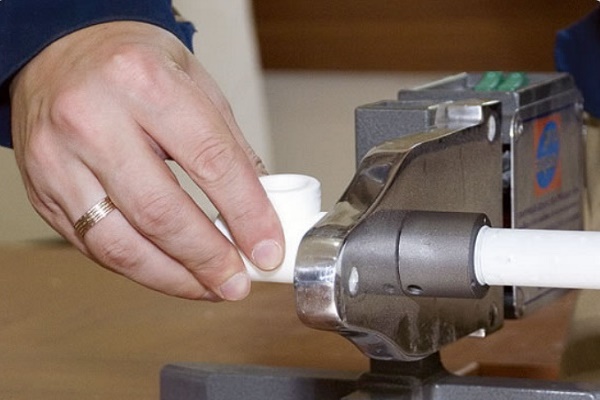
- Ühendatavad torulõigud pannakse samaaegselt düüsidesse, tagades võimalikult ühtlase sisenemise. Seda tööd tuleb teha kiiresti ja kindlalt.
- Pärast juhendis märgitud aja möödumist, kuni liitmikud ja toruotsad on sulanud, eemaldatakse elemendid kuumutusdüüsidest.
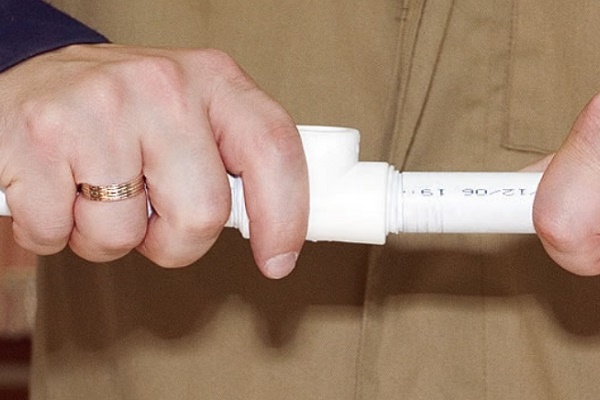
- Sulanud otsad ühendatakse omavahel, surudes neid ettevaatlikult teineteisesse 15-20 sekundi jooksul.
- Kinnitatud osad jäetakse staatilisesse asendisse, et õmblus täielikult jahtuks ja ühendus muutuks monoliitseks.
Kuumutuse kestust saab määrata seadme juhendist või kasutades allpool toodud tabelit.
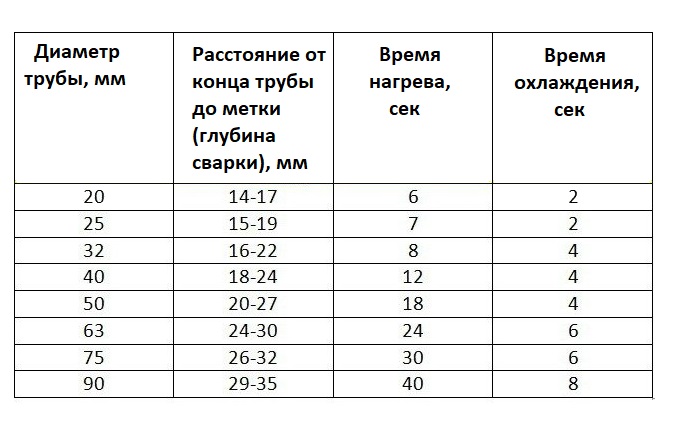
Tabelis näidatud kuumutusaja nõudeid ei saa eirata. Ebapiisav kuumutamine ei taga usaldusväärset ühendust. Liigne kuumutamine põhjustab polüpropüleeni "voolamise" ja detailide deformeerumise.
Tagajärjena tekivad keevisõmbluste sisepinnale eendid, mis vähendavad oluliselt torujuhtme läbimõõtu.
Pärast polümerisatsiooni ja tardumise lõppemist, mis võtab aega umbes 20 sekundit, on liitekoht valmis. Sama tehnoloogiaga keevitatakse kõik järgnevad sõlmed kuni võiduka lõpuni, kuni küttesüsteem või polüpropüleenist veevarustus on täielikult kokku pandud.
Temperatuuriparameetrid PP torude keevitamiseks on esitatud artiklis, millega iseseisvatel kodumeistritel tuleks kindlasti tutvuda enne tööde alustamist.
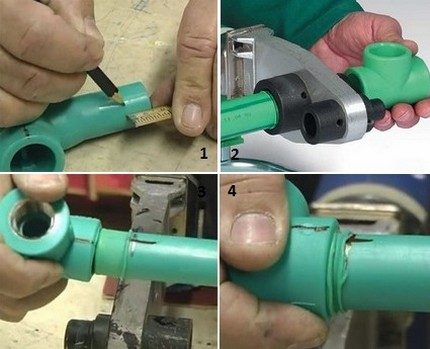
Lühike fotojuhend PP torude keevitamiseks
Polüpropüleenist torustiku kokkupaneku ja selle detailide ühendamise tööde järjestuse ilmestamiseks aitab järgmine samm-sammult fotode kogumik:
Tüüpilised vead paigaldamisel
Peamised vead, mida algajad meistrid polümeertoodetega töötades teevad:
- Detailide kuumutamine. Kuumutamise hetkel peavad detailid asetsema võimalikult ühtlases asendis. Väikseimgi nihkumine võib negatiivselt mõjutada kogu torustikusüsteemi tööparameetreid.
- Polümeriseerunud otste ühendamine. Sulapindade kokku surumisel ei tohi detaile ümber oma telje pöörata. See võib põhjustada, et liitekoht ei ole piisavalt tugev.
- Teljesuunalisuse korrigeerimine. Elementide kokkuviimisel on lubatud ainult nende teljesuunalisuse kerge korrigeerimine, mille protseduuri kestus ei ületa 1–2 sekundit.
Veel üks oluline punkt: fitingute ja armatuuri sissekeevitamisel tuleb kindlasti arvestada ventiilide asukohaga, tagades neile vaba täistee.
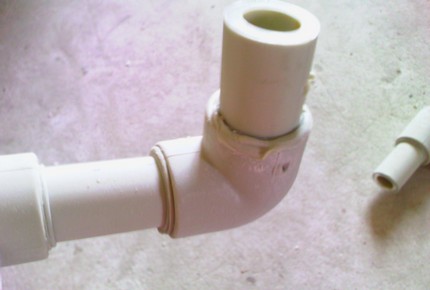
Kui pärast elementide ühendamist tekib kahtlus mõne õmbluse kvaliteedis, on parem ühenduskoht välja lõigata ja uuesti teha.
Parim on defektid kõrvaldada konstruktsiooni paigaldamise etapis, sest lekke all oleva ühenduslõigu asendamine juba töötavas süsteemis on palju keerulisem.
Elementide kokkupanek ilma jootmiseta
Kompressioonfitingute ja kaasaegsete liimühendite kasutamine võimaldab polüpropüleentorude paigaldust teostada kvaliteetselt, kiiresti ja minimaalsete materiaalsete investeeringutega.
Variant #1 – kompressioonliitmiku paigaldamine
Selle ühendusviisi rakendamiseks on vaja soetada kompressioonfitingud ja kasutada pressimisvõtit.
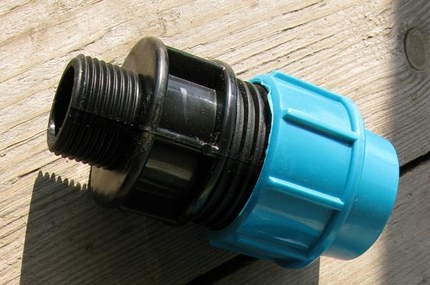
Kompressioonfitingu paigaldamine hõlmab kolme põhietappi:
- Toru täisnurga all lõigatud ja jämetest puhastatud otsa pannakse sinine mutter. Valge pressimisrõnga paigaldamisel tuleb see asetada sellisesse asendisse, et paksendatud osa oleks suunatud toru sabapoolse osa poole.
- Toru lükatakse fitingusse kuni piirini, liigutades kinnitusrõngast maksimaalselt.
- Sinine mutter keeratakse kinni, pistetakse esmalt käsitsi ja seejärel pingutatakse võtmega.
Kompressioonfitingute kokkupanekuks pole vaja eriteadmisi ega -oskusi. Tooted müüakse täielikult paigaldusvalmis. Nende paigaldamist saab teostada igasugustes temperatuuritingimustes.
Variant #2 – elementide liimimine
Liimimeetodit kasutatakse veevärgi kokkupanekuks, mille kaudu plaanitakse transportida ainult külma vett. "Külma" keevituse meetodi rakendamiseks on vaja kasutada "agressiivset" liimi tüüp LN-915.
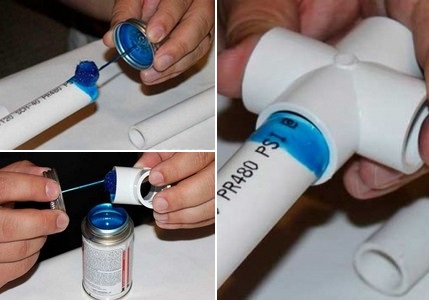
Et kaitsta käte nahka juhusliku koostise sattumise ja selle toimeainete "söövitamise" eest, tasub liimimistoiminguid teha kaitsekinnastes.
Tegevuste järjekord toodete liimimisel:
- Kontrollitakse lõikenurkade vastavust ühendatavatel lõikudel ja märgitakse pliiatsiga liimimiskohad.
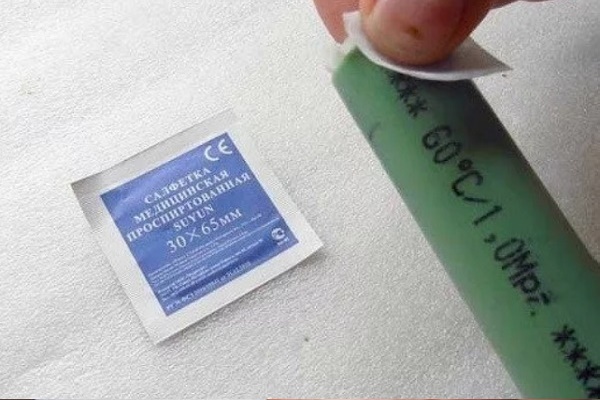
- Puhastatakse ja rasvatustatakse ühendamist vajavad toruotsad.
- Toru otstele ja fitingute pesapindadele kantakse ühtlane kiht liimi.
- Toru lõigud sisestatakse liitmiku aukudesse, lähtudes pliiatsiga tehtud märgetest. Konstruktsiooni hoitakse fikseeritud asendis kolm minutit, seejärel eemaldatakse salvrätikuga liigsed segud.
- Ühendatud elemendid asetatakse tasasele pinnale ja jäetakse 5–6 tunniks kuni täieliku kuivamiseni.
Vett liimimise kvaliteedi kontrollimiseks tohib lasta alles ööpäev pärast paigalduse lõppu.
Selle PP torude paigaldustehnoloogia rakendamisel on oluline järgida kahte põhitingimust: temperatuuri- ja niiskusrežiim. Kõiki töid tuleb teha õhutemperatuuril +5 kuni +35 °C. Kui liimimine toimub kuuma ilmaga, tuleb tööd teha võimalikult kiiresti, et liim ei jõuaks enne paigalduse lõppu ära kuivada.
Järeldused ja kasulik video teemal
Torude jootmise ja liimimise protsesside nüansside kohta saate teada järgmistest videotest:
Video #1. Kuidas torusid õigesti joota:
Video #2. Veevärgi kokkupanek ilma jootmiseta:
Polüpropüleentorude iseseisev ühendamine ei tohiks tekitada erilisi raskusi isegi algajale meistrile. Tuleb vaid selgelt ja kohusetundlikult järgida kõiki tehnoloogilisi norme. Ja siis rõõmustab ise kokku pandud torustik teid probleemivaba tööga.
Palun kirjutage kommentaare allpool asuvasse plokki. Esitage küsimusi vaieldavate punktide kohta, jagage teavet, mis võib olla kasulik saidi külastajatele. Jätke postitusi oma arvamusega, lisage artikli teemaga seotud fotosid.
 Polüpropüleentorude paigaldus ise: töötehnoloogia PP-torustikuga
 Kuidas ise valmistada polüpropüleentorudest tool: samm-sammuline juhend
 Vasktorude paigaldus ise: vasktorustiku paigaldustehnoloogia
 Metallplasttorude paigaldus ise: ühendustehnoloogia ja jaotuse näited
 Plasttorude ühendamine metalltorudega: parimate meetodite ja paigaldusnüansside analüüs
 HDPE torude paigaldus ise: keevitusjuhend + kuidas selliseid torusid painutada või sirgeks ajada
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Artikkel on kasulik inimestele, kes pole kunagi kokku puutunud plasttorude ja nende ühendamise viisidega. Ma ei ole selles võhik, kuid mul on küsimus. Tekkis probleem autonoomse küttesüsteemiga. Kahtlustame leket süsteemis. Niisiis, kas polüpropüleentoru võib süsteemi kuumutamisel laieneda, kuid see toimub mitte 30–40 minuti pärast, vaid 3 tunni pärast? Öeldakse, et võib, aga ma arvan, et see on tootja poolne liigne kindlustus. Andke nõu.
Tere. Kõigepealt ütlen teile, et tuleks kasutada armeeritud torusid, millel on palju madalam lineaarsoojenemistegur. Samuti tuleb arvestada sellega, et PP torud pehmenevad temperatuuril +140 °C, kuigi on väidetud, et nad taluvad temperatuuri kuni +170 °C.
Selge näitena lisan skeemid ja tabelid:
– lineaarsoojuspaisumisteguritega;
– toru pikkuse muutus kuumutamisel 0–60 °C (erinevad materjalid);
– armeeritud PP toru struktuur.
See teave aitab teil lahendada teie küsimust.
Jah, tavalise keermestatud ühenduse korral saab seda visuaalselt kontrollida ja lekke korral ise pingutada või tihendada. Aga kuidas kontrollida keevisõmbluste kvaliteeti töö vastuvõtmisel meistrilt? Kellele esitada pretensioone, kui ühendus teie puudumisel puruneb ja ujutab üle kõik alumised korrused? Selliseid töid tõesti tuleb ise teha.
Seega peaksite Teie ise kontrollima tehtud töö kvaliteeti. Et veenduda kõigi ühenduste töökindluses ja kommunikatsioonide töövõimes, teostatakse küttesüsteemi survestamine. Veebilehel on terve artikkel selle teema kohta.
Samuti soovitan ma seda protseduuri teha pärast seadmete, adapterite ja tihendite vahetamist ning üldiselt kontrollida küttesüsteemi survestamise teel enne iga hooaega, et vältida ebameeldivaid üllatusi. Põhimõtteliselt piisab selleks tavalisest autorehvi täitmise pumbast, adapterist ja manomeetrist.