Polüpropüleenist torudest kütte paigaldamine: kuidas teha polüpropüleenist küttesüsteemi
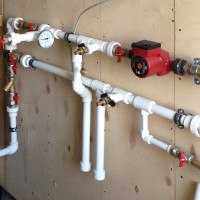
Polüpropüleenist torud muutuvad üha sagedamini edukaks asenduseks varem sanitaartehnikas kasutatud teras- ja malmist analoogidele. Paljud ehitatavad eramud varustatakse nüüd küttesüsteemide, külma ja sooja vee süsteemidega, mis on paigaldatud polüpropüleenist.
Lisaks pole polüpropüleenist torudest küttesüsteemi paigaldamine keeruline iseseisvalt teha. Igal juhul on plastiksüsteemi ehitamine palju lihtsam kui metallist.
Artikli sisukord:
Polüpropüleenist küte
Kui otsustatakse teha küttesüsteem või mõni muu polüpropüleenist torudest, vajab meister lisaks plastiktorudele täiendavat komplektatsiooni.
Täpsemalt on vaja järgmist materjali, seadmeid, tööriistu:
- torukäärid või torulõikur;
- keevitusaparaat;
- fooliumi eemaldamise lõikur;
- tihenduslint (fluoroplastist);
- terav nuga;
- rasvaärastusvahend (nt Tangit salvrätikud);
- vajalik valik liitmikke;
- mõõdulint ja marker;
- kinnitusdetailid, kruvid ja tüüblid.
Tähelepanu tuleb pöörata peamisele materjalile – PP torudele, millest kavatsetakse küttesüsteemi luua. Sest polüpropüleenist torudest küttesüsteemi võib kokku panna erineva klassi materjali baasil.
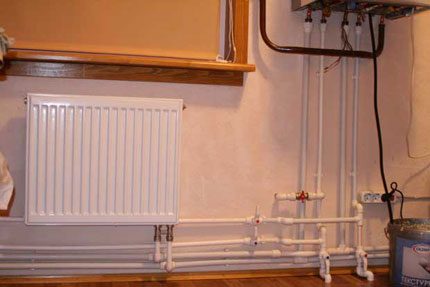
Konkreetne kokkupaneku valik sõltub kavandatavatest kasutustingimustest.
Klassifikatsioon ja arvutusparameetrid
Kehtivate GOST-i (ISO10508) normidega on kehtestatud polüpropüleenist torude klassifikatsioon, millest lähtuvalt on seda materjali lubatud kasutada teatud kasutustingimustes.
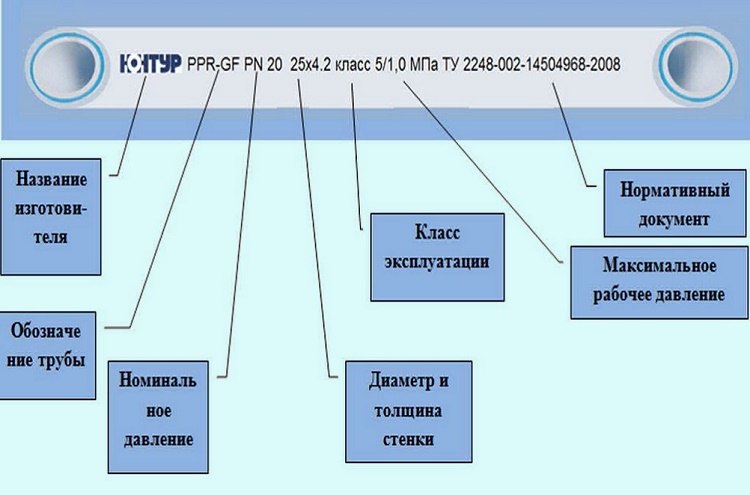
Pikad polüpropüleenist tooted jagunevad 4 klassi (1, 2, 4, 5) vastavalt tüüpilistele kasutusvaldkondadele ja töörõhu väärtustele (4, 6, 8, 10 ATI):
- klass 1 (kuni 60° kuuma vee süsteemid);
- klass 2 (kuni 70 °C kuuma vee süsteemid);
- klass 4 (põrandaküte ja radiaatorsüsteemid kuni 70 °C);
- klass 5 (radiaatorsüsteemid kuni 90°C).
Näiteks on vaja polüpropüleentorusid, et teha madalatemperatuuriline küttesüsteem. Siis saab torude välispinnal oleva tähistuse järgi määrata sobiva materjali.
Selle juhtumi jaoks sobivad hästi tähistusega – Class 4/10 varrukad, mis vastab piirtemperatuuri parameetrile 70°C ja lubatud töörõhu piirile – 10 ATI.
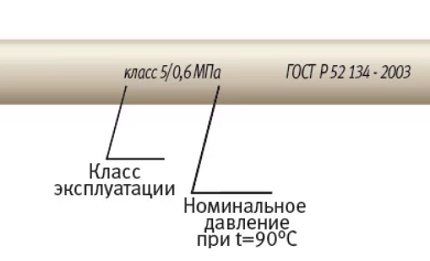
Tööstus toodab reeglina universaalse otstarbega tooteid. Valmistatud toodetega toetatakse ulatuslikku klassifikatsiooni. Sellise materjali dokumentatsioonis PP torude märgistus näidatakse standardsete lubatud parameetrite loeteluga (Class 1/10, 2/10, 4/10, 5/8 bar).
Seega, kavatsedes ise teha polüpropüleenist küttesüsteemi, valib meistrimees põhimaterjali tavaliselt otseses sõltuvuses:
- kavandatud tööparameetritest;
- soojuskandja kuumutamisviisidest;
- rakendatud reguleerimissüsteemist;
Soovitav on ka arvutada tulevase küttesüsteemi kasutusiga, rakendades parameetreid:
- Trab ja Prab ülemised väärtused;
- torude seina paksust;
- välisläbimõõtu;
- ohutustegurit;
- küttehooaja kestust;
Keskmiselt peaks polüpropüleeni kasutusiga olema vähemalt 40 aastat.
PP torudest süsteemi kokkupaneku etapid
Vaatleme, kuidas teha polüpropüleenist torustikku, arvestades paigaldusnorme ja -reegleid. Võrgu valmistamisele peaks eelnema kõigi tulevase süsteemi komplekti osade hoolikas ülevaatus. Komponendid (torud, liitmikud) peavad olema nõuetekohases seisukorras – puhtad, ilma kahjustusteta.
Soovitatav on kasutada ainult ühe tootja detaile. Tööde teostamise koha ümbritseva õhu temperatuur – vähemalt +5°C.
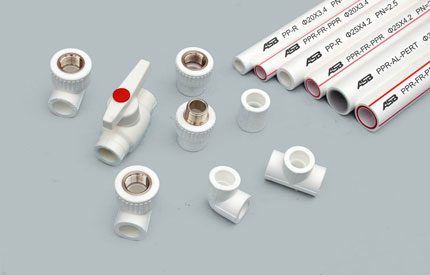
Polüpropüleensüsteemi osi võib omavahel ühendada ühe kolmest keevitusviisist:
- Polüfusioonkeevitus.
- Elektromuhvkeevitus.
- Põkkkeevitus.
Küte- ja veevarustussüsteemi kokkupanekuks toodetakse mitte ainult polüpropüleentorusid ja -liitmikke keevitamiseks. Toodetakse ka spetsiaalseid keermestatud liitmikke, mis on vajalikud metallkorpustega sulg- ja reguleerarmatuuri paigaldamiseks.
Polüpropüleentorudel endil ei tehta keerme lõikamist ei tehases ega kodustes tingimustes. Neid ühendatakse ainult kuuma, harvem külma keevitusega.
Paigaldustööde eripärad
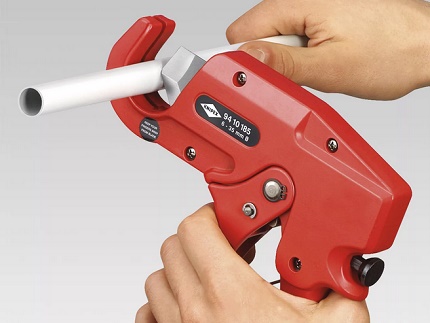
Kõik paigalduses kasutatavad komponendid lõigatakse juhul, kui neid tuleb suuruse järgi kohandada, torulõikuriga või selleks ettenähtud kääridega.
Selle tööriistaga töötamine annab ühtlase ja puhta lõike, mis on oluline kvaliteetse ühenduse saavutamiseks.
Kui on vaja teostada üleminek "plast-metall", tuleb sooja vee ja kütte torustikes kasutada ainult liitmike üleminekuid, mis on varustatud pressitud messingist (nikeldatud) keermestatud puksiga (sisemise või välimise keermega). Selliste ühenduste pingutamiseks kasutatakse lindistusvõtmeid, kui puudub profiil standardse võtme jaoks.
Traditsiooniliselt monteeritakse polüpropüleenist küttesüsteemi torustik, sealhulgas ise tehes, kokku sulatamise meetodil polüfuuskeevitusaparaadiga. Selliste aparaadide töövahendite komplekt sisaldab erineva läbimõõduga plasttorude jaoks valmistatud otsikute gruppi.
Tuleb valida sobivad otsikud, paigaldada need kütteplaadile ja kinnitada kruvidega.
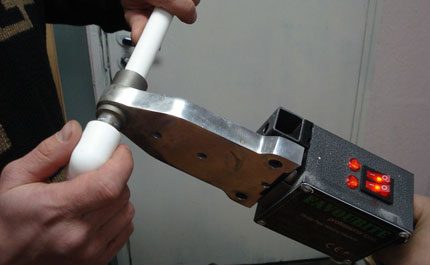
Polüfuuskeevitusaparaadi vooluregulaatoriga seatakse töötemperatuur, tavaliselt 250–270 °C. Tuleb oodata seadme täielikku soojenemist. Töörežiimi saavutamist tähistab kontroll-LED.
Mõnel seadmel on komplektis kontaktermomeeter, millega määratakse küttetemperatuur ühe kraadi täpsusega.
Polüpropüleeni keevitamise protseduur
Samm-sammult toimingud tavaliselt kulgevad järgmiselt:
- Mõõta ja lõigata vajalik tükk toru.
- Terava noa abil eemaldada tööotsalt faas 30–40° nurga all.
- Mõõta toru sisenemise osa liitmiku sisse ja märkida piir markeriga.
- Samuti jätta detailidele teljemärgid, et vältida pöörlemisnihkeid.
- Lõikeseadmega eemaldada plastikust (ülemine) ja alumiiniumist (keskmine) kiht toru ühenduskohas.
- Rasvatustada tööpinnad (keevitatavad) spetsiaalse vahendiga.
- Alustada detailide kuumutamise protseduuri.
Esmalt pannakse otsikuga plaadile liitmik, arvestades selle detaili paksemat seinamõõtu võrreldes toruga. Liitmik peab tihedalt istuma keevitusaparaadi otsiku korpusele. Kui täheldatakse vaba liikumist (lõtk, kõikumine) – tuleb liitmik tagasi lükata.
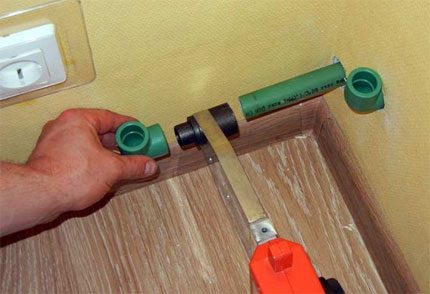
Seejärel sisestatakse teise otsiku sisse töödeldud polüpropüleentoru ots. Istu tihedus peab samuti vastama ühtlase kontakti kriteeriumile kogu ümbermõõdul. Mõlemat detaili hoitakse kuumutusplaadil tabelis näidatud aja jooksul:
| Detaili läbimõõt, mm | Kuumutamise aeg, sek |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Detaili läbimõõt, mm | Fikseerimise aeg, sek |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Pärast kontrollsekundite möödumist eemaldatakse detailid otsikutelt ja ühendatakse toru sujuva ühtlase sisenemisega fittingi sisse (välistades aksiaalse nihke).
Toru sisenemine fittingi õõnsusse tehakse kuni markerini. Kuid ühendust lõpuni ei tehta. Jätta tuleb umbes 1 mm suurune sisemine vahe.
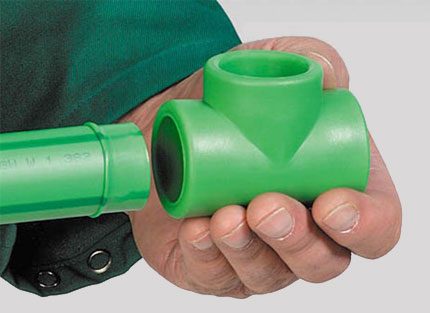
Pärast PP torude jootmisega ühendamist peab detailide liitekoht jääma liikumatuks (fikseerituks) vähemalt 20 sekundiks. Selle aja jooksul tahkub sulanud plastik, moodustades tugeva hermeetilise ühenduse.
Täieliku tugevuse saavutamiseks tuleb keevisliidet hoida koormuseta vähemalt 1 tund. Sellise meetodiga teostatakse kogu küttesüsteemi kokkupanek, valmistades lühikesi lõike, mis seejärel ühendatakse sõlmedeks ja magistraaliliinideks.
Lineaarpaisumise (kokkutõmbumise) arvestamine
Välis- ja sisetemperatuuri kõikumised põhjustavad paratamatult polüpropüleeni lineaarset paisumist või kokkutõmbumist. Neid omadusi tuleb arvestada PP torustike paigaldamise käigus. Kui küttesüsteemi torustike iseloomulikke lineaarmuutusi ei kompenseerita vastavalt, põhjustab see kogu koostu kasutusea lühenemist.
Polüpropüleenist toodete lineaarpaisumise kompenseerimine saavutatakse materjali enda paindlikkusomaduste kaudu. Tuleb vaid õigesti paigaldada magistraalliinid. Õige paigaldus tähendab torustiku liikumisvabaduse tagamist lineaarpaisumise suuruse piires.
Kuidas sellist paigaldust tagada? Väga lihtne. Paigalduskomplekti tuleb lisada spetsiaalsed kompensaatorid, standardsed kinnitusklambrid, mis koosnevad liikumatutest ja liikuvatest elementidest.
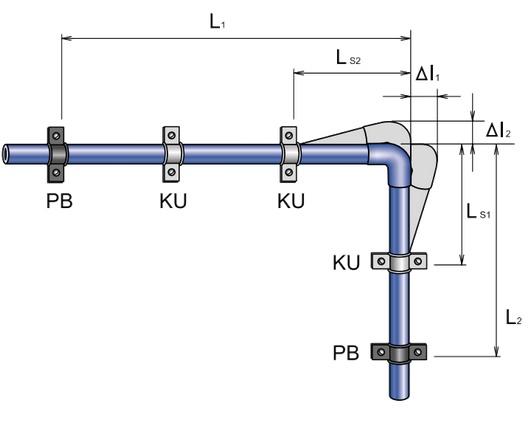
Lineaarpaisumist saab kompenseerida ka torujuhtme eelpingestamise teel. Selline lähenemine vähendab paisumise pikkust. Samas on eelpingestamise suund lineaarpaisumisele vastupidine.
Magistraalpaigalduse eripärad
Polüpropüleenliinide paigaldamine gravitatsioonkütte seadistamisel toimub vastavalt normatiividele (GOST 21.602-79; GOST 21.602-2003), mis määravad liini minimaalse kalde suunas madalaimasse punkti tasemel 0,5%. Samas on alumises punktis vaja paigutada äravalamise sõlm koos drenaažikraaniga.
Torujuhtmed tuleb jagada lõikudeks, mida on võimalik sulgekraanide abil eraldada, näiteks avarii korral. Reguleerimisventiile ja sulgekraane tuleb enne nende paigaldamist lõigule kindlasti kontrollida töökindluse ja sulgemis-/avamiskvaliteedi osas.
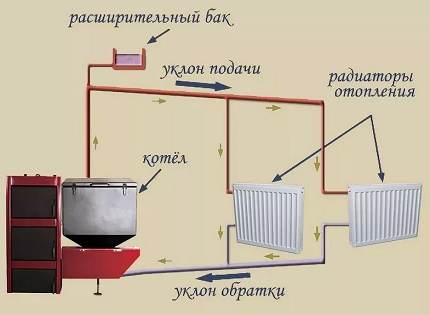
Püstikuid paigaldades tuleb erilist tähelepanu pöörata liikumatutele tugedele ja lineaarpaisumise kompenseerimise korrektse skeemi ülesehitamisele.
Püstiku nõutavat kompensatsiooniparameetrit saab tagada kahel viisil:
- Liikuvate tugedega.
- Kompensatsioonisilmusega.
Tavalise kodukinnisvara küttesüsteemi variandi puhul kasutatakse reeglina ainult esimest meetodit. Liikumatud toed paigaldatakse püstikule tee all- ja ülalpool või torude muhvühenduse kohtades. Selline kinnitus välistab püstiku vajumise.
Küttesüsteemi liinid, sealhulgas liitmikud ja sulgearmatuur, tuleb isoleerida. Erandiks on otse eluruumis paigaldatud toruosad, mis on sisuliselt kütteradiaatorite jätkud. Isolatsioonina on mugav kasutada polüuretaanvahust isoleertorusid.
Järeldused ja kasulik video teemal
Kütteradiaatori torustiku näitel on näidatud polüpropüleentoodete töötlemise ja keevitamise protsess spetsiaalsete tööriistade abil.
Polüpropüleenil põhinevate torude ilmumine ja nende kasutamine võimaldab oluliselt vähendada küttesüsteemide paigaldamise töömahukust, sealhulgas ise tehes. See kaasaegne materjal avab rohkem võimalusi eramajade omanikele, kus küttesüsteeme toidavad sisemised allikad – gaasi-, elektri- ja puuküttekatlad.
Rääkige oma kogemusest, mis saadi polüpropüleentorudest torustiku kokkupanekul. Jagage saidi külastajatega kasulikke tehnoloogilisi nüansse, mida artiklis ei käsitletud. Palun kirjutage kommentaare allpool asuvasse plokki, esitage küsimusi, avaldage artikli teemaga seotud fotosid.
 Vasktorude küttepaigaldus: tööde tehnoloogia eripära
 Küttetorude soojustus: liikide ülevaade + rakendusnäited
 Millised torud valida kütmiseks: võrdlev ülevaade
 Polüpropüleentorud kütteks: tüübid, valikukriteeriumid, märgistus
 Kuidas teha korsten eramajas ise: erinevad konstruktsioonid ja nende teostamine
 Küttekatelde torud: millised torud sobivad kõige paremini katla torustiku jaoks + paigaldusnõuanded
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Tahaksin ise kodus sarnase polüpropüleentorudest süsteemi kokku panna, et olla lõpuni kindel ühenduste kvaliteedis ja kaitsta end töövõtjate lohakuse eest. Kuid tekitab küsimuse: kui palju maksab vajaliku torude keevitusseadmete ostmine? Pean polüpropüleentoru oluliseks puuduseks selle paindamatust; erinevalt metall-plasttorust ei paindu see üldse.
Mina ka alguses kartsin, aga siis ise oma majas kõik ümber jootsin – ja miski ei lekkinud! Jootekolb on odav – 2-3 tuhat. Seal on kõik vajalik varustus – lugege juhendit ja kõik õnnestub! Edu!
Torude rasvaärastusest enne jootmist kuulen esimest korda. See tähendab nii palju lisaliigutusi, et jootekolb võib ära põleda. Minu arust keegi nii ei tee, see oli umbes 20 aastat tagasi, kui plastik oli liimitav.
Lineaarpaisumist polüpropüleenil saab aga minimeerida kompensaatorite abil. See muidugi kallendab paigaldust, kuid siis pole mingeid kõverdunud torusid.
Aga mis on kompensaatorid, kas saaks täpsemalt?