Polüpropüleentorude jootmistemperatuur: peamised sammud iseseisvaks keevituseks + väärtuste tabel

Eramajade ja korterite ehituse üheks etapiks on veevarustuse või kanalisatsiooni kommunikatsioonide paigaldamine. Polüpropüleentorude kokkupanek on palju lihtsam kui metallkonstruktsioonide paigaldamine. Nende ühendamiseks kasutatakse spetsiaalse seadmega – triikrauaga – keevitatavaid liitmikke.
Meie pakutud artiklis on kirjeldatud ühenduste teostamise tehnoloogiat ja esitatud polüpropüleentorude jootmise normtemperatuur. Räägime ettevalmistavatest meetmetest, mis on vajalikud tugevate ja tihendatud liidete tegemiseks. Meie nõuandeid järgides saate Te torustiku probleemideta kokku panna.
Artikli sisukord:
Jootmine kui PPR-torude ühendusviis
Keevitusprotsessis on oluline kõik: diameeter, PP-toodete jootmistemperatuur, keevitusaparaadi mõjuaeg. Kuid alustuseks tuleb tutvuda tehnoloogia alustega ja õppida tööriistu kasutama.
Jootmisprotsessi ei tohi alustada ilma materjali tüüpi ja mõõtmeid kindlaks tegemata. Soovitame tutvuda kasuliku teabega, mis aitab õigesti valida polüpropüleentorud ja -liitmikud, samuti teostada nende paigaldus, teades protsessi nüansse ja järjestust.
Mida on vaja teada polüpropüleentorude kohta?
Keevitamise (või jootmise – mõlemad terminid on võrdselt kasutatavad) tehnoloogia tagavad polüpropüleeni – universaalse otstarbega tehnilise polümeeri – omadused. See on kergelt sulav, kuid pärast jahtumist ja tahenemist taastab tugevuse ja hermeetilisuse omadused.
Torud erinevad läbimõõdu, seina paksuse, värvi ja omaduste poolest. Tänu läbimõõtude hajuvusele – 16–110 mm – on võimalik rakendada mis tahes tehnilist lahendust.
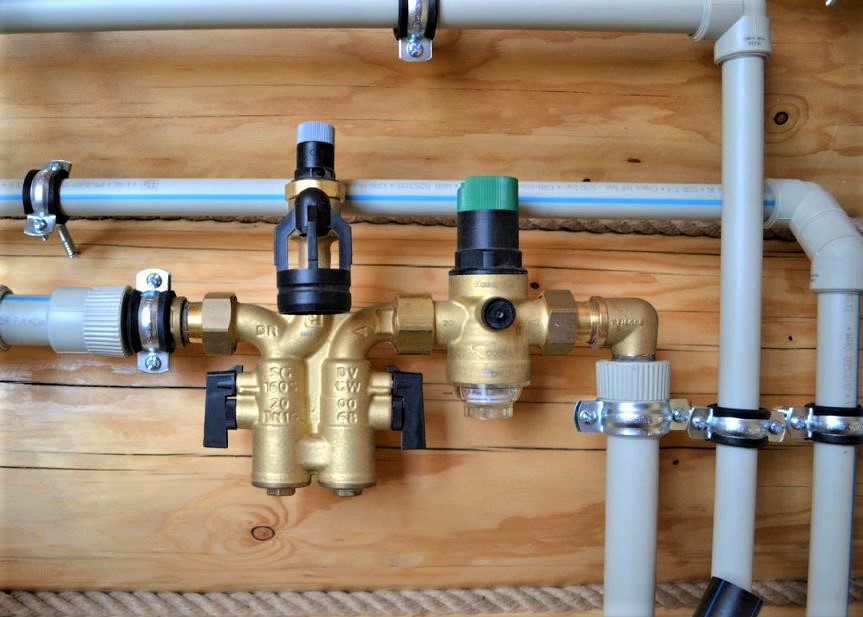
Polümeeri värvile ei pea tähelepanu pöörama, kuna tootja valib selle oma äranägemise järgi, kuid ribade värvus on oluline:
- sinised – külma veevarustuse jaoks;
- punased – sooja veevarustuseks ja kütteks.
Peamine teave, millele tuleb torude ostmisel ja jootmisel tugineda, on märgisel. Polüpropüleenist torumaterjali tähistatakse tähekombinatsioonidega PPR, PP-H, PP-B, PPRC.
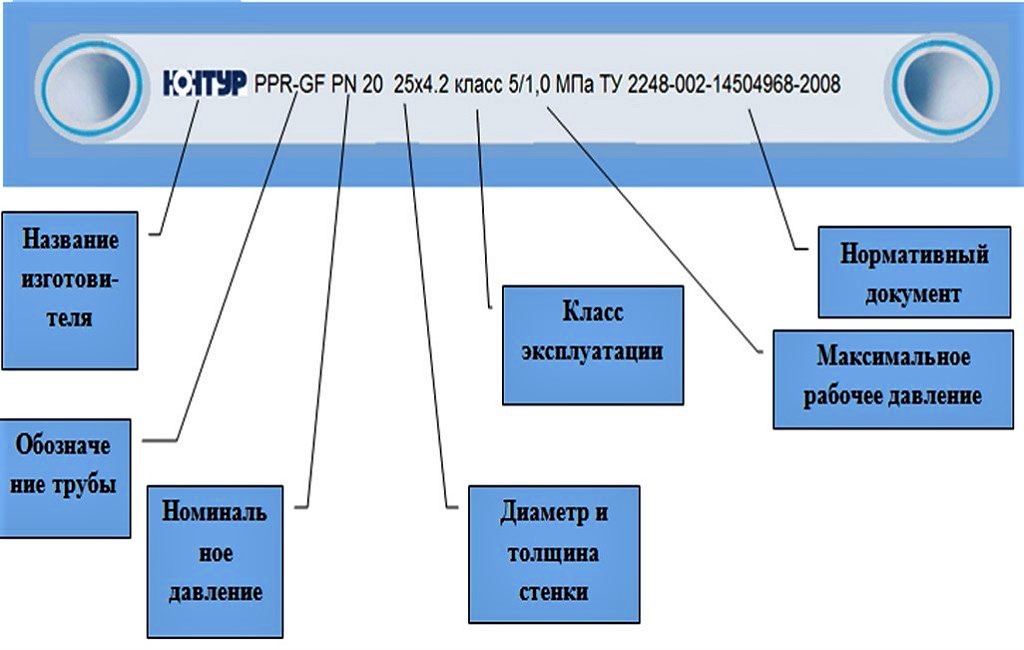
Klassifitseerimine nimivõime, mis on konkreetsetes tingimustes paigaldamiseks maksimaalselt lubatud, aitab valida tooteid kodu- või tööstussüsteemide jaoks.
Sellest lähtuvalt eristatakse 4 tüüpi PPR-torusid:
- PN-10 (nimiväärtusega 1,0 MPa) – ette nähtud külma vee transportimiseks. Mõnikord kasutatakse neid põrandaküte paigaldamiseks, tingimusel et soojuskandja ei kuumene üle +45 °C.
- PN-16 (nimiväärtusega 1,6 MPa) – kasutatakse sooja/külma veevarustussüsteemide kokkupanekuks. Maksimaalne lubatud temperatuur on +60 °C.
- PN-20 (nimiväärtusega 2,0 MPa) – taluvad temperatuuri kuni +80-90 °C torustikes, mis on kaitstud veelöökide eest.
- PN-25 (nimiväärtusega 2,5 MPa) – sobivad mitte ainult iseseisvaks, vaid ka tsentraliseeritud veevarustuseks. Soovitatav maksimaalne temperatuur on +95 °C, kuid taluvad ka kõrgemat.
Parem on maksta veidi rohkem ja soetada usaldusväärsed torud pisut ületava väärtusega, kui kokku hoida ja võtta materjal, mida piiravad temperatuuriparameetrid.
Torude valmistamisel kehtib põhimõte: mida kõrgem on soojuskandja temperatuur ja rõhk süsteemis, seda paksemad on seinad.
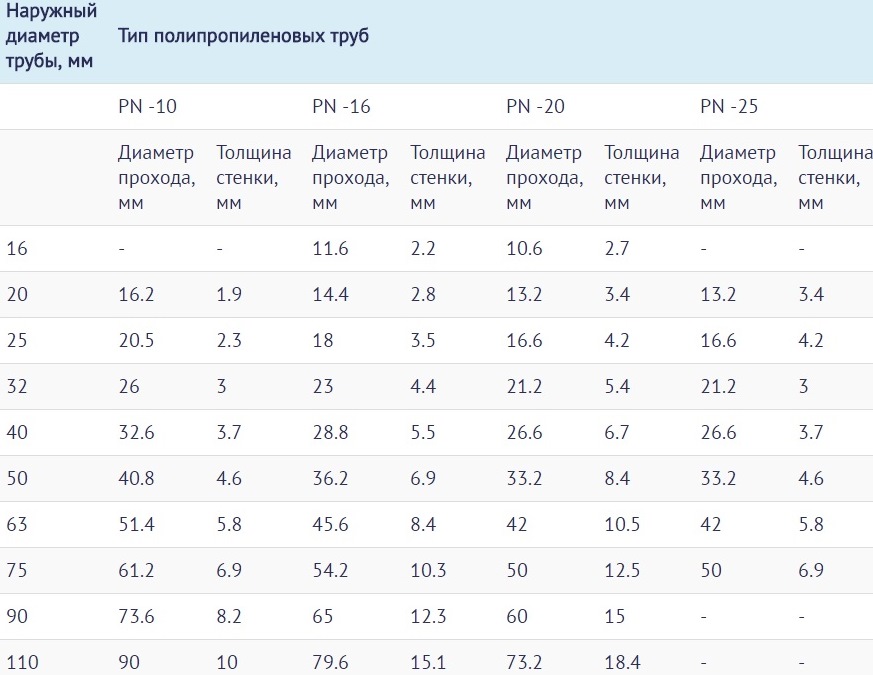
Need on minimaalsed teadmised, mida on vaja PPR-torude õigeks kasutamiseks. Liigume lühikese protsessi kirjelduse juurde.
Jootmisprotsessi tehnoloogiline kirjeldus
Polüpropüleeni jootmist on kahte tüüpi – põkk- ja muhvkeevitus. Esimest praktiliselt ei kasutata kodukommunikatsioonide paigaldamiseks, kuna see erineb keeruka tehnoloogia poolest ja seda kasutatakse eranditult suure läbimõõduga magistraaltorude ühendamiseks.
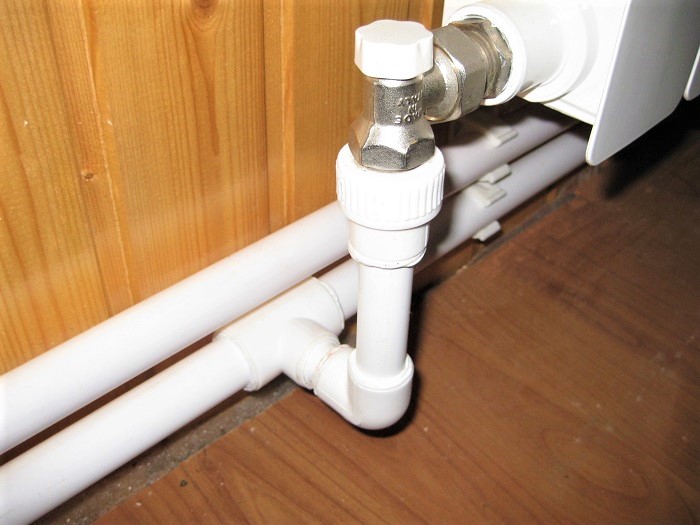
Keevituse põhimõte seisneb selles, et kaks toru segmenti, mis on ligikaudu võrdse läbimõõdu ja seina paksusega, kuumutatakse spetsiaalse tööriistaga ja ühendatakse pistikühenduse meetodil.
Peamine omadus: muhv külmas olekus peab olema läbimõõdult veidi väiksem.
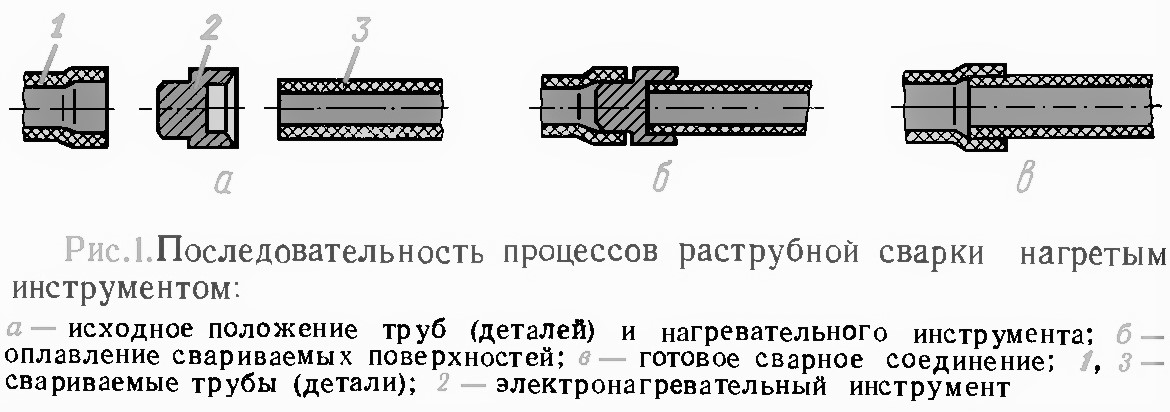
Kuumutamisel tekib polümeeri sulamistsoon. Oluline on, et see hõlmaks ainult töötavaid, üksteisega külgnevaid pindu.
Siin on oluline detailid kiiresti instrumendilt eemaldada ja omavahel ühendada, mille tulemusena toimub kahe lõigu kokkuliitmine üheks koos järgneva polümerisatsiooniga. Ühenduse töökindlus sõltub kuumutusprotsessile kulutatud ajast ja õigesti valitud temperatuurist.
Standardsed temperatuuriparameetrid
Nii ülekuumenemine kui ka alakuumenemine mõjutavad keevitustulemust halvasti. Esimesel juhul tekib elementide deformatsioon, rulliku ülevool, siseläbimõõdu vähenemine. Edaspidi on ebatasasete liitekohtade piirkondades võimalik katlakivi ja ummistuste teke.
Teisel juhul on ühendus nõrk ja ebapiisava hermeetilisuse tõttu jääb lekkimise oht.
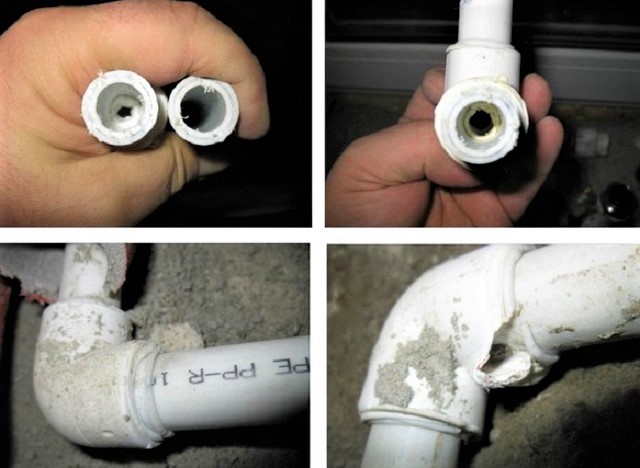
Just torujuhtme rebenemise ohu tõttu tuleb järgida keevitustehnikat ja kindlasti arvestada selliseid parameetreid nagu:
- keevitatavate toodete läbimõõt;
- kuumutus- ja jahutusaeg;
- seadme temperatuur;
- ümbritseva keskkonna temperatuur.
Arvatakse, et PP-torude keevitamise protsessi ei ole otstarbekas läbi viia temperatuuril alla -10 °C, ülemine piir on +90 °C. Kõige soodsam on väliskeskkonna temperatuur 0 °C kuni +25 °C. Meeldejätmise hõlbustamiseks on vajalikud temperatuuri ja aja väärtused koondatud ühte tabelisse.
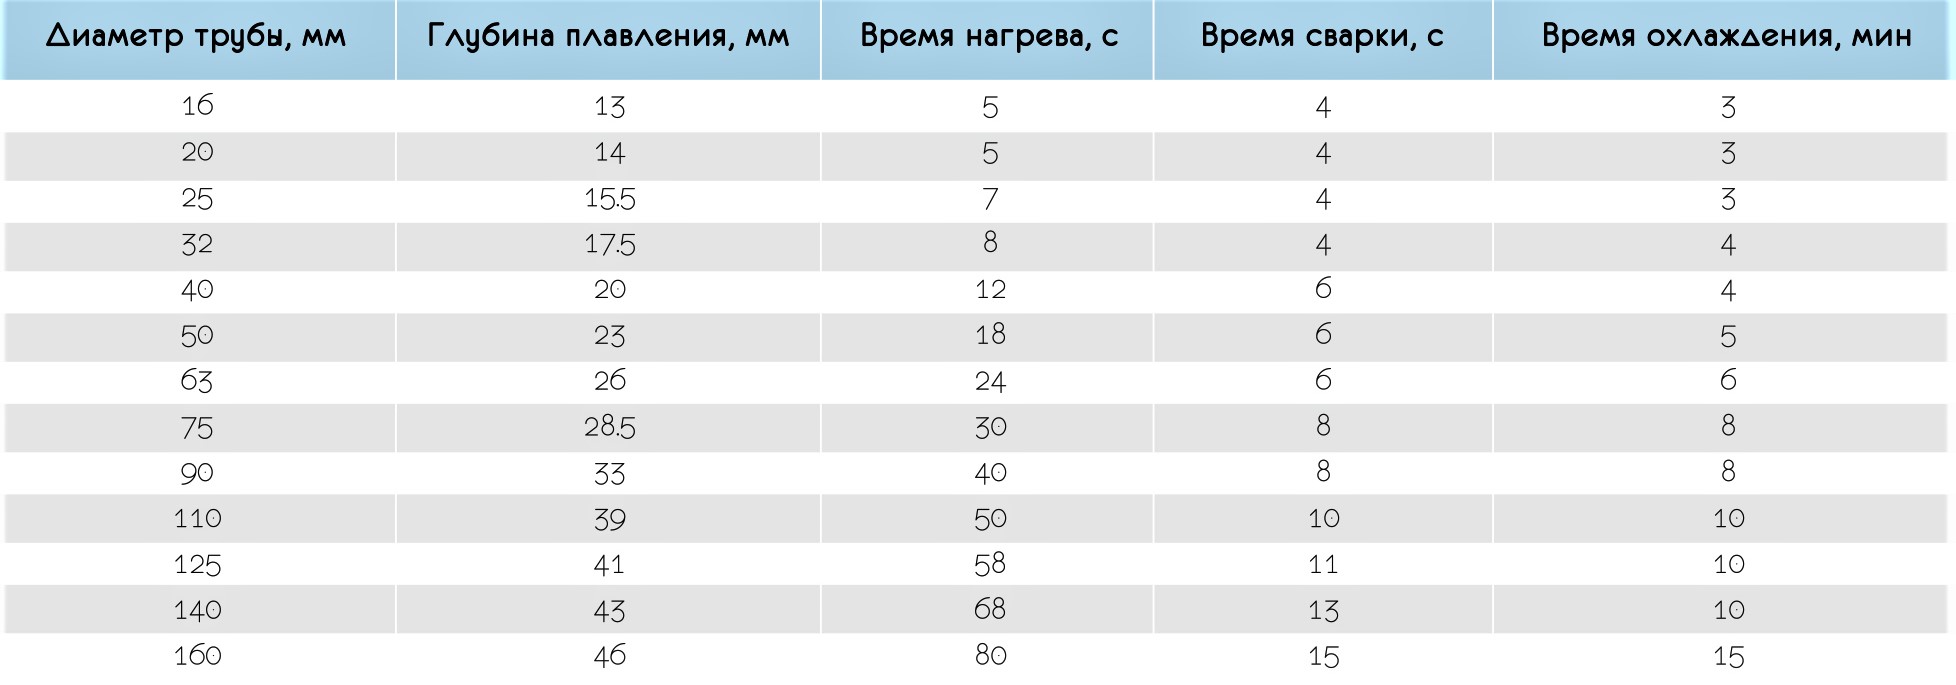
Kui õhutemperatuur ruumis või õues on alla +5 °C, suurendatakse kuumutusaega umbes 50%, see tähendab kahekordseks. Kuumutustemperatuuri väärtus on kõikjal sama – +260 °C. Lubatud on vahemik +255-280 °C.
Huvitav on see, et parameetri valik ei sõltu toru läbimõõdust – nii 16-millimeetriste kui ka 50-millimeetriste puhul kasutatakse samu väärtusi. Muutuvad ainult ajalõigud. Sel põhjusel ei märgita tehnoloogilistes tabelites tavaliselt polüpropüleenfittinguite ja -torude keevitustemperatuuri.
Üksikasjalik paigaldusjuhend
Jootmisprotsess toimub kiiresti. Seda saab kontrollida, analüüsides tabelis esitatud andmeid. Näiteks, et ühendada kaks 20 mm läbimõõduga elementi, kulub toatemperatuuril 5 sekundit soojendamiseks, veel 4 sekundit ühendamiseks, seejärel 180 sekundit jahtumiseks. Kokku – 3 minutit ja 9 sekundit.
Seoses sellega on oluline harjutada kõiki liigutusi, et juba kuumutatud elementide ühendamise protsessis ei tekiks viivitust. Vaatleme iga etapi polüpropüleentorude paigaldamise nüansse eraldi.
Etapp #1 – spetsiaalsete tööriistade ettevalmistus
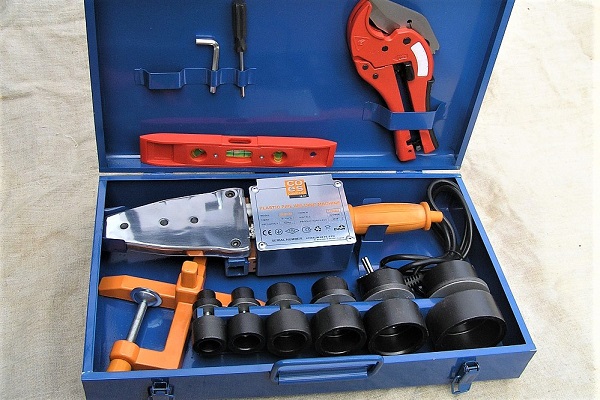
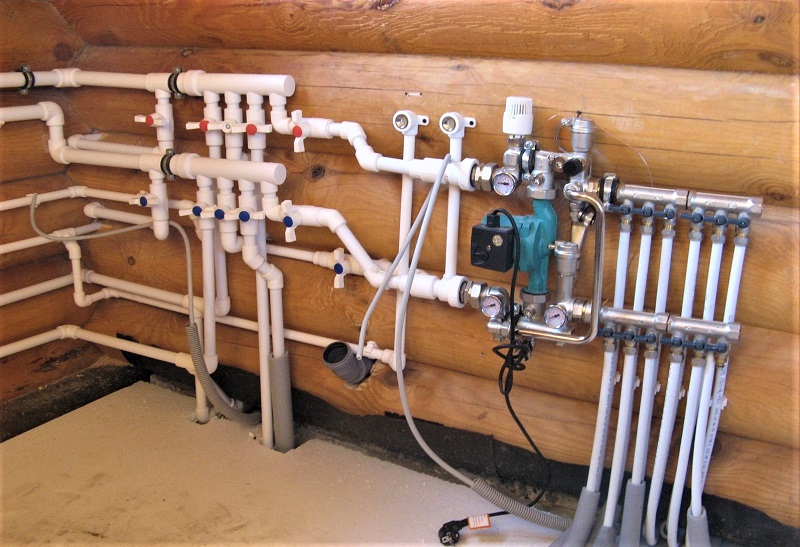
Kodus jootmiseks on vaja seadmeid, mis on mõeldud ainult polüpropüleendetailide – torude, nurkade, muhvide, teede, korkide – keevitamiseks.
On mõttekas osta uus tööriist, kui plaanitakse veevarustussüsteemi kokku panna nullist koos edasise hooldusega. Ühekordsete tööde jaoks saab seadmeid rentida PP-torude keevitamise triikraud või laenata sõpradelt. Lisaks spetsiaalsetele tööriistadele on vaja loodi, markerit, joonlauda või mõõdulinti.
Etapp #2 – torude märkimine ja lõikamine
Torude lõikamine toimub eelnevalt, enne esimese jootmise algust. Soovitame valmistada ette kõik elemendid ja paigutada need vastavalt koostatud skeemile. See on osa kütte- või veevärgisüsteemi paigalduse projektist.
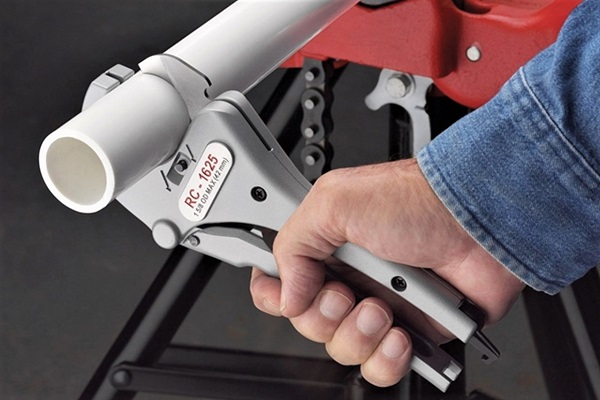
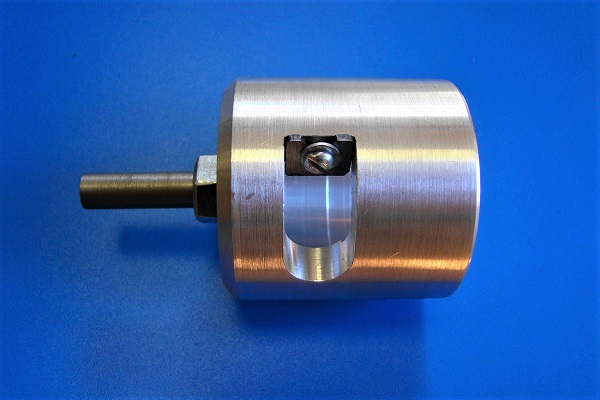
Mõõdame vajaliku pikkusega torujupid, lõikame need ettevaatlikult torulõikuriga. Seejärel valime sobiva läbimõõduga liitmikud – enamasti on need ühendusmuhvid, teed ja nurgad. Kui elemendid on tugevdatud, eemaldame alumiiniumkihi.
Selle tulemusel peavad keevitatavate detailide servad olema ideaalselt sirged, torujuhtme teljega risti lõigatud, puhastatud ja rasvatustatud.
Etapp #3 – elementide ühendamine ja kuumutamine
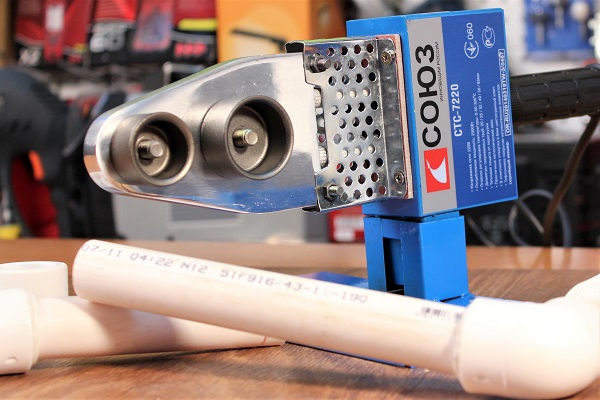
Paigaldame seadme, valime vajaliku läbimõõduga muhvid ja dornid. Ühendame selle vooluvõrku ja soojendame, kuna teame juba, millisel optimaalsel temperatuuril tuleks polüpropüleentorusid jootma – +260 °C. See ongi märgitud jootekolbide kasutusjuhendites.
Pange tähele, et mõned tootjad toodavad seadmeid skaalaga kuni +320 °C. See ei tähenda, et tuleks kuumutada maksimumini. Lugege juhend hoolikalt läbi – seal on märgitud tingimused, mille korral on kõrged kuumutamisväärtused lubatud.
Osade otstesse, mida tuleb ühendada, teeme märgid, mis tähistavad kuumutamise sügavust. Kontrollime veelkord, et tööpinnad oleksid kuivad ja rasvavabad, sest niiskus või libe pind võib põhjustada ühenduse tiheduse kaotuse.
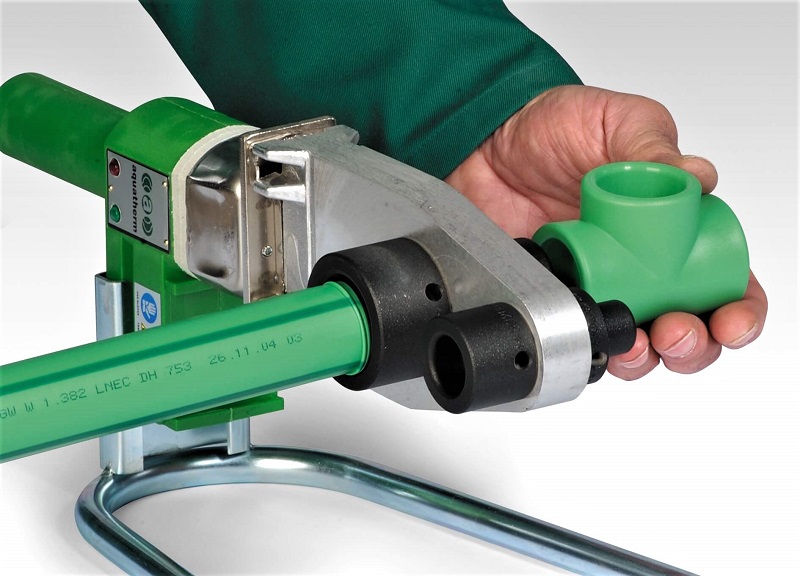
Alates osade paigaldamise hetkest hakkame sekundeid lugema – vastavalt tabelis toodud väärtustele. Pärast ettenähtud aja möödumist võtame osad ära, paneme toru kiiresti liitmikku – kuni sama märgini. Püüame osad asetada koaksiaalselt, asendi korrigeerimiseks antakse vaid paar sekundit. Kallutusi ja elementide pööramist ei tohi lubada!
Hoiame sõlme õiges asendis, kuni polümerisatsioon toimub. Tavaliselt on see 3 minutit või rohkem – jahtumisaega kontrollime tabelist. Jahtunud ja korralikult keevitatud osad moodustavad lahutamatu ühenduse, tiheda ja tugeva.
Keevitame vaheldumisi põhisõlmed, et seejärel need omavahel kokku panna ja keevitada juba küttekontuuri, kanalisatsiooni või veetorustiku paigalduskohas.
Järeldused ja kasulik video teemal
Video #1. PPR torude jootmise tehnoloogia:
Video #2. Sageli esinevate vigade analüüs:
Internetiruumis on tohutult palju meistriklasse polüpropüleentorude jootmisest. Mõned neist on filminud ebakvalifitseeritud harrastajad, seega võivad nõuanded keevitustehnika ja temperatuuri valiku kohta olla valed.
Keevitusaparaadi võimalusi tunneb tootja kõige paremini, seetõttu uuringe enne jootmise alustamist kindlasti juhendit – see kaitseb teid tehniliste defektide ja ebaprofessionaalsete nõuannete eest.
Rääkige oma enda kogemustest polüpropüleentorustiku kokkupanekul ja jootmisega ühenduste tegemisel. Jagage tehnoloogilisi nüansse, mis võivad saidi külastajatele kasulikud olla. Palun jätke kommentaare allpool asuvasse plokki, esitage küsimusi, avaldage artikli teemaga seotud fotosid.
 Gaasipõleti vasktorude jootmiseks: peamised põletitüübid + nõuanded potentsiaalsetele ostjatele
 Keemitusseade polüetüleentorudele: milline on parem osta ja kuidas õigesti kasutada
 Kuidas teostatakse polüetüleentorude põkkkeevitust: tööde teostamise juhend
 Elektrikeevitus algajatele: keevitustööde nüansid ja peamiste vigade analüüs
 Kuidas keevitada vertikaalseid ja horisontaalseid õmblusi elektrikeevitusega: samm-sammult juhised
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded