Kuidas teostatakse polüetüleentorude põkkkeevitust: tööde teostamise juhend

Polüetüleentorusid läbimõõduga 2–120 cm kasutatakse sageli veejuhtmete, gaasitorustike ja vihmaveekanalisatsioonide paigaldamiseks. Need on vastupidavad, korrosioonikindlad, väikese kaaluga ja kergesti monteeritavad. Detailide ühendamiseks kasutatakse keevitust. See võib olla erinevat tüüpi. Kõige populaarsem on polüetüleentorude põkkkeevitus. See tagab hermeetilise ja esteetilise välimusega õmbluse.
Tavaliselt palgatakse magistraali paigaldamiseks spetsialiste. Kuid nõustute, professionaali teenused ei ole odavad? Lisaks ei ole kõik meistrid kohusetundlikud ega lähene tellimuse täitmisele vastutustundlikult. Kui teil on teatud teadmised ja oskused, saate tööd ise teha. See võimaldab raha säästa ja tagab kvaliteetse tulemuse.
Me räägime polüetüleentorude põkkkeevituse tehnoloogiast, esitame üksikasjaliku tegevusalgoritmi, anname viited normdokumentidele ja nõuanded, mida tuleks sellise töö tegemisel järgida.
Artikli sisukord:
Kuidas teostada põkkkeevitust?
Põkkkeevitus on tänapäeval populaarne. Seda meetodit kasutatakse mitte ainult tööstuses, vaid ka igapäevaelus. Seda rakendatakse homogeensete toorikute ühendamiseks. Põkkkeevitusel on mitmeid eeliseid võrreldes teiste tehnoloogiatega.
Selle teostamiseks pole vaja liitmikke ega muid elemente. See võimaldab päris hästi raha säästa lisamaterjalide ostmisel. Kasutatav tehnoloogia tagab paindlikkuse ja tugevuse näitajate säilimise. Selle abil saab ühendada erineva pikkusega tootelõike. Samas ei ole keevituskoha tugevus madalam kui teistel tervetel lõikudel.
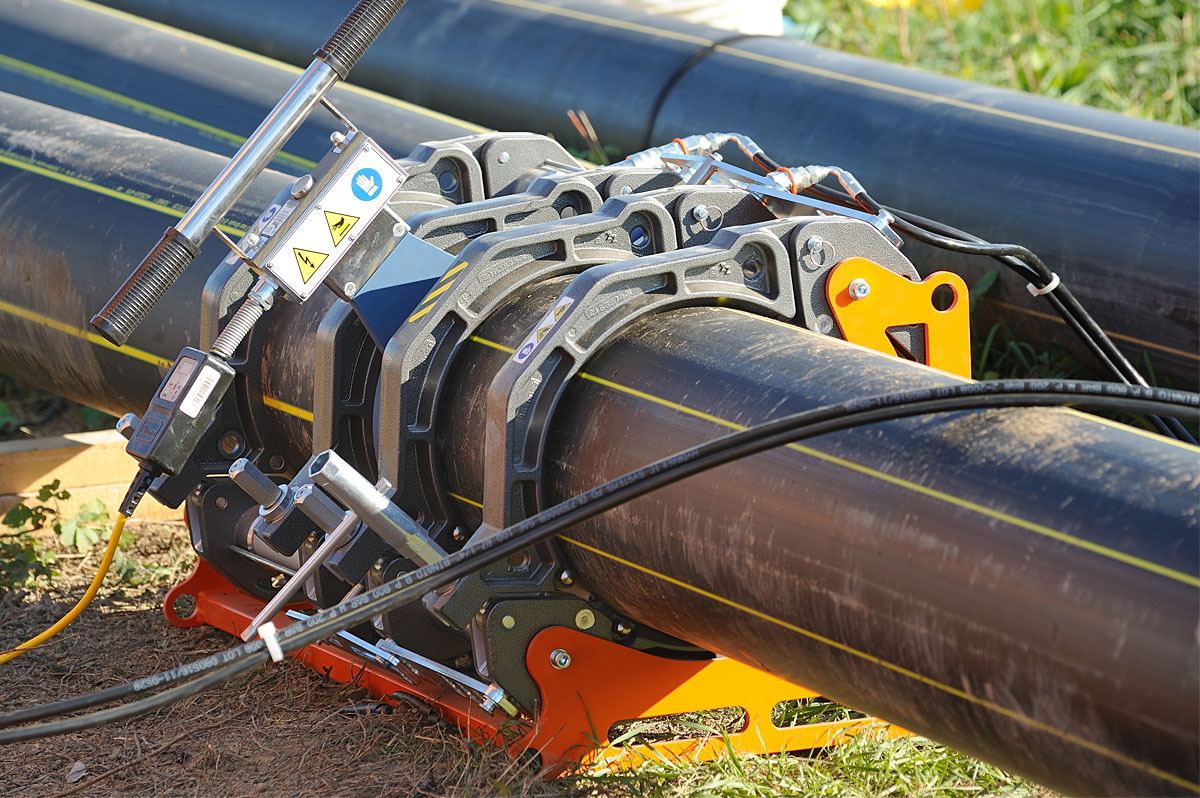
Põkkkeevitust saab teostada sulatus- ja takistusmeetodil. Mõlemal variandil on oma eripärad, plussid ja miinused.
Sulatuskeevitus
Keevituse olemus selle meetodiga seisneb selles, et toru liitekohad sulatatakse kuumutatud tööriista mõjul kuni viskoosse voolavuseni. Seejärel ühendatakse otsad rõhu all ja hoitakse kuni täieliku jahtumiseni. Tulemuseks saadakse hermeetiline õmblus.
Kvaliteetse ühenduse saamiseks tuleb pärast kuumutamist toote osi tihedalt kokku suruda. Kaasaegsete seadmete kasutamine võimaldab sellist tööd osaliselt automatiseerida ja lihtsustada. Nende abiga viiakse torude sulatuskeevitusega ühendamine läbi kõige lühema aja jooksul.
Takistuskeevitus
Takistus-põkkkeevituse olemus seisneb selles, et torude servad surutakse vastu elektroode, mis on varustatud spetsiaalsete käsnadega. See tagab kvaliteetse elektrilise kontakti. Materjali libisemine elektroodide vahel on välistatud.
Seejärel surutakse kaks toru tihedalt üksteise vastu ja fikseeritakse. Seejärel antakse keevitusvool. Materjali kokkupuutealad sulavad ja ühinevad rõhu all üheks tooteks. Saadud konstruktsioonil on madal oksüdatsioonikindlus kasutamise ajal. See piirab oluliselt selle kasutusala.
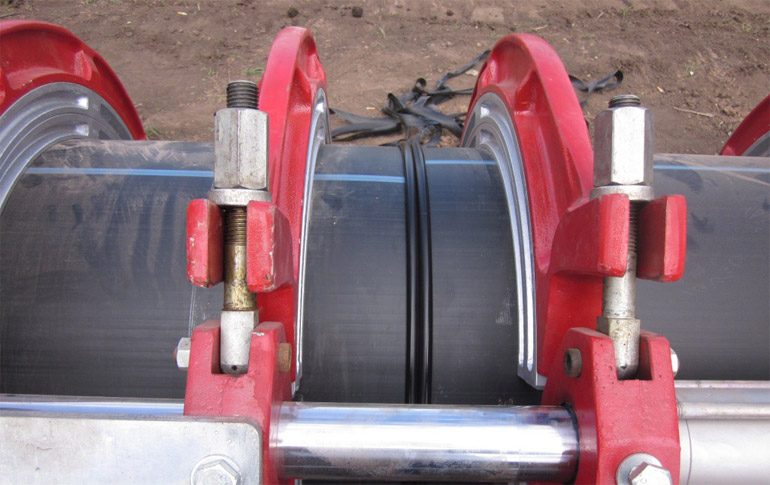
Takistuskeevitus sobib ainult väikese ristlõikega torudele. Seetõttu kasutatakse seda suurtööstuses suurte magistraalide paigaldamisel harva.
Mida valida polüetüleentorude jaoks?
Sageli kasutatakse torustike paigaldamisel polüetüleenmaterjali. Seda selgitab selle madal hind ja suurepärased kasutusomadused.
Tuleb meeles pidada, et polüetüleen on dielektrik. Seetõttu ei juhi see erinevalt metallist elektrivoolu. Sellest valmistatud toodete ühendamiseks soovitatakse kasutada sulatusmeetodit. Takistus-põkkkeevitusega polüetüleenil õmblust teha ei saa. Kasutada tuleb seadmeid, mis kuumutavad kahe detaili lõikepindu.
Polüetüleentorude sulatuskeevitusel on mitmeid iseärasusi. Esiteks, detailid viiakse üksteisele lähedale väikese kiirusega. Teiseks, pinge püsib kogu protsessi vältel muutumatuna. Kolmandaks, kõik mikroebatasasused kaovad tänu ühendatavate elementide ühtlasele etteandele. Neljandaks, maksimaalse kontaktpinna tagamiseks sulatatakse tooriku pind.
Kas keevitust saab ise teha?
Polüetüleenmagistraali paigaldamine põkkkeevituse teel omab oma eripärasid ja erinevusi teistest kahe toote ühendamise meetoditest.
Selle läbiviimiseks on vaja teatavaid teadmisi ja kogemusi. Vastasel juhul kujuneb konstruktsioon madala kvaliteediga ja ebapüsivaks.
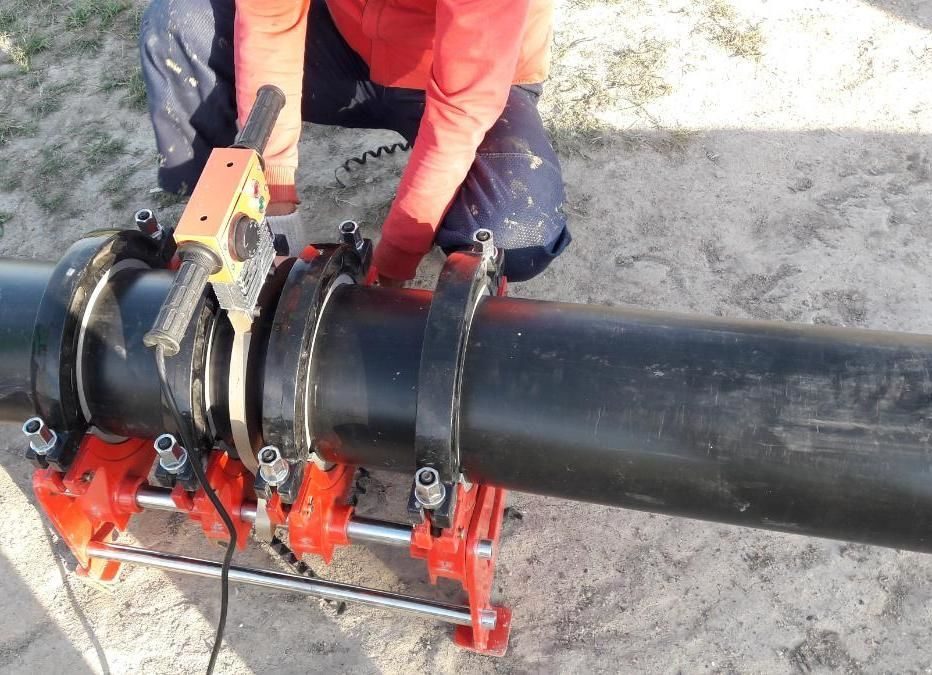
Põkkkeevitusmeetod ei ole lihtne ellu viia. Igaüks ei suuda torude ühendamist kvaliteetselt esimesel korral teostada. Kui puuduvad teadmised ja oskused keevituse vallas, siis on magistraali paigaldamiseks parem pöörduda professionaalse meistri poole. Kuid tema töö eest tuleb maksta märkimisväärne summa.
Kui inimene on varem keevitanud muude meetoditega, näiteks elektriliitmikega, siis ta tõenäoliselt suudab omandada ka põkkkeevitusmeetodi. Seetõttu on mõistlik proovida teostada polüetüleentorude ühendamist iseseisvalt. Kuid tuleb arvestada, et põkkkeevituse tehnoloogia on keerulisem kui polüetüleentorude ühendamisel elektriliitmikega.
Töö kvaliteetseks teostamiseks oma kätega on vaja omada spetsiaalset seadet. Seda saab rentida. See on palju odavam kui osta uus või kasutatud seade. Oluline on teada põkkkeevituse samm-sammulist juhendit ja seda rangelt järgida.
Põkkkeevituse juhend
Põkkkeevitus sulamismeetodil kasutatakse polüetüleentoodete ühendamiseks, eelkõige torude. Selle abil paigaldatakse ka liitmikke ja muid detaile.
Raskesti ligipääsetavate ja keerukate lõikude jaoks sellist meetodit ei kasutata. Sellistel juhtudel sobib paremini elektriliitmikega keevitamine.
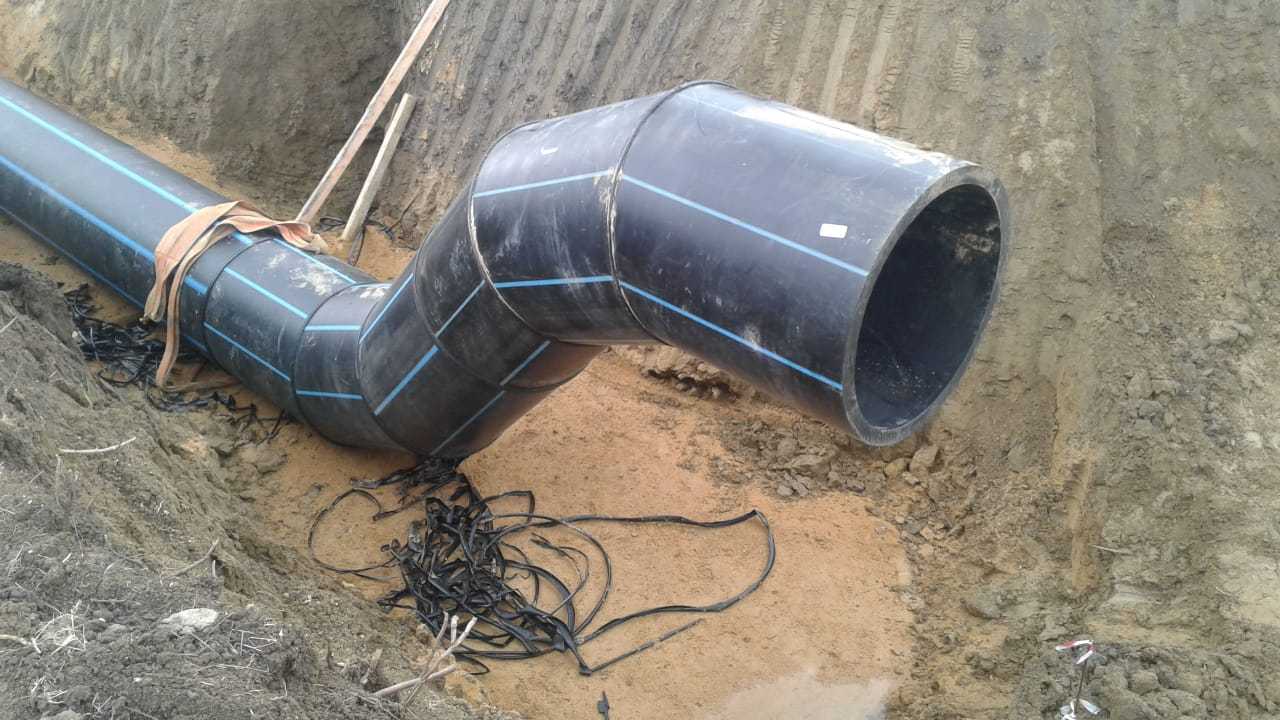
Et põkkkeevitus õnnestuks ja õmblus oleks korralik ja tugev, on vaja järgida kindlat tegevuste algoritmi.
Samm-sammuline juhend on toodud allpool:
- Valmistada ette keevitusseade.
- Korraldada vajalikud tingimused.
- Valmistada ette torud.
- Teostada keevitustööd.
- Oodata materjali jahtumist ja tulemuse fikseerimist.
Igal neist etappidest on omad eripärad ja läbiviimise reeglid. Neist räägime allpool üksikasjalikumalt.
Keevitusseadmete ettevalmistamine
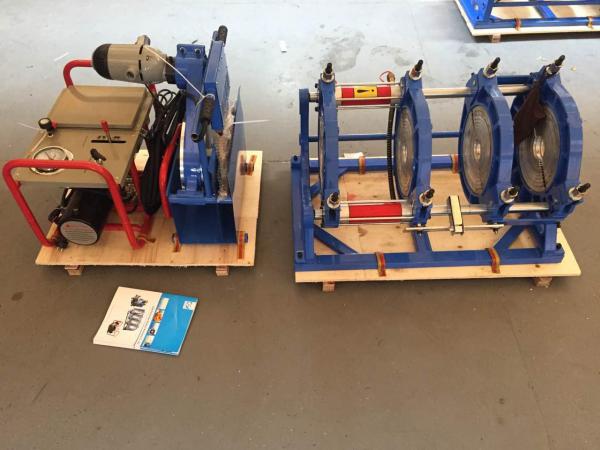
Kahe polüetüleentoru otsa põkkkeevitamiseks on vaja spetsiaalset seadet. See tsentreerib, otsfreesib, sulatab ja ühendab toodete otsad vajaliku rõhu all.
Kaasaegne turg pakub laias valikus selliseid seadmeid. Leidub mehaanilise, hüdraulilise ajamiga seadmeid ja neid, mis on varustatud tarkvaralise juhtimisega. Viimased on kasutamiseks mugavamad.
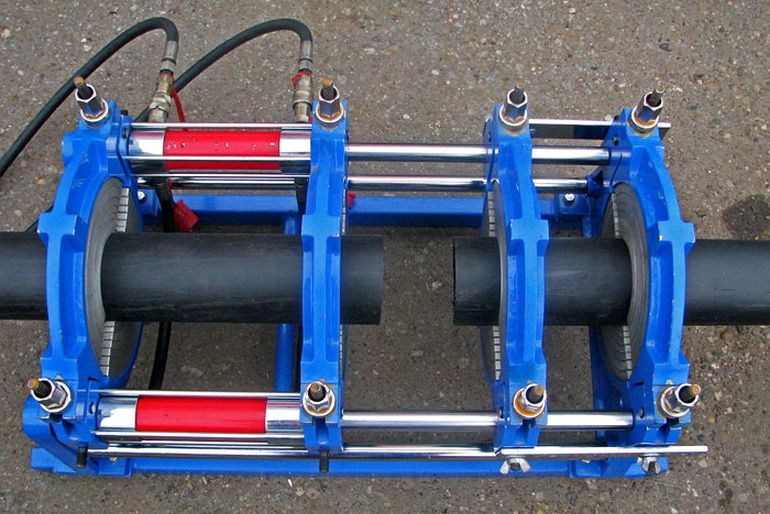
Põkkkeevitusseadmetel on standardne konstruktsioon. Need hõlmavad tingimata järgmisi komponente: tsentraator, otsfrees, kütteelement, reduktsioonisiseridused, ajam.
Tsentraator on ette nähtud toorikute fikseerimiseks õiges asendis ja polüetüleentorude ühendatavate otste kinnitamiseks. See on varustatud kahe liikuva ja kahe fikseeritud klambriga.
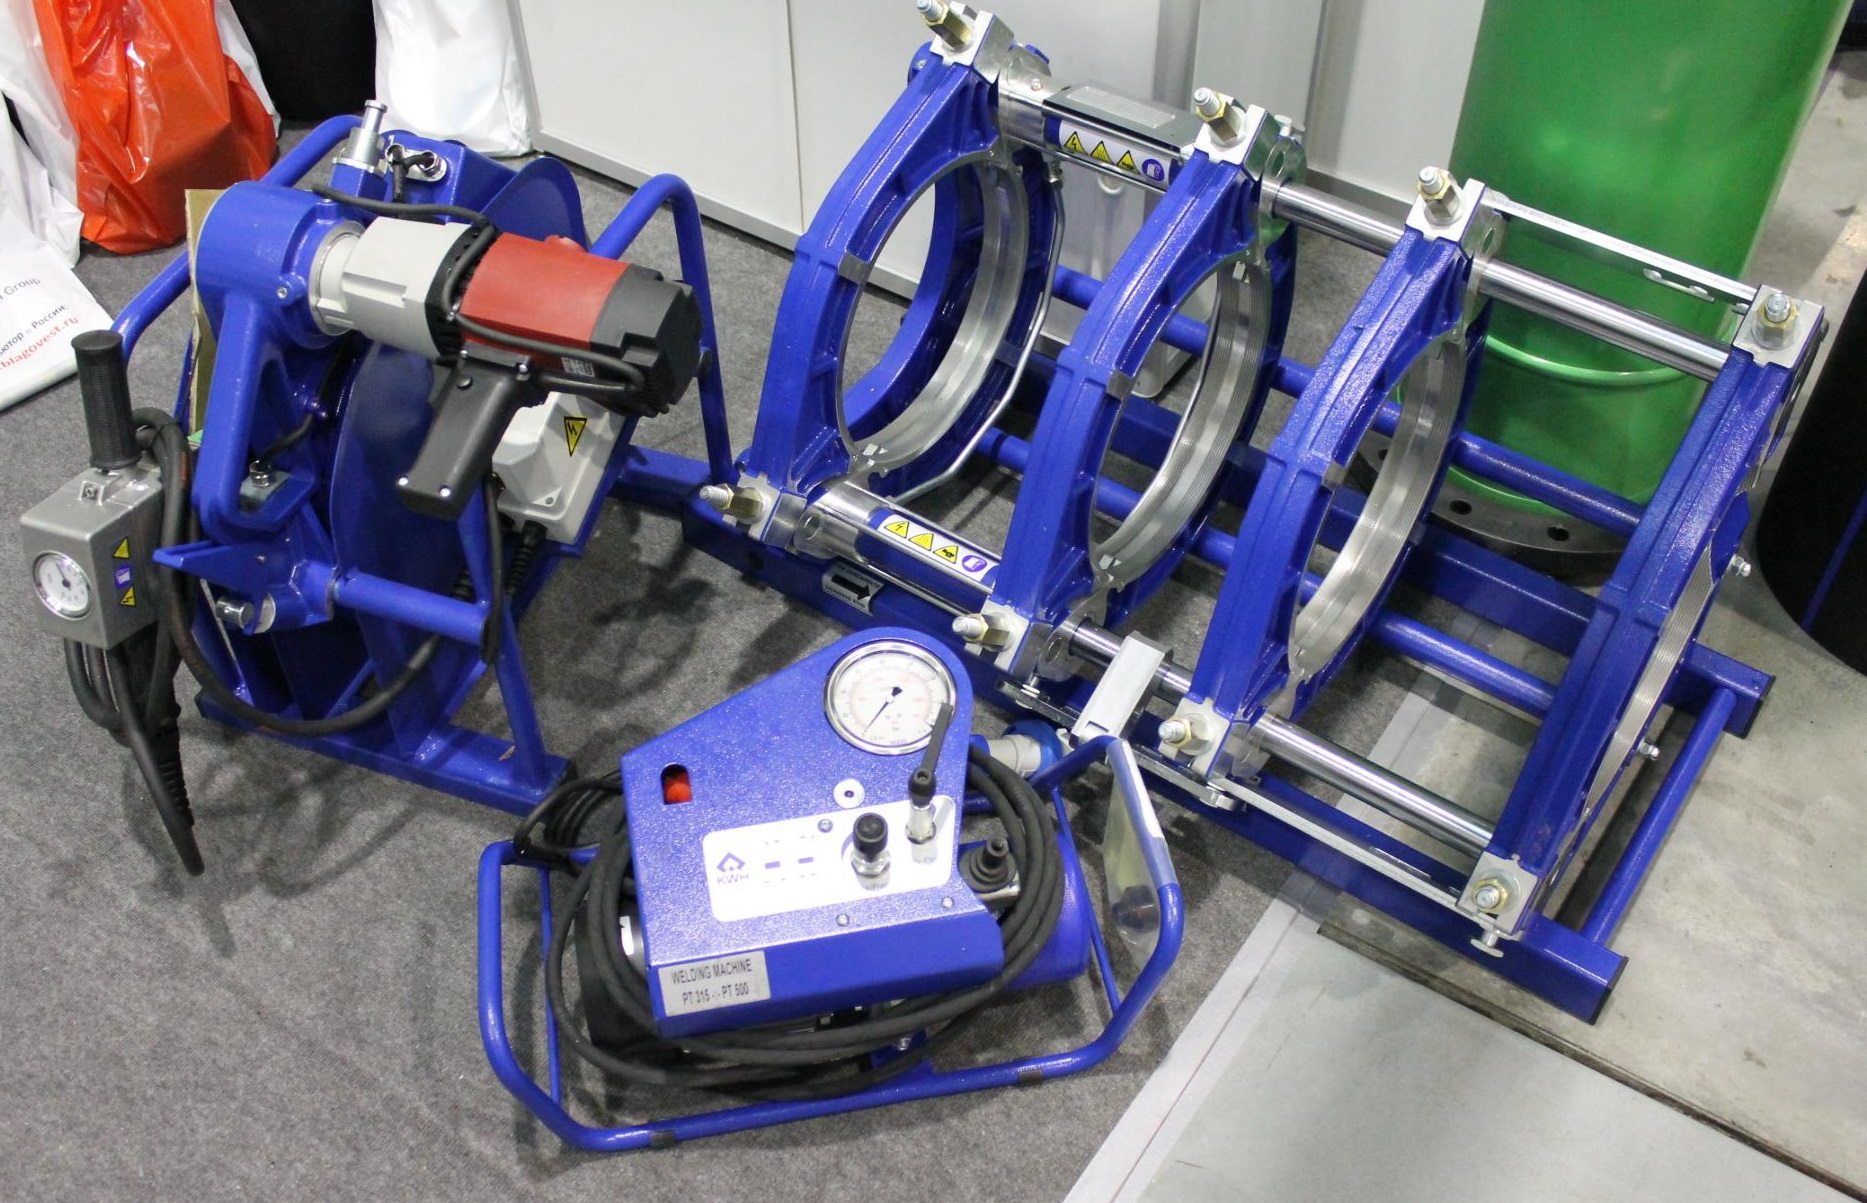
Otsafrees võimaldab lõiget töödelda nii, et kahe detaili otsad puutuksid täielikult kokku. Reeglite kohaselt on lubatud vahe kuni 0,05 cm keskmise ja väikese läbimõõduga torude puhul.
Suuremõõduliste toodete puhul suureneb see väärtus 0,07 cm-ni. Kui pärast esimest töötlust on põkkamisel vahe suurem kui kehtestatud norm, siis kasutatakse uuesti otsafreesi.
Kütteelement on teflonkattega plaadi kujul. See kordab toru kuju. Ajam lähendab ja ühendab kahe toote kuumutatud ja sulanud vuugid. Reduktorsisendid takistavad toote deformeerumist.
Automatiseeritud seadmetes on nuppudega varustatud juhtplokk. Sellised seadmed tagavad keevitusprotsessi lihtsust ja täpsust. See võimaldab välistada vea tegemise tõenäosust.
Piisab vaid kahe ühendatava toru õigest paigutamisest ja vastava nupu vajutamisest. Kaasaegsed seadmed on kõrge tootlikkusega, kuid maksavad palju.
Vajalike tingimuste loomine
Põkkkeevituse tehnoloogia sulatusmeetodil on kasutamisel lihtne. Kuid seda saab kasutada kaugeltki mitte kõigil juhtudel. Oluline on mitme tingimuse täitmine.
Põkkkeevitus on võimalik ainult torude puhul, mis on valmistatud ühest polüetüleeni liigist ja millel on identne läbimõõt. Toote seina paksus ei tohi olla väiksem kui 0,5 cm. Tööd on lubatud teostada ainult kindlas temperatuurivahemikus: -15 kuni +45 kraadi.
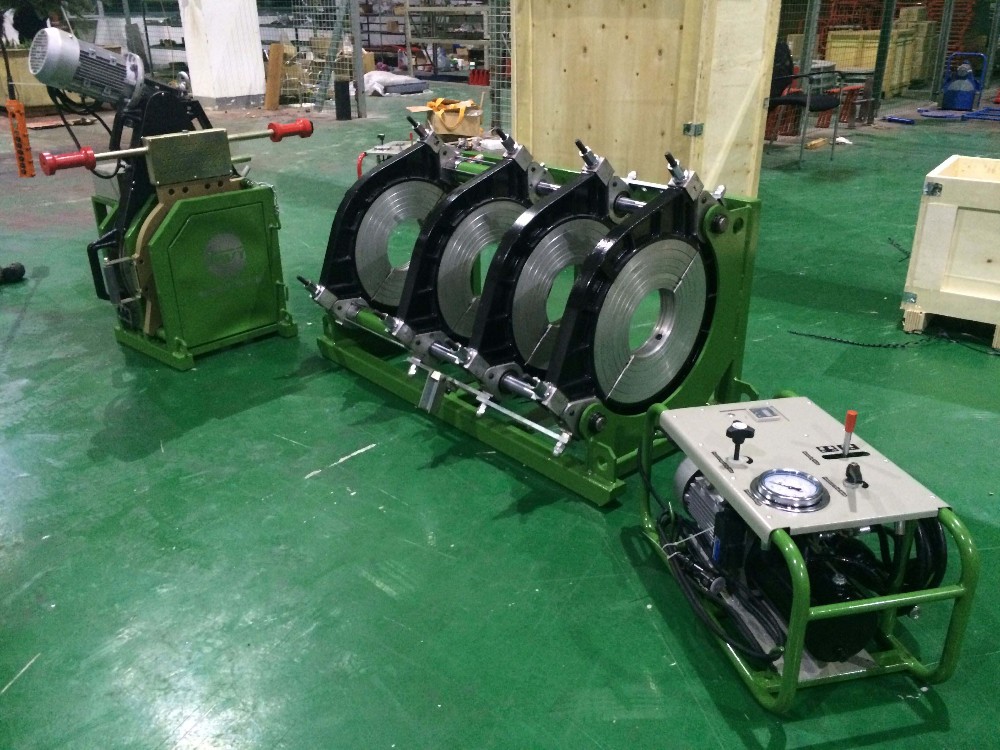
Põkkkeevitusmeetodit rakendatakse ainult siis, kui on võimalik ühendatavate torude otsad kindlalt fikseerida ja üksteise vastu suruda. Spetsiaalse aparaadi olemasolul sellega probleeme ei teki.
Polüetüleentorude ettevalmistamine
Kvaliteetse, hermeetilise ja esteetilise õmbluse saamiseks polüetüleentorude ühendamisel põkkkeevitusmeetodil tuleb esmalt tooted ette valmistada. Tuleb kontrollida polüetüleentorustike ovaalsust. Soovitatakse võrrelda seina paksust. See peab olema ühesugune.
Samuti tuleks tooted mehaaniliselt ette valmistada. Selleks kasutatakse kärpimist, freesimist. See võimaldab torusid vajalikus asendis ühendada.
Soovitatav on kasutada elektrilist otsafreesi. See lõikab toru vajaliku nurga all. Oluline on, et toorikute servad oleksid ühtlased ja puutuksid täielikult kokku.
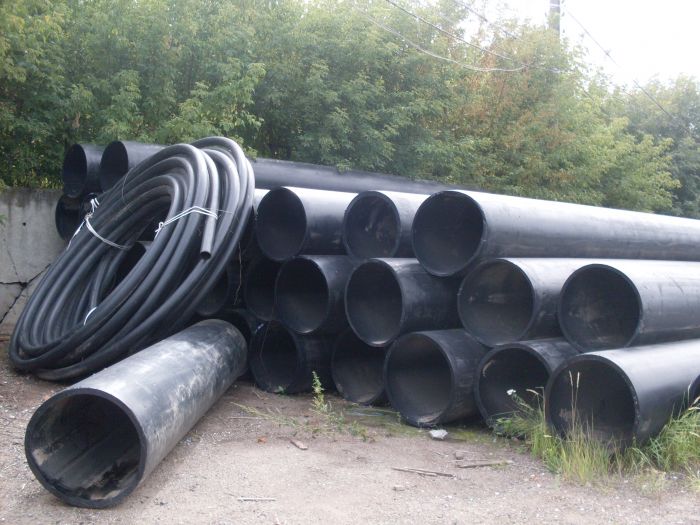
Detailide pinnalt tuleb eemaldada saasteained – tolm, mustus jms., niiskus. Selleks võib vaja minna kahte pehmet, kuiva lappi, spetsiaalset puhastusvahendit.
Põkkkeevituse teostamine
Põkkkeevitust sulatamise ja seejärel ühendamise teel on parem teostada iseseisvalt automaatrežiimis. See tagab soovitud tulemuse saavutamise.
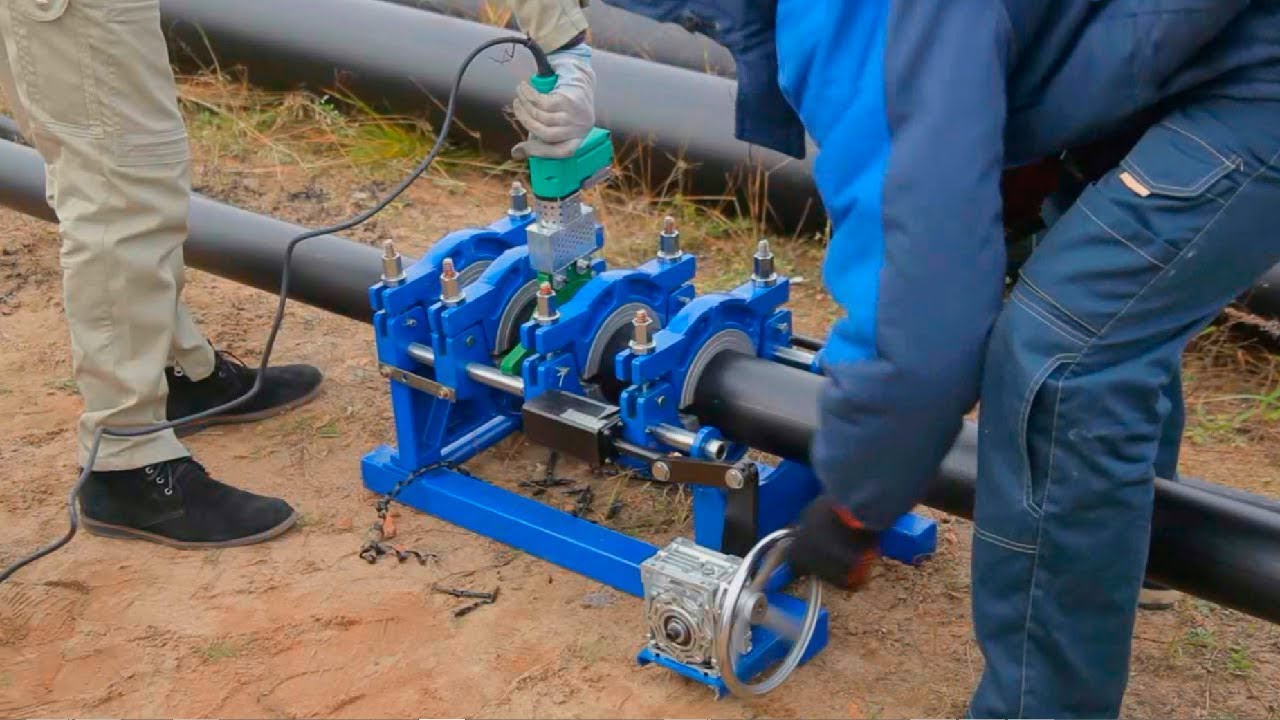
Sõltumata sellest, kas põkkkeevituseks kasutatakse automaatset või mehaanilist seadet, on tegevusalgoritm sama.
Protsess viiakse läbi järgmises järjestuses:
- asetada kaks toru, mis tuleb keevitamisega ühendada, tsentraatorisse ja kinnitada need. Detailide vaheline kaugus peaks olema umbes neli sentimeetrit;
- eemaldada faas ja puhastada detailid;
- torustike otsad kuumutada üheaegselt keevituspeegliga. Polüetüleenmaterjal sulatatakse tavaliselt 2 mm ulatuses. See toimub piisavalt kiiresti;
- ettevaatlikult eemaldada kütteelement;
- tihedalt ühendada torustike kuumutatud põkkpinnad ja fikseerida need selles asendis;
- hoida rõhu all;
Lõpuks peaks tekkima ühtlane hermeetiline ühendus, mille õmbluse piirkonnas on väline keevispärl.
Protsessi teostamise aeg
Polüetüleenist torude sulatamise ja seejärel põkkimise keevitamisele võib kuluda erinev aeg. Palju sõltub toorikute välisläbimõõdust. Mida suurem see on, seda kauem materjal kuumeneb ja jahtub, seda rohkem aega antakse ühendamiseks.
Tugeva, hermeetilise ja korraliku õmbluse saamiseks on oluline teada, kui kaua tuleb toruotsi kuumutada ja ühendatud tooteid hoida. Selline teave on esitatud allolevas tabelis.
| Torujuhtme läbimõõt sentimeetrites | Toorikute otste kuumutamise aeg sekundites | Ühendamiseks ette nähtud aeg sekundites | Ühendatud torude jahutamiseks ja usaldusväärse õmbluse saamiseks kuluv aeg minutites |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Kõige sagedamini kasutatakse põkkkeevitust polüetüleentorude puhul, mille läbimõõt on üle 5 cm.
Üldised soovitused keevitamiseks
Polüetüleentorude sulakeevituse teostamisel on väga oluline järgida juhiseid. Tehnoloogiast kõrvalekaldumine võib põhjustada materjali ülekuumenemist ja sisemise paisumise teket. See häirib vedelike liikumist torudes.
Samuti võib õmblus osutuda kõveraks või ebaühtlaseks. Igal juhul loetakse selline konstruktsioon defektseks ja kasutamiseks sobimatuks.
Soovitud tulemuse saavutamiseks tuleb järgida mitmeid soovitusi. Oluline on, et seinad ei nihkuks põkkimise ajal rohkem kui 10% nende paksusest. Materjali jahtumisel peavad ühendatud osad olema kindlalt fikseeritud. Kuumutusplaadi eemaldamisele ja toote kahe otsa põkkimisele kuluv aeg peab olema minimaalne.
Polümeerist survevabade kanalisatsioonitorude põkkkeevitust ei ole soovitatav teostada. Ühenduskohas moodustub rull, millele võivad koguneda tahked osakesed, põhjustades torustiku ummistumist.
Kui on otsustatud paigaldada torustik ja teostada põkkkeevitus, soovitatakse esmalt tutvuda vastavate GOSTide sätetega. Need dokumendid sisaldavad reegleid, nõudeid töö ja toote kvaliteedile.
Vee- ja gaasitorustike paigaldamisel tuleks lähtuda GOST R 55276-st. Selles kirjeldatakse polüetüleentorustiku põkkkeevitustehnoloogiat.
Sellise meetodi abil toodete ühendamise seadmete osas rakendatakse GOST R ISO 12176-1.
Järeldused ja kasulik video teemal
Polüetüleentorude põkkkeevituse läbiviimise kord ja iseärasused mehaanilise aparaadi abil:
Polüetüleentorude põkkkeevitus automaatseadmete abil:
Praktikas pole polüetüleentorude isetegemise põkkkeevitus eriti levinud. See on tingitud asjaolust, et sellise töö tegemiseks on vaja spetsiaalseid seadmeid, teatud teadmiste ja oskuste taset.
Polüetüleentorude põkkkeevitust tuleks teostada vastavalt kehtestatud nõuetele ja reeglitele. See tagab kvaliteetse ja vastupidava konstruktsiooni. Põkkkeevitusmeetodil on oma tehnoloogia, iseärasused ja erinevused.
Meetodi saab teostada oma kätega, kuid selleks on oluline luua vajalikud tingimused ja valmistada torud korralikult ette. Kui keevitusaparaati pole, on mõistlikum see rentida. Soovitatav on eelnevalt tutvuda teemakohase põkkkeevituse videoga. Visuaalselt on lihtsam mõista meetodi olemust ja selle rakendamise eripärasid.
Kas teil on kogemusi polüetüleentorude põkkkeevitamisel? Kas soovite jagada oma teadmisi selles valdkonnas või esitada küsimusi keevitustööde kohta? Palun jätke kommentaare, võtke osa aruteludest – allpool on tagasisidevorm.
 Keemitusseade polüetüleentorudele: milline on parem osta ja kuidas õigesti kasutada
 Polüpropüleentorude jootmistemperatuur: peamised sammud iseseisvaks keevituseks + väärtuste tabel
 Elektrikeevitus algajatele: keevitustööde nüansid ja peamiste vigade analüüs
 Gaasipõleti vasktorude jootmiseks: peamised põletitüübid + nõuanded potentsiaalsetele ostjatele
 Kuidas keevitada vertikaalseid ja horisontaalseid õmblusi elektrikeevitusega: samm-sammult juhised
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded