Profiiltoru painutusmasin: kuidas ise torupainutusmasinat ehitada

Kodumajapidamises kasutatakse profiiltoru painutusmasinat mitte nii sageli, et osta kallist tehases valmistatud seadmeid.
Kui selline vajadus tekib, saab lihtsat torupainutajat hõlpsasti ise valmistada, olles eelnevalt kindlaks määranud, milline selle konstruktsiooni tüüp sobib ülesande täitmiseks.
Selles artiklis analüüsitakse üksikasjalikult torupainutusmasinate sorte, kirjeldatakse nende tööpõhimõtteid ja ehitamise viise.
Artikli sisukord:
Profiiltoru painutusmasinate tüübid
Seadmetel on palju modifikatsioone profiiltorude konfiguratsiooni muutmiseks. See on seotud minimaalse painderaadiusega. Kui jätta see oluline parameeter tähelepanuta, toimub painekohas materjali tugevusomaduste muutus halvemuse suunas. Samuti on vaja teada mõningaid tehnoloogilisi peensusi metalltorude painutamisel ja neid töö ajal arvesse võtta.
Konstruktsiooni valimisel võetakse arvesse tooriku materjali, läbimõõtu, seina paksust.
Painutusmasinate liigitus käigutüübi järgi
Sõltuvalt käigutüübist on mis tahes torude painutamiseks mõeldud masinad kas käsitsi, elektromehaanilised või hüdraulilised.
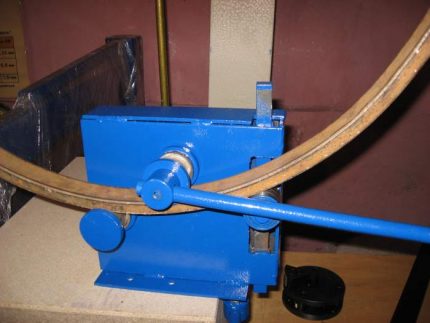
Käsitsi. Need on ülilihtsad mehhanismid, mis on kättesaadavad iseseisvaks valmistamiseks isegi inimesele, kes ei ole metallitöö peensustega kursis.
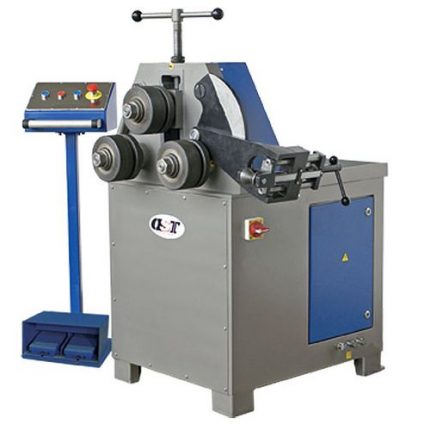
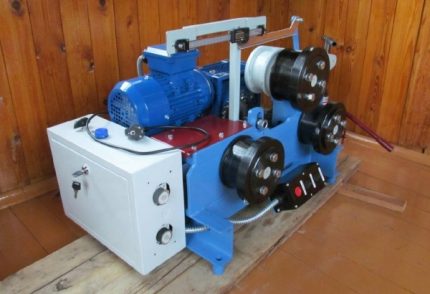
Elektromehaanilised. Sellisel masinal on ajam elektrimootori kujul – samm-mootori või tavalise mootori kujul, mis on ühendatud läbi alumise reduktori. Viimane lahendus tagab kvaliteetse painde tänu pingete õigele jaotusele.
Mehhanismi seade on keeruline; selle valmistamiseks on vaja eriteadmisi ja vähemalt natuke professionaalsust.
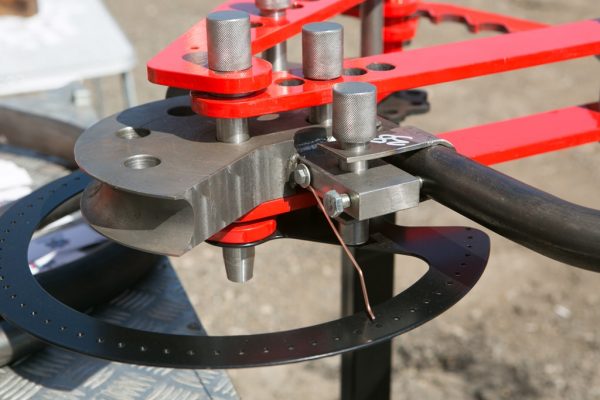
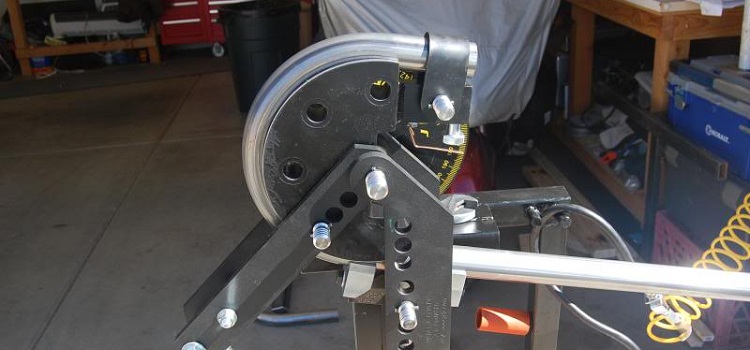
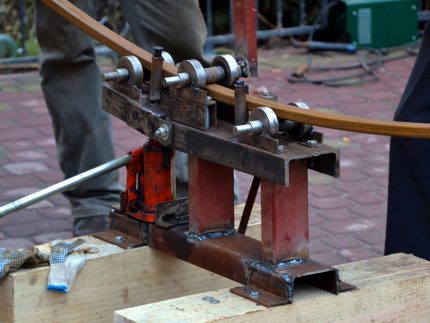
Hüdraulilised. Selle mudeli ajam on käsitsi. Erinevalt lihtsast käsikonstruktsioonist on siin skeemi lisatud hüdrosilinder, mis vähendab oluliselt painutamisel rakendatavaid lihasjõupingutusi.
Rullid võimaldavad painutada profiiltoru igas soovitud suunas. Käsitsi profiilpainutaja hüdraulikaga suudab oma väikese kaalu juures painutada torusid laiusega kuni 10 cm.
Torupainutajate tüübid paigaldusviisi järgi
Profiilpainutajad jagunevad ka paigaldusviisi järgi. Eristatakse statsionaarset, teisaldatavat ja kantavat seadet. Statsionaarsed pingid võivad olla nii lihtsa betoonplaadina varrastega kui ka soliidse seadmena.
Kompaktsetel teisaldatavatel torupainutajatel on tugipost, kuid kantaval mudelil tuge pole, see valitakse iga kord seadme kasutamise ajal.
Masinate liigitus painutusmeetodi järgi
Painutusviisist sõltub profiilpainutaja konstruktsioon ja selle tootlikkus. On olemas 3 peamist painutusmeetodit. Esimene on ekstrusioon, kus profiiltoru geomeetriat muudetakse deformeeriva rulli abil, mis täidab stantsi rolli. Matriits sel juhul puudub.
Operatsiooni teostamiseks on vaja 2 tugevat tuge painde vastaskülgedel, mis täidavad matriitsi rolli. Selliste tugedena kasutatakse pööratavaid kingi või rulle.
Kuna jõud kasvab järk-järgult ja on pidevalt toru suhtes risti, võimaldab meetod saavutada hea lõpptulemuse. Meetod on rakendatav ainult väikeses mahus tööde puhul.
Teine on pressimine. Painde saavutamiseks kasutatakse lukksepa kruustangide põhimõtet – torujupp asetatakse matriitsi ja stantsi vahele.
Viimaste profiilid peavad kvaliteetse painde saamiseks täpselt kordama detaili geomeetriat. Samuti tuleb arvutuses arvestada metalli jääkdeformatsiooni. Kodustes tingimustes on see meetod rakendatav, kui suurt täpsust ei nõuta.
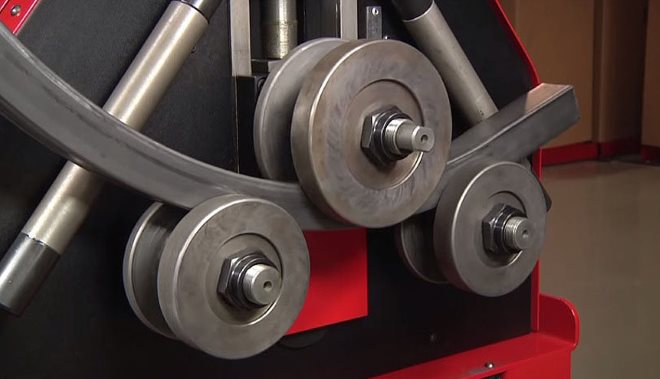
Kolmas – rullimine – on universaalne meetod, mida kasutatakse nii õhukeseseinaliste kui ka paksuseinaliste torude painutamiseks. Painutus saavutatakse tooriku tõmbamisega rullide vahel – ühe pöörleva ja kahe toetava rulli vahel.
Lisaks eelmainitule võib torude painutamist teostada ka järgmiste meetoditega:
Sõltumata valitud konstruktsioonist, tuleb iseseisval torupainutusmasina valmistamisel arvestada spetsialistide soovitusi. Valides materjali alusraami jaoks, tuleb lähtuda sellest, et metalli paksus peab olema vähemalt 1/6 profiiltoru laiusest.
Näiteks kui on vaja painutada toru, mille ristlõige on ristkülik mõõtudega 50 x 25 mm, siis et vältida alusraami deformeerumist painutusprotsessi ajal, tuleb võtta kanalraud või nurkteras paksusega vähemalt 10 mm. Tugiplaadi ja matriitsiga puansoni paksus peaks olema 2 korda suurem.
Optimaalne rullide läbimõõt on vähemalt kolmekordne ristlõike mõõtmetest. Alusraami valmistamiseks võetud kanalraua ja nurkterase äärik peab olema vastavalt 2 ja 3 korda toru laiusest suurem. Kui on vaja painutada ristkülikukujulise ristlõikega profiiltorusid mõõtudega 50 x 25 mm, on vaja kanalrauda 100 x 10 või nurkterast 150 x 10.
Hüdraulilise torupainutaja valmistamine
Vaatleme hüdraulilise ajamiga masina skeemi, kus painutus toimub profiiltoru keskkoha läbi surumise teel puansoniga, mis on kinnitatud tõusvale vardale. Tooriku tiheda kontakti tulemusel kahe statsionaarse rulli ja liikuva puansoni vahel omandab viimane selle kuju.
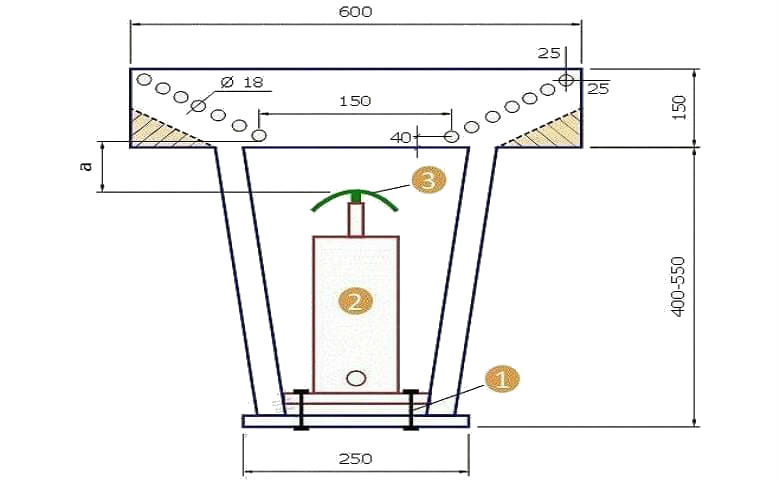
Tööpinna märkimiseks paigaldatakse vertikaaltelg ning joonisel märgitud kaugusel servast ja teljest märgitakse alumiste avade asukoht. Seejärel märgitakse ülemiste avade asukohapunktid, taandudes soovitud kaugusel servast. Ühendatakse nende avade keskpunktid sirgjoonega ja jaotatakse sellele võrdsed lõigud.
Vahepealsete avade teljed asuvad tehtud märgete ja kaldtelje ristumiskohtades. Avad tööpinnal on vajalikud profiiltooriku painderaadiuse reguleerimise võimaldamiseks. Kuna tööpind koosneb kahest peegelsümmeetriliselt paiknevast detailist, märgitakse teine samamoodi.
Masina kõrguse määravad tungraua parameetrid ja joonisel sümboliga «a» tähistatud kaugus. 15 mm laiuse profiiltoru painutamiseks peab see vahemaa tungraua mittetöötavas olekus olema ligikaudu 20 mm.
Selles konstruktsioonis on stantsi poolt edastatav jõud koondunud selle ülemisse ossa. Sellise mõju tulemusena toru välisraadius venib, mis võib põhjustada seina õhenemist ja mõnel juhul ka purunemist. Seetõttu ei soovitata seda masinat kasutada õhukese seinaga toorikute deformeerimiseks.
Rulltorupainutaja oma kätega
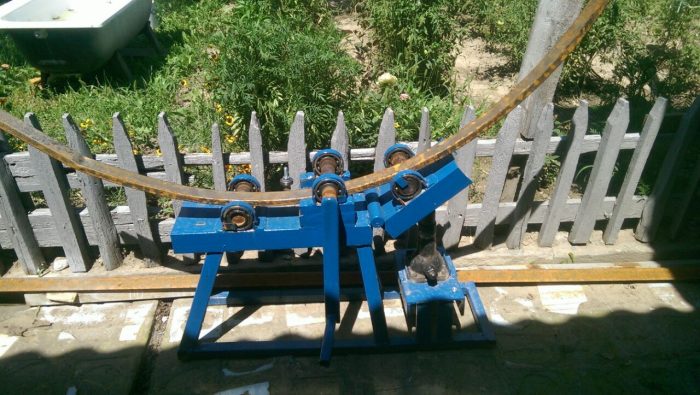
Sellisel seadmel omandab toorik etteantud kuju rullimise teel. Koduse töökoja tingimustes on lihtsam valmistada 3-rullilist käsiajamiga konstruktsiooni. Vaatleme kahte selliste masinate varianti.
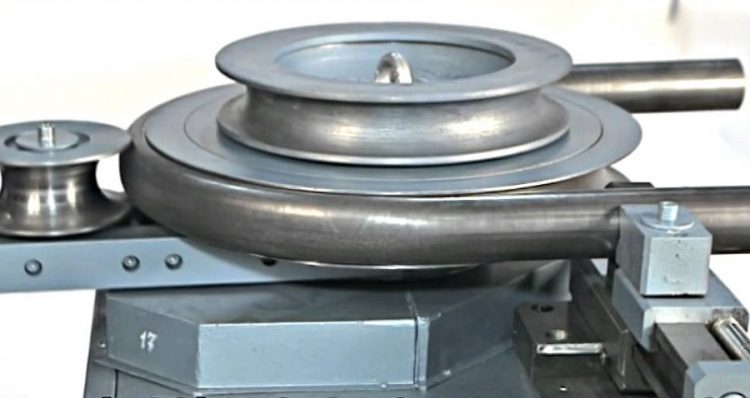
Pöördplatvormiga masina variant
Sellise ümmargusest erineva ristlõikega torude painutamise masina tööpõhimõte on järgmine:
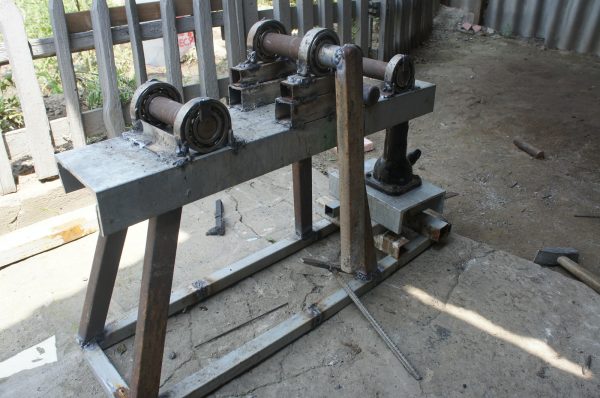
- Peamine raam on ühendatud liigendühenduse kaudu pöörleva platvormiga, mis määrab paindenurga.
- Platvormi paneb liikuma tungraud, mis toetub selle vastu töövart.
- Profiili tõmmatakse vahevõllil asuva käepideme pööramise teel.
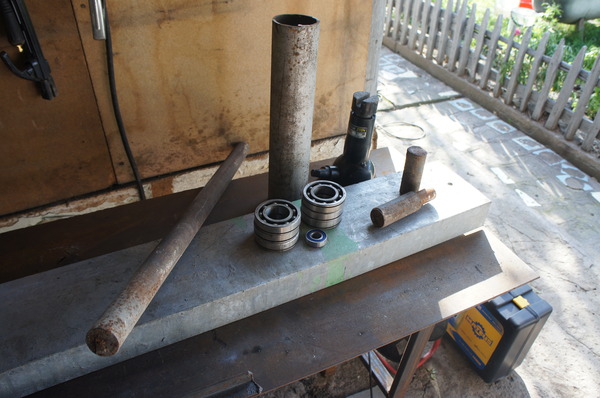
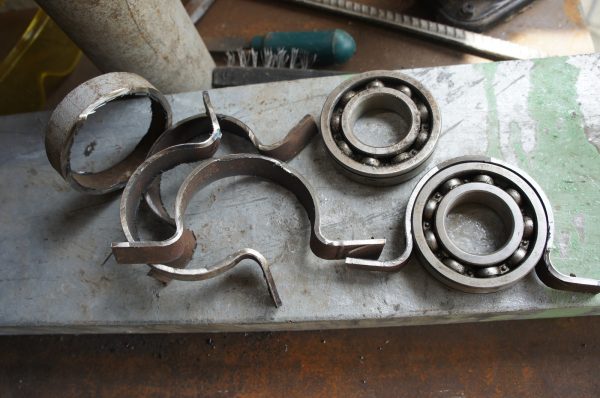
Masina aluse ja postide valmistamiseks on vaja kanali metalli seinakõrgusega 150–200 mm, koguses umbes 3 m. Laagrite hoidjatena ja rullide alusena sobib terastoru, mille siseläbimõõt on võrdne laagrite välisläbimõõduga, ja see jagatakse 6 lühikeseks osaks.
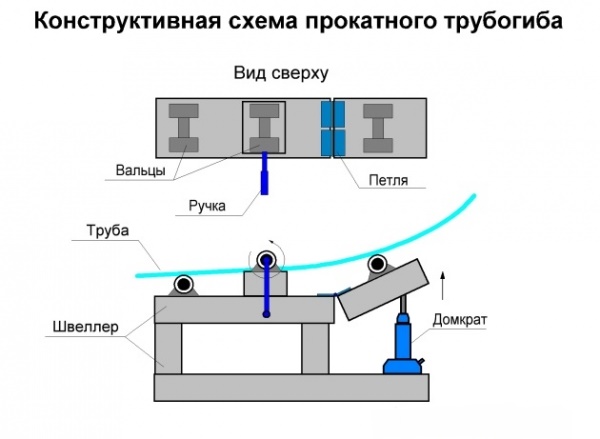
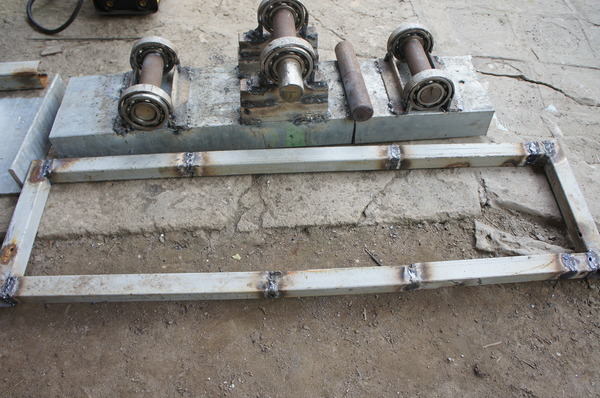
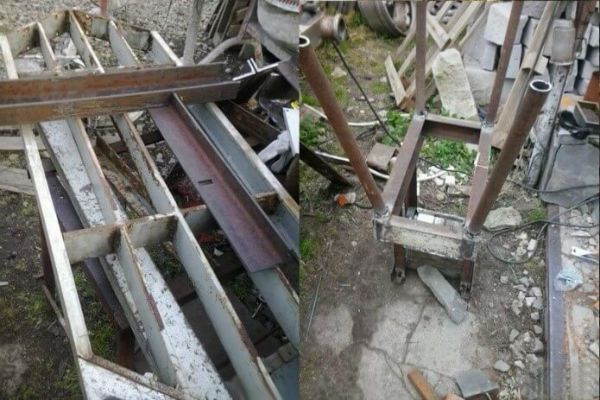
Kanali seast valmistatakse alus ja kaks platvormi. Umbes 0,5 m kaugusel ühest küljest keevitatakse vertikaalne post samast kanali metallist. Selleks paaritakse kaks lõiku, et post oleks tugev.
Horisontaalsust rangelt järgides monteeritakse statsionaarne platvorm ja sellele keevitatakse tagumine post. Seejärel võetakse profiiltoru lõik ja ehitatakse kõrgusepiirikud, mis on vähemalt sama kõrged kui profiiltoru paksus, mille deformeerimist kavatsetakse valmistataval masinal teostada.
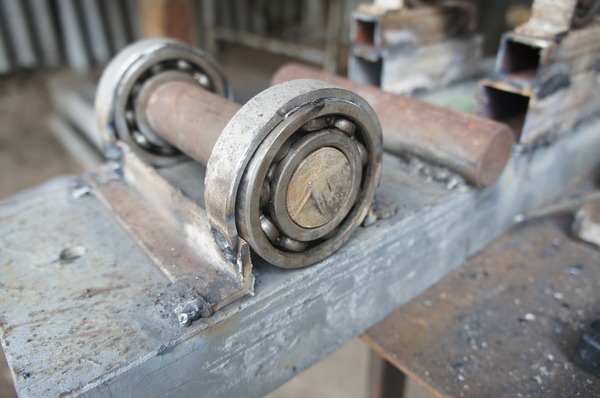
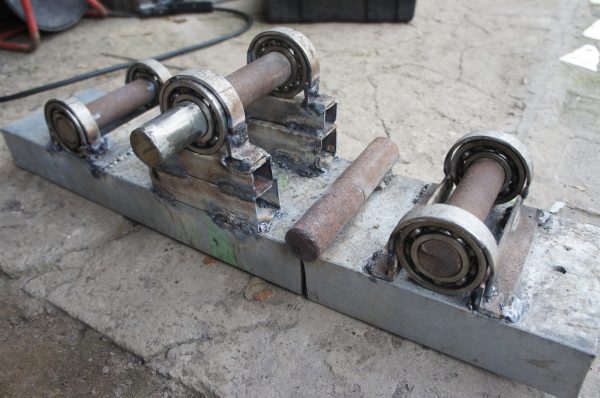
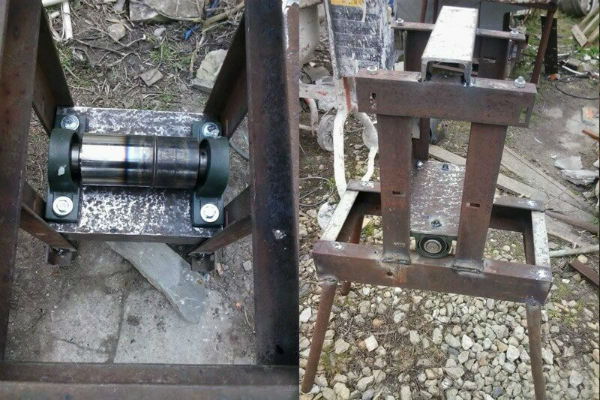
Juhtplatvorm ühendatakse põhiraamiga uksehingede abil. Laiendatud piirikutele ja mõlema platvormi servadele keevitatakse laagrid ja tugevdatakse konstruktsiooni nurgaprofiilidega. Võllid asetatakse laagritesse ja keskmise külge kinnitatakse käepide.
Juhtplatvormi serva alla paigaldatakse tungraud ja kinnitatakse see aluse külge poltühenduse abil.
Pöörleva platvormiga torupainutusmasina montaaž viiakse läbi järgmises järjekorras:
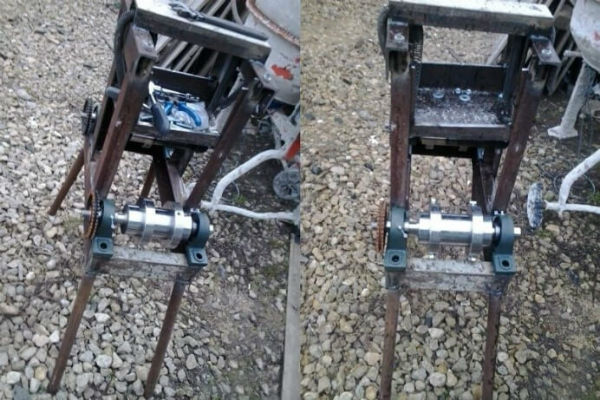
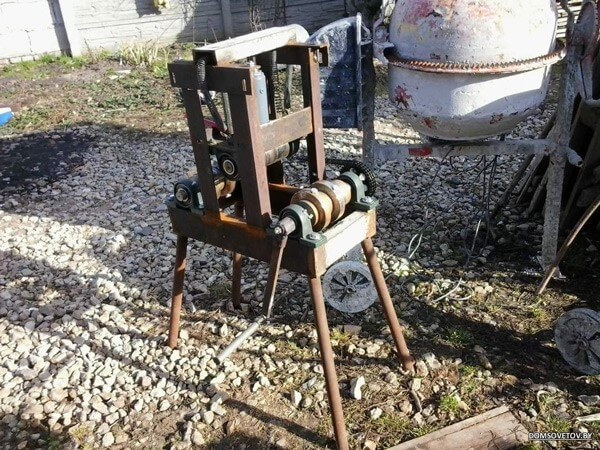
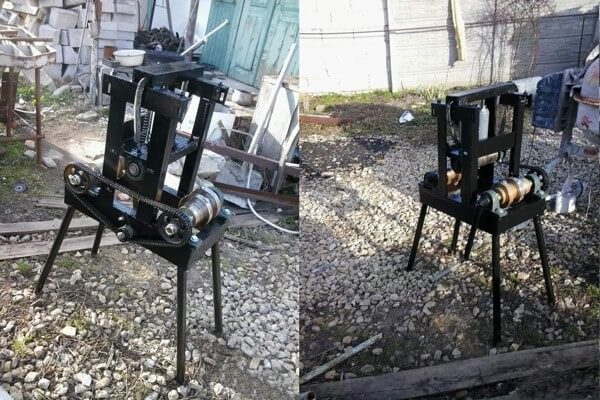
Kolm rulliga torupainutusmasin
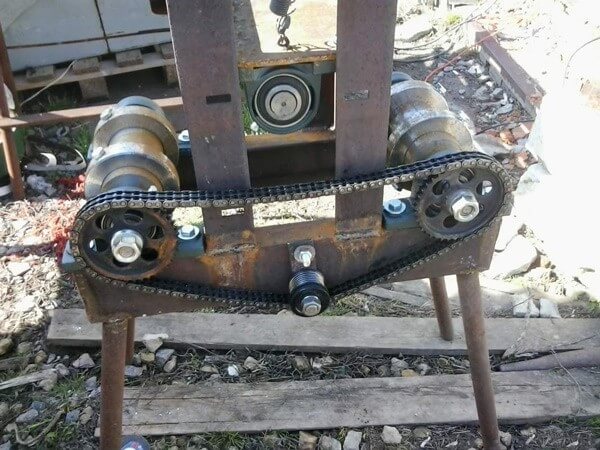
Sellel masinal asetatakse toru külgedel asuvatele rullidele. Ülemine liikuv rull langetatakse toote peale ja fikseeritakse nii. Seejärel pööratakse käepidet ja liikumine edastatakse võllidele läbi keti. Toru tõmmatakse läbi ja muudab oma geomeetriat.
Järk-järgult suurendades survepinget kinnituspoldi keeramisega ja tõmmates toorikut, saavutatakse toru painutamine vajaliku nurga alla.
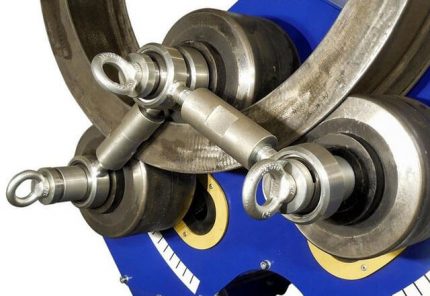
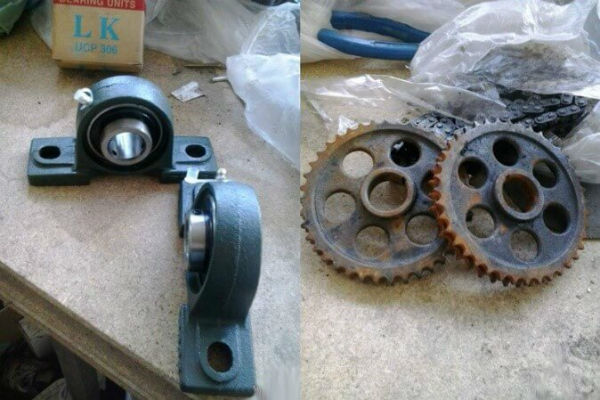
Sellise skeemi järgi töötava masina valmistamiseks on vaja ette valmistada riiul ja profiilmetallvalts karkassi jaoks, võllid, 4 tugevat vedru, kett, laagrid, kinnitusvahendid, muud osad. Laagrite kinnitamiseks on vaja 3 võlli, mille parameetrid vastavad hammasratastele ja laagritele.
Kaks võlli on ette nähtud külgmiseks paigutamiseks ja kolmas (survevõll) vedrudele riputamiseks. Need elemendid tuleb tõenäoliselt tellida töökojas, ülejäänu saab ise teha.
Survevõlli koosseisu kuuluvad laagrid, hammasrattad ja rõngad. Rõngastesse lõigatakse keere kinnituspoltide jaoks ja tehakse sooned. Kanali riiulitesse tehakse istmed survevõlli jaoks. Lõppetapis monteeritakse konstruktsioon alustades karkassi paigaldamisest.
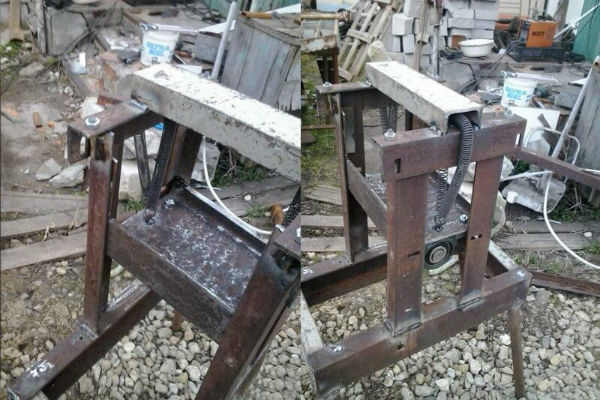
Seejärel riputatakse survevõll vedrudel, mis on riiuliga ühendatud kiilühenduse abil. Toevõllid paigaldatakse külgedele ja nende vahele pingutatakse kett, kasutades hoidjana magnetnurka.
Ühele neist kinnitatakse pöördetoruga käepide, seejärel teostatakse tungraua paigaldustööd. See ühendatakse platvormiga poltide ja keevitamisega.
Rippvõlli paigaldamisel järgitakse kindlat järjestust: kõigepealt paigaldatakse see riiulile, selle külge keevitatakse vedrude mutrid, pööratakse platvorm ümber ja ühendatakse vedrudega. Tuleb arvestada, et rullide vahelise kauguse suurenemisega vähenevad painutamiseks rakendatavad jõud.
Rulltüüpi torupainutaja kokkupanekuks on vaja:
Meie veebilehel on veel mitu artiklit, kus on üksikasjalikult kirjeldatud profiiltorude painutamise isetehtud seadmete variante, soovitame tutvuda:
- Kuidas ehitada ise profiiltoru painutaja: ülevaade parimatest isetegemise lahendustest
- Kuidas teha ise torupainutaja: näited parimatest isetegemise lahendustest
Kuidas painutada profiiltoru lihtsal viisil?
Kõige primitiivsem seade profiiltoru kontuuri muutmiseks on puidust malli kasutamine. Seda saab kasutada õhukeseseinaliste teras- või alumiiniumtorude painutamiseks. Sellise improviseeritud masina valmistamiseks võetakse lauad, kinnitatakse need üksteise külge mis tahes viisil ja saagitakse välja mall.
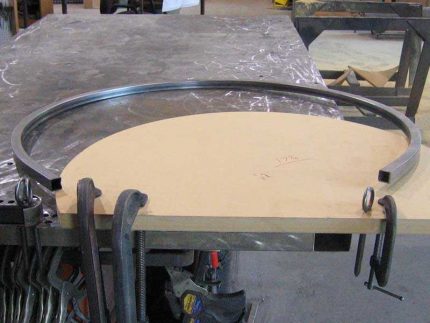
Toruga kokkupuute kohas peaks malli paksus olema mitu sentimeetrit suurem kui profiiltoru lõikekõrgus. Malli serv tehakse kaldega, muidu võib toru libiseda.
Konstruktsioon varustatakse toega ja kinnitatakse mingile stabiilsele alusele. Toru asetatakse malli tasapinna ja toe vahele ning hakatakse materjali painutama, alustades toru servast. Kui painutusprotsessi alustada keskelt, võib õhukeseseinaline toru lamedaks vajuda.
Toru sisse võib pista metallvarda, mille läbimõõt on võrdne toru läbimõõduga, või lihtsalt võtta torujupi ja panna see tooriku otsa. Igal juhul on see mugavam.
Täpsemalt, kuidas profiiltoru painutada ilma spetsiaalse varustuseta, lugege selles materjalis.
Samal põhimõttel valmistatakse võimsamaid masinaid. Sel juhul tekitatakse jõud vintsi abil ning toru kinnitatakse tugevamalt, et see lahti ei tuleks.
Järeldused ja kasulik video teemal
Profiiltorude töötlemiseks mõeldud masina valmistamise põhireeglid:
Torupainutusmasin, mis on konstruktsioonilt tehasemasinale lähedane:
Kõigist profiilpainutusmasinate variantidest tuleks valida konstruktsioon, mis kõige paremini vastab selle kasutusotstarbele. Mõnikord piisab kõige lihtsamast mehhanismist, et varustada end vajaliku koguse painutatud profiiliga ilma eriliste rahaliste kulutusteta.
Kas teil on isiklikku kogemust torupainutusmasina ehitamisel? Võib-olla saate jagada kasulikku teavet artikli teema kohta ja lisada foto valmistatud seadmest? Palun jätke kommentaare, jagage kogemusi, esitage küsimusi allpool asuvas plokis.
 Kuidas painutada profiiltoru ise, ilma eriliste seadmeteta
 HDPE torude paigaldus ise: keevitusjuhend + kuidas selliseid torusid painutada või sirgeks ajada
 Propüleentorudest isetehtud meisterdused: erinevad omatehtud variandid koju
 Kuidas ise valmistada polüpropüleentorudest tool: samm-sammuline juhend
 Vasktorude paigaldus ise: vasktorustiku paigaldustehnoloogia
 Polüpropüleentorude isekeevitamise tehnoloogia: meetodite ja nüansside ülevaade
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded