Kuidas toimub metalltorude painutamine: tehnoloogilised nüansid tööde teostamisel

Nurga alla painutatud torud on leidnud rakendust nafta- ja keemiatööstuses, masina- ja aparaadiehituses. Ilma nendeta ei saa hakkama ükski arhitektuuri- või ehitusprojekt.
Pöörete jaoks saab kasutada igasuguseid liitmikke, kuid siis on võimalik lekke tekkimine ja mõnikord on see esteetilistel põhjustel lihtsalt lubamatu. Atraktiivsema välimuse ja kõrge töökindluse tagab torude painutamine – protsess, mis ei kahjusta nende terviklikkust.
Me räägime, kuidas paremini painutada metalltoru nii külma kui ka kuuma tehnoloogia abil. Meie esitatud artiklis on kirjeldatud erinevatest materjalidest valmistatud torude painutamise spetsiifikat. Toodud on töö iseärasused profiil- ja tavaliste ümartorudega.
Artikli sisukord:
Painutamisprotsessi omadused
Igal metallil on oma omadused, ilma nende arvestamiseta on võimatu anda metallvaltsitud tootele keerukat kuju. Painutatavale torule mõjuvad radiaal- ja tangentsiaaljõud.
Esimesed deformeerivad ristlõiget, viimased soodustavad voltide tekkimist. Peamine nõue lõpptulemusele on, et toru ristlõige peab jääma muutumatuks ja seintel ei tohi olla gofreeringuid. Painutamine võimaldab minimeerida keevisõmbluste arvu torustike paigaldamisel igasuguste harudega.
Torude painutamise viisid
Sõltuvalt nõutavast paindenurgast, materjalist ja toru läbimõõdust saab painutamist teostada käsitsi või spetsiaalseid seadmeid kasutades. Eristatakse ka kuuma ja külma painutamist, toruõõne täitmisega või ilma täitmiseta.
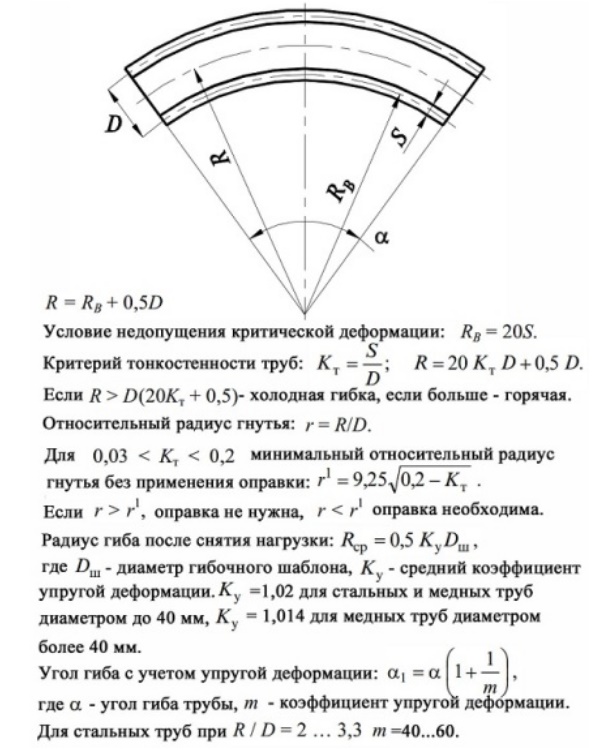
Pärast koormuse mõju lõppemist tekib nähtus nagu tagasivedrumine, mis on otseselt võrdeline materjali elastsusmooduliga. Võimaliku deformatsiooni suurus sõltub ka rakendatud painutusmeetodist ja objekti geomeetriast.
Kuuma tehnoloogia spetsiifika
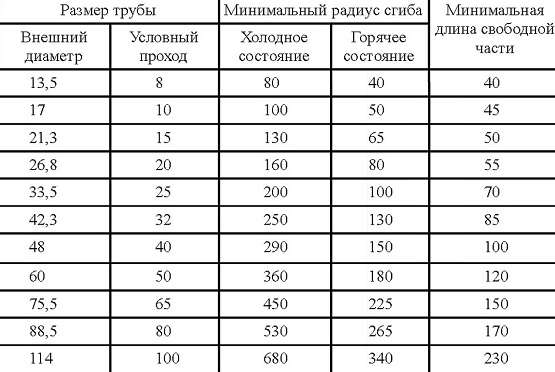
Seda meetodit valitakse siis, kui on vaja painutada toru läbimõõduga alates 10 cm. Kuumpainutusmeetodil deformeeritakse torusid nii käsitsi kui ka mehhanismide abil. On olemas selline mõiste nagu minimaalne painderaadius.
Toruosa pikkus, mida tuleb kuumutada, määratakse toru läbimõõdu ja paindenurga alusel. Seejuures ei tohi ümardus olla väiksem kui toru läbimõõt korrutatuna 3-ga.
Kuumutatava lõigu pikkus leitakse valemiga:
L = α х d / 15
Valemis: L — otsitav pikkus mm, α — paindenurk kraadides, d — toru välisläbimõõt mm, 15 — koefitsient. Oletame, et toru läbimõõduga 200 mm tuleb painutada 60⁰ nurga all, siis L = 60 x 200/15 = 800 mm, s.t. 4 läbimõõtu.
Toru painutamiseks tuleb see kuumutada 900⁰-ni. Optimaalne temperatuur painutamise alustamiseks on 760⁰ ja lõpetamiseks 720⁰C. Ülekuumendamisel halvenevad materjali tugevusomadused.
Kuumpainutamise protsess hõlmab mitut toimingut:
- malli valmistamine;
- liivaga täitmine;
- lõigu märgistamine;
- kuumutamine;
- painutamine.
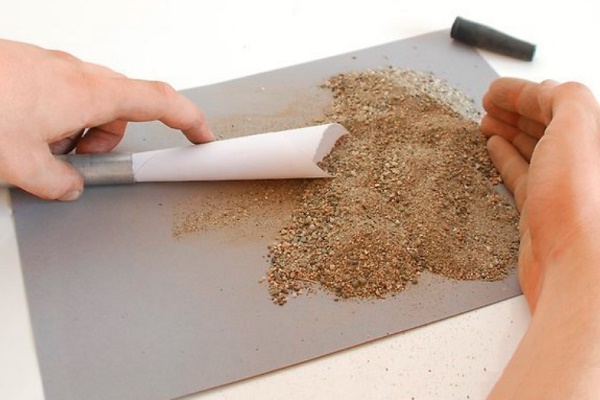
Et toru ristlõige ei deformeeruks ning selle sisemises osas paindekohas ei tekiks kortse, täidetakse sisemine ruum kvartsliivaga.
Eelnevalt liiva kuivatatakse ja kaltsineeritakse, et eemaldada orgaanilised lisandid temperatuuril 150–500 °C, ning seejärel lastakse läbi peene sõela, mille avade suurus on 3,3 x 3,3 mm. Enne toru täitmise alustamist tuleb selle üks ots ummistada.
Ummistusvahenditena kasutatakse puidust või metallkorke, millel on ava gaaside väljumiseks. Peent ja niisket liiva kasutada ei tohi, sest esimene paistab termilise mõju all kokku ja kleepub tugevalt toru seintele.
Teine, aurustumise tulemusel, põhjustab kõrge siserõhu teket, mis võib põhjustada korgi väljalendu. Täidisesse ei tohi sattuda kive, kuna need võivad toru seina läbi suruda.
Toru täitmisprotsess on väga töömahukas, mistõttu transporditakse see torni juurde ja seatakse kergelt kaldu või vertikaalsesse asendisse. Kuna painde kvaliteet sõltub otseselt täidise tihedusest, koputatakse toru protsessi vältel pidevalt. Tuhm heli viitab heale tooriku täitusele.
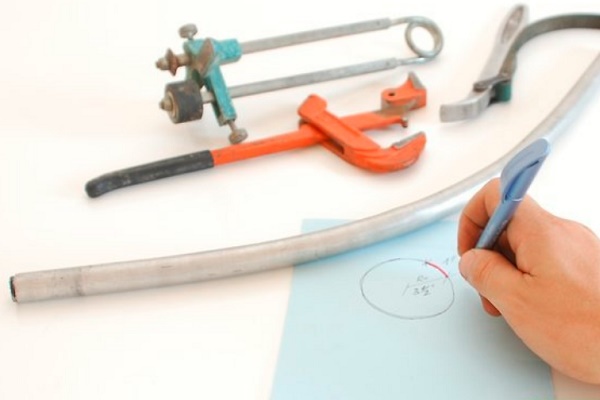
Enne põhitoimingu juurde asumist joonistatakse liivaga täidetud torule tulevaste paindete alad, asetades peale malli. Torud kuumutatakse ahjudes või sepikodades. Painutamine toimub nii käsitsi kui ka mehhaniseeritult.
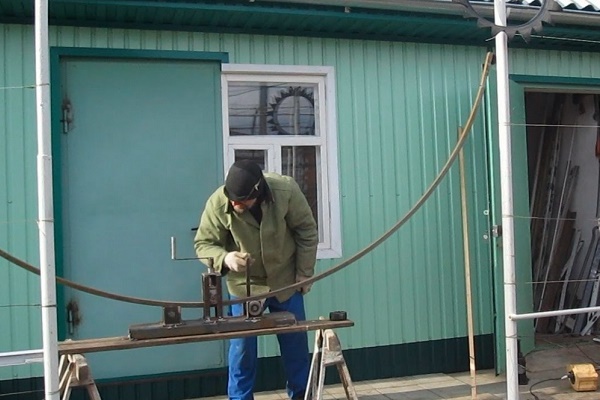
Viimasel juhul kasutatakse spetsiaalseid plaate, mis on varustatud tugipostidega, mille abil fikseeritakse toru kuumutatud osa, ja klambritega, mis hoiavad toru otsa plaadil. Toru vastasossa pannakse tross, mille pingutus vintsi või põõsiku abil paneb toru painduma.
Et toru seinad ei deformeeruks, asetatakse posti ja toru vahele vahetükid – sirged või kumerad. Vaba ots, millele tross on paigaldatud, kindlustatakse alusega. Protsessi käigus kontrollitakse toru geomeetriat, asetades perioodiliselt sellele malli.
Pärast toru soovitud nurga alla painutamist eemaldatakse korgid põletamise teel või lihtsalt lüüakse need välja. Liiv valatakse välja, toru puhastatakse ja pestakse. Lõplik painde kontroll tehakse malli abil.
Külmpainutamine
Väikese läbimõõduga torude konfiguratsiooni muutmiseks kasutatakse erinevaid käsitööriistu, suurte jaoks mehhaniseeritud torupainutajaid. Kodus on kõige sagedamini vaja painutada vee- ja gaasitorude terastorusid, mida kasutatakse veevarustus- ja küttesüsteemide ehitamisel.
Toru painutamist 90° all nimetatakse põlveks, 180° all – kalašiks, astangu moodustamist – utaks, aasana – klambriks.
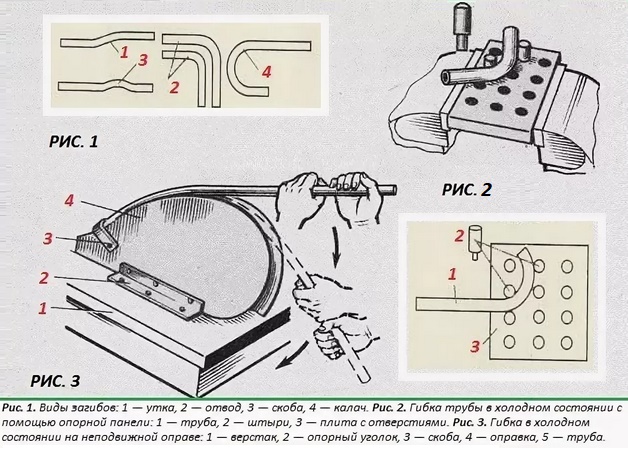
Käsitsi painutamiseks on ka teisi vahendeid. Kodustes tingimustes veesoojendi spiraali valmistamiseks mähitakse umbes 20 mm läbimõõduga roostevaba terastoru lihtsalt suurema läbimõõduga torujupile. Eelnevalt keevitatakse suurele torule klamber, asetatakse see tugedele ja kinnitatakse.
Toru täidetakse tihedalt liivaga ja suletakse korkidega, seejärel pannakse see klambrisse ja alustatakse kerimist. Mallina kasutatavat toru tuleb pöörata, seega on vaja vähemalt kahe inimese jõudu. Pärast kerimist lõppu tasandatakse spiraal.
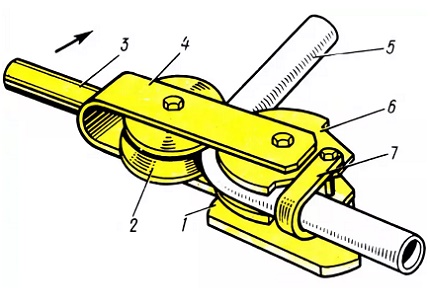
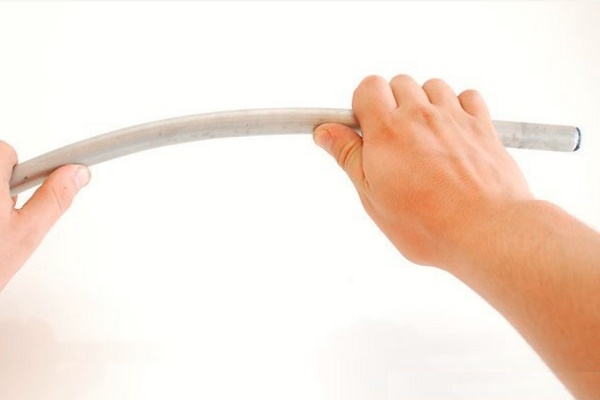
Roostevabast terasest või muust materjalist toru painutamist kodustes tingimustes saab teostada ka kõige lihtsama seadmega. Seda on otstarbekas kasutada väikeste töömahtude korral.
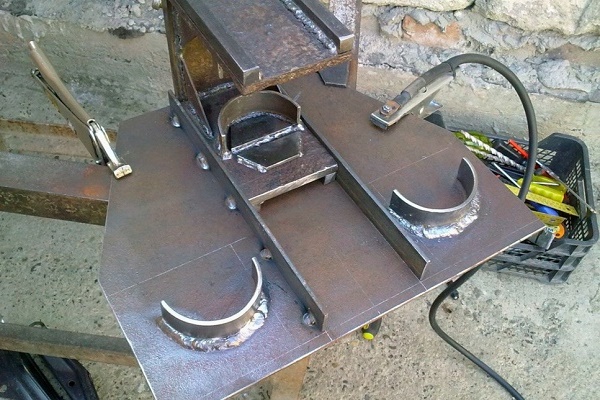
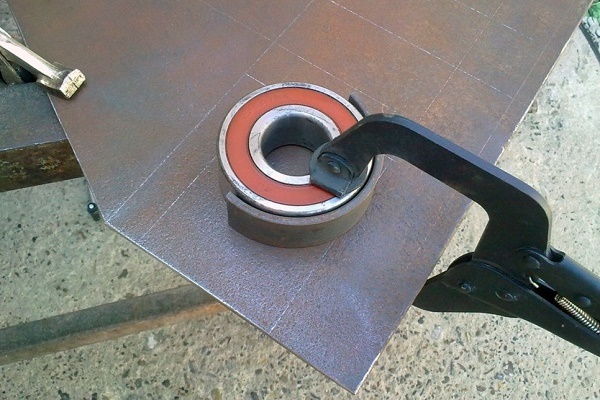
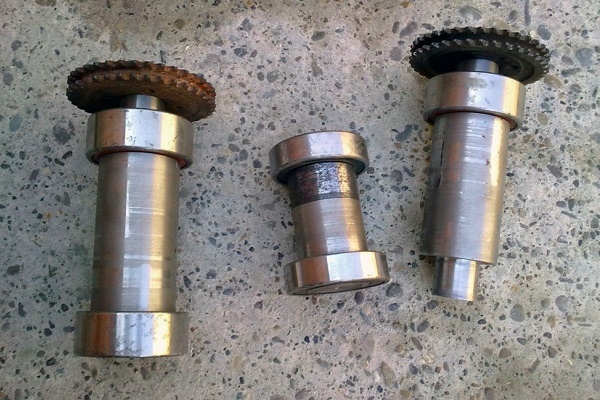
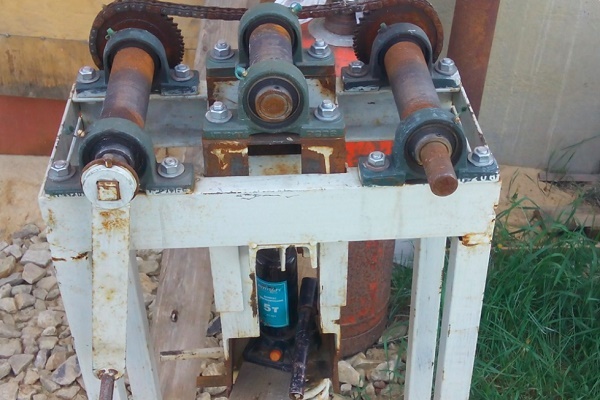
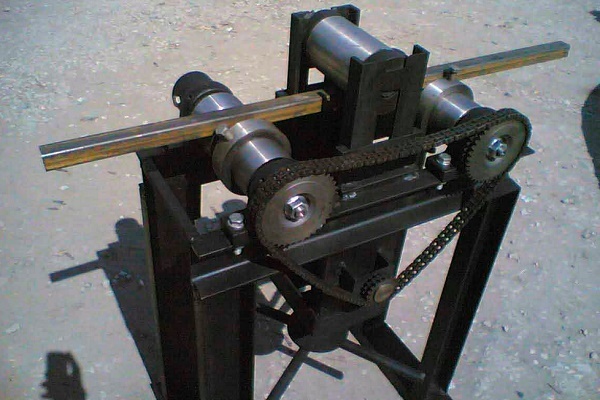
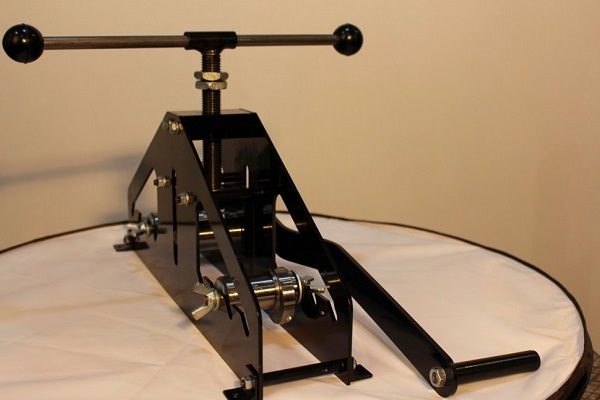
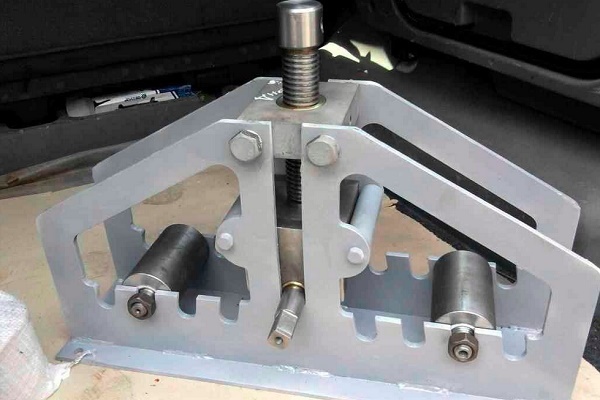
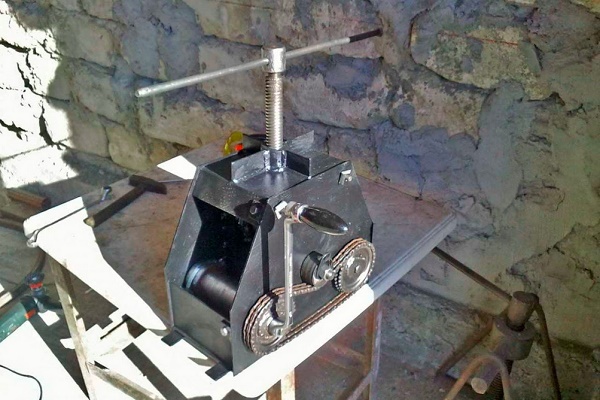
Lihtsa mehaanilise torupainutusmasina saab oma kätega ehitada, eriti kui teil on keevitaja oskused ja olete tuttav keevitusaparaadiga:
Primitiivse torupainutusseadme valmistamiseks on vaja betoonplaati, metallvardaid ja perforaatorit. Plaat jaotatakse ruutudeks 40 x 40 või 50 x 50 mm. Ruutude nurkadesse puuritakse perforaatoriga augud ja sisestatakse vardad.
Toru asetatakse vardade vahele ja seda painutatakse jõudu rakendades. Täpsus sellise painutusmeetodi puhul pole ideaalne, kuid kodustes tingimustes tooriku kasutamiseks on see täiesti piisav. Suurema täpsusega painutamiseks võib kasutada tungraual põhinevat seadet.
Et toru sisemine ava ei deformeeruks, kasutatakse vahendeid, mis sellele protsessile seestpoolt vastu mõjuvad. Sisemiste piirikutena kasutatakse kõige sagedamini liiva. Selleks paigaldatakse toru ühte otsa kork, teise otsa valatakse liiv ja seejärel suletakse ka see ots korgiga. Seejärel teostatakse painutus.
Mõnikord kasutatakse piirikuna spetsiaalselt selleks otstarbeks valmistatud vedrut. Mähkimiseks kasutatakse traati läbimõõduga 1 kuni 4 mm. Vedru peab mahtuma vabalt torusse paindekohas, väljapoole jäetakse osa traati.
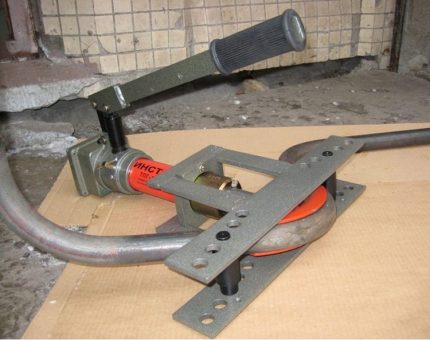
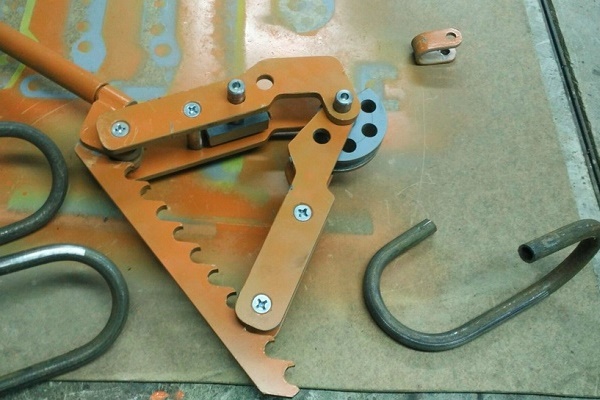
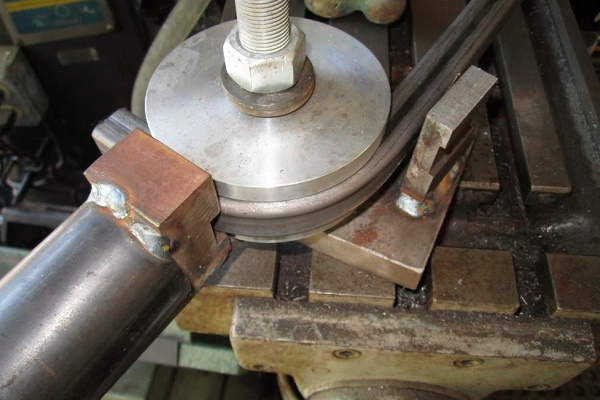
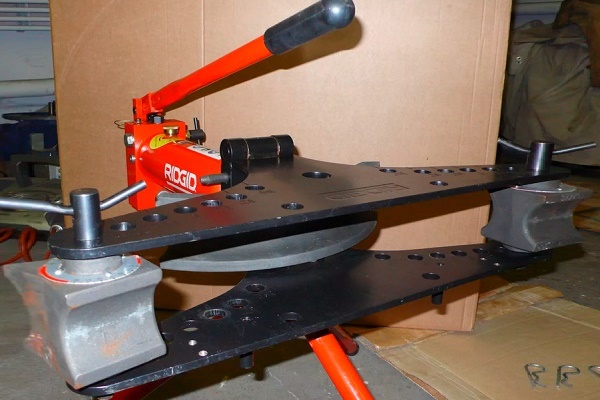
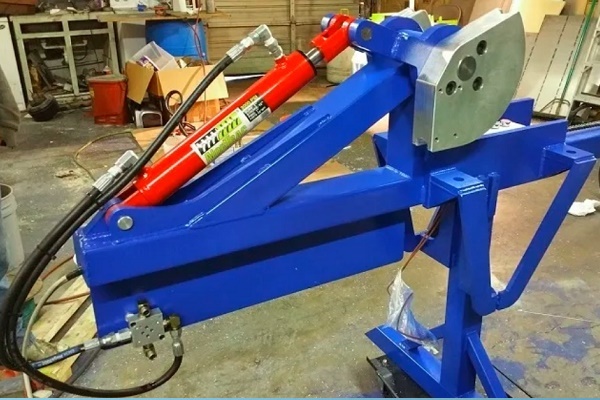
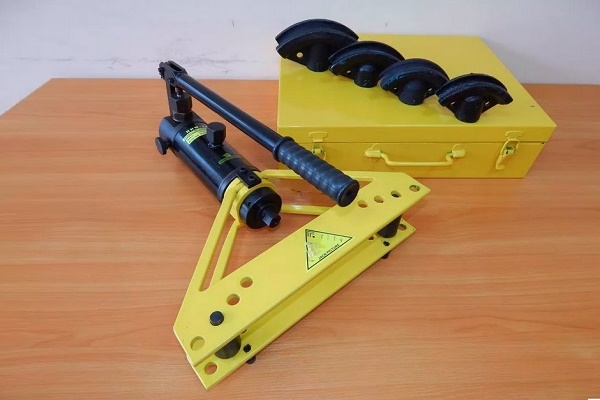
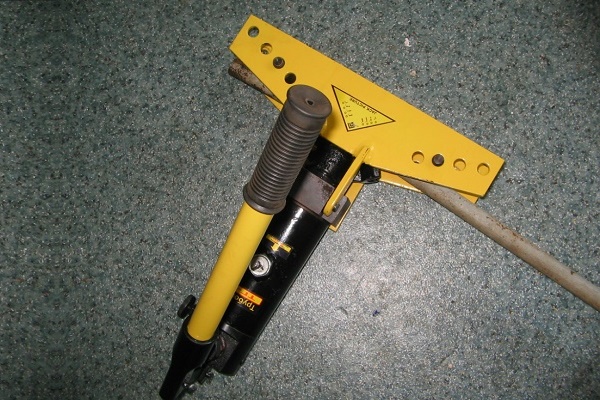
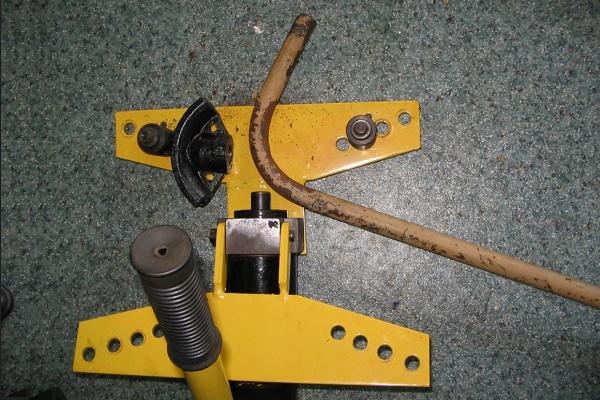
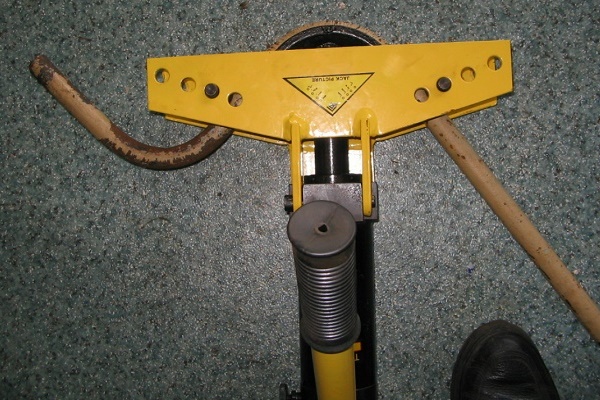
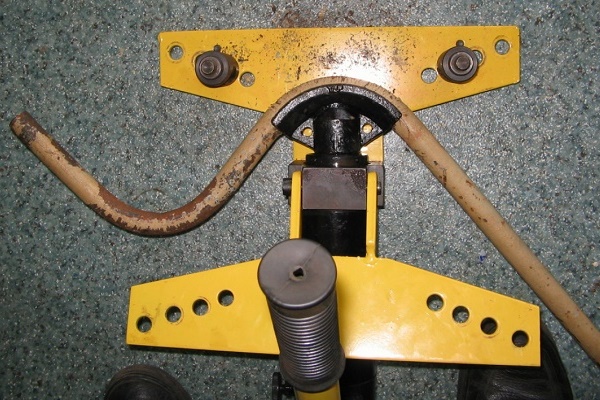
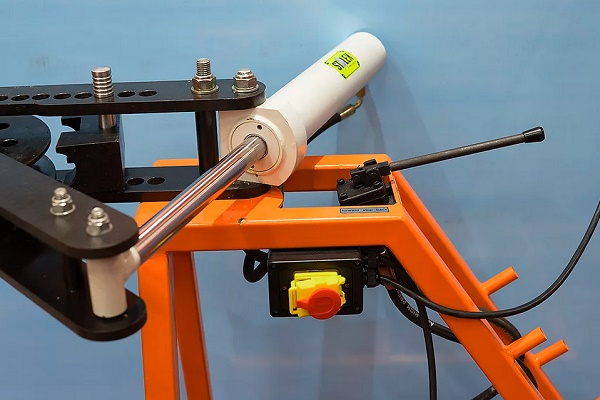
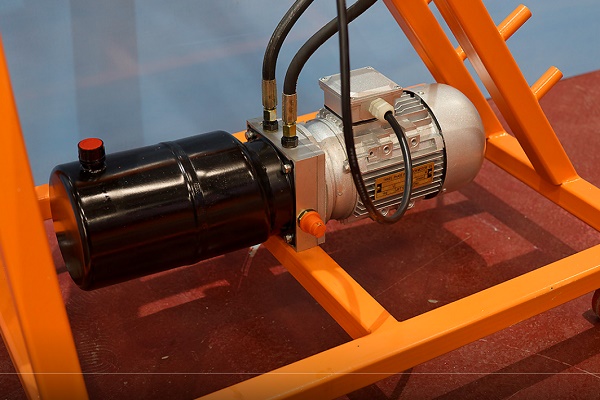
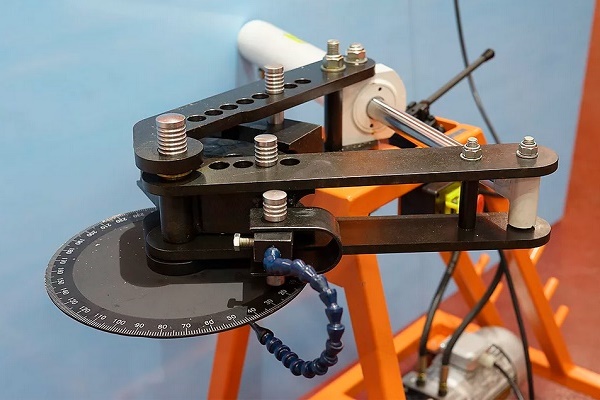
Käsitööriistade, kaasaskantavate ja statsionaarsete pingide hüdrosüsteem hõlbustab oluliselt painutusprotsessi ja kiirendab torude deformeerimist:
Pärast painde teostamist eemaldatakse vedru, tõmmates traati. Ruudukujulise ristlõikega toruga töötamiseks valitakse vedru valmistamiseks sama ristlõikega traat.
Selleks sobib ka traadikimp, mis koosneb eraldi tükkidest, mida lükatakse ükshaaval sisse kuni tulevase paindekohani. Peale toimingu lõpetamist eemaldatakse tükid samuti ükshaaval. Käsitsi saab painutada roostevabast terasest toru ristlõikega kuni 4 cm ja seinapaksusega 0,3 cm.
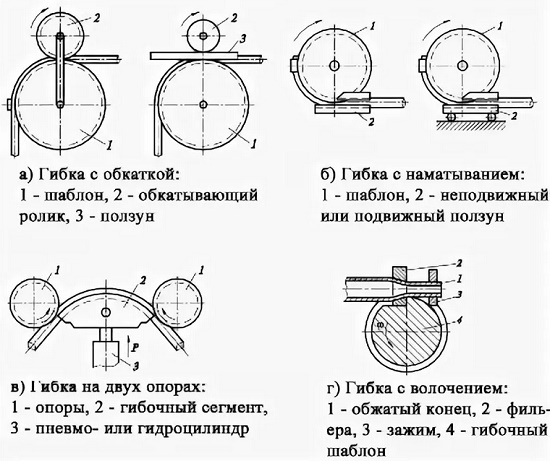
Suuremate läbimõõtudega töötamiseks on vajalik professionaalne varustus. On olemas torupainutuspinke, mis on varustatud südamikuga. See konstruktsioonielement on tavaline metallist varras.
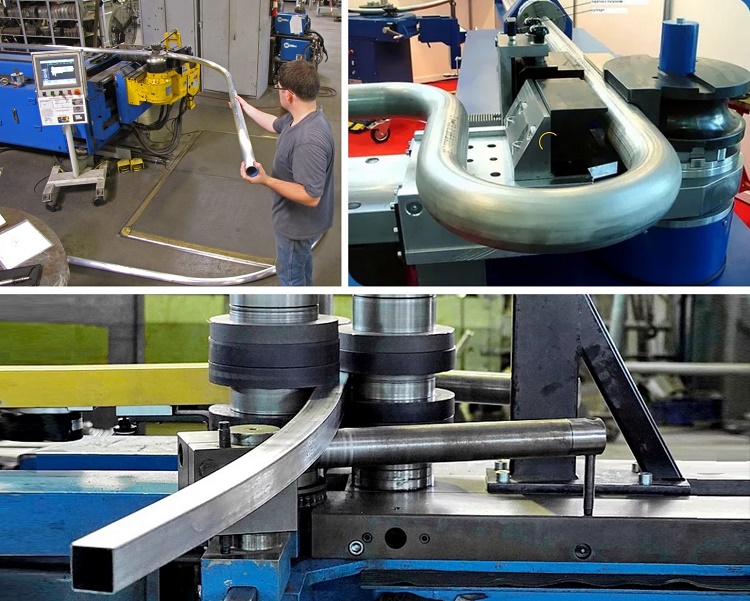
Enne painutusprotsessi alustamist asetatakse see sisse, et vältida toru seinte deformatsiooni. Komplektis olevad südamikud on erineva ristlõikega, seega saab valida sobiva konkreetse toru läbimõõdu jaoks.
Värvilistest metallidest torude konfiguratsiooni muutmine
Värvilistel metallidel on väga kasulik omadus – kõrge plastilisus. Kuid neil on ebapiisav tugevus. Painutamise käigus võib surve- ja tõmbejõudude rakendamise tulemusena täheldada toru muljumist või purunemist. Et seda ei juhtuks, tuleb täpselt järgida tehnoloogiat.
Kuidas painutada vask- ja messingtorusid?
Vask- ja messingtorude painutamisel kasutatakse nii kuuma kui ka külma meetodit. Esimese valimisel kasutatakse sisemise täiteainena liiva, teise puhul sulatatud kampolit. Painutustehnoloogia on sama, mis terastorude puhul.
Vase- ja messingtorud tuleb enne külmpainutamist lõõmutada ja seejärel jahutada. Mõlema materjali temperatuurivahemik on sama – 600–700⁰C. Erinevus on jahutuskeskkonnas – vask asetatakse vette, messing jahutatakse õhus.
Pärast protsessi lõppu eemaldatakse kampol sulatamise teel. Et vältida toru purunemist, ei alustata protsessi mingil juhul toru keskelt, vaid ainult otstest. Painutamiseks kasutatakse nii lihtsaid tööriistu kui ka keerukaid masinaid.
Käsitsi torupainutajad töötavad inimese füüsilise jõu abil, hüdraulilised aga vähendavad seda jõudu miinimumini. Mõlemad on varustatud vahetatavate otsikutega, et oleks võimalik valida vajalikku läbimõõtu.
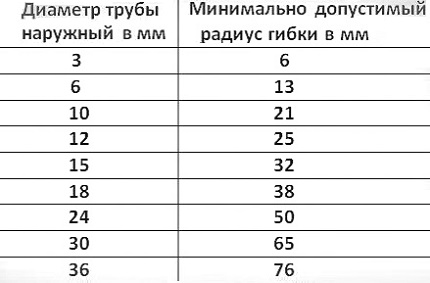
Vase- ja messingtorudega on töötamine palju lihtsam kui terastorudega, kuid metalli deformatsioon painutamisel toimub samade füüsikaseaduste järgi. Painutataval lõigul kogeb välispind venitust, mille tulemusena seinad õhenevad.
Toru sees toimuvad vastupidised protsessid – sein surutakse kokku ja muutub paksemaks. On oht, et ümmargune ristlõige muutub ovaalseks ja nimiläbimõõt väheneb, seetõttu ei tohi painutamist alustada ilma meetmeid võtmata, mis neid nähtusi takistavad.
Alumiiniumtorude painutamine
Alumiiniumtorude painutamise peamised meetodid on samad, mis messing- või vasestorude puhul:
- lükkamine rullide vahelt;
- valtsimine;
- tagasirullimine;
- surve.
Enne otsustamist, kuidas ja mis meetodil alumiiniumtorusid painutada, tuleb iga meetodiga tutvuda. Esimest meetodit kasutatakse õhukeseseinaliste torude puhul, mille maksimaalne läbimõõt on 10 cm, kui on vaja saada laugjas paine väikeste täpsusnõuetega. Siin on minimaalne raadius rangelt reguleeritud. Selle väärtus on 5–6 toru läbimõõtu.
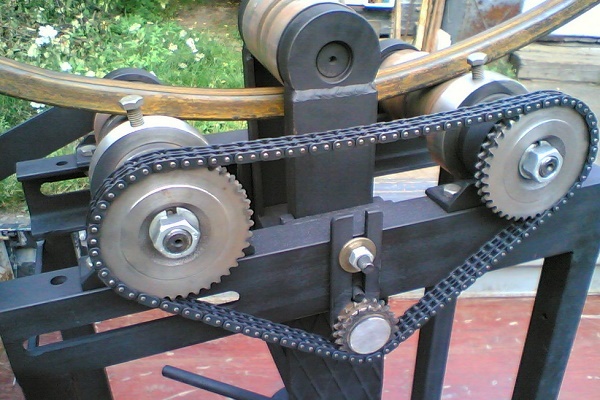
Lõigu kumeruse määrab kõrvalekalde rulli asend. Sel viisil valmistatakse kõige sagedamini dekoratiivseid sisekujunduselemente. Teisel meetodil painutatakse suure läbimõõduga torumaterjali, mille jaoks kasutatakse 3-rullilisi torupainutajaid. Toru tõmmatakse läbi ajamirullide, mille orientatsioon määrab painderaadiuse.
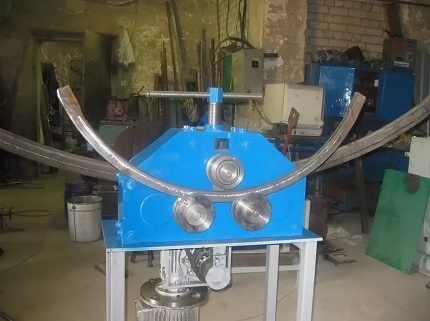
Selle meetodi täpsus on veelgi madalam kui eelmisel, kuid detaili saab korduvalt painutada ja protsessi korrata, kuni saavutatakse soovitud geomeetria.
Alumiiniumist õhukeseseinaliste torude painutamist saab teha käsitsi, olles nõuetekohaselt ette valmistunud:
Valtsimismeetod ei näe ette sisemist täiteainet, seetõttu ei kasutata seda väikeste raadiuste saamiseks. Selle meetodi valimisel ei saa täita ka rangeid nõudeid ristlõike ovaalsuse kohta paindekohas.
Alumiiniumtoru deformeerimiseks surve abil kasutatakse presse, millele on paigaldatud soovitud kujuga maatriksiga stantsid. Määratud geomeetria saavutatakse väljastpoolt avaldatava surve mõjul.
Mõnel juhul võib surve olla sisemine, kui toru asetatakse pressvormi ja sinna sisse juhitakse vedelikku piisava rõhuga, et suruda see vastu seinu.
Duralumiiniumist torusid on raske painutada, kuna see materjal on üsna kõva ja vedruv. Protsessi hõlbustamiseks kuumutatakse neid vahetult enne painutamist temperatuuril 350–400⁰С, seejärel oodatakse, kuni torud jahtuvad loomulikul teel õhu käes.
Suure läbimõõduga torude painutamise viisid
Suhteliselt hiljuti ilmunud meetodid on torude painutamine tööstus- ja kõrgsagedusvoolude abil ning painutamine venitamisega. Esimesel juhul kasutatakse suure jõudlusega kõrgsagedusseadet, milles toru läbimõõduga 95–300 mm kuumutatakse, painutatakse ja jahutatakse.
See koosneb kahest osast – mehaanilisest osast painutuspingi näol ja elektrilisest osast, mis hõlmab elektriosa ja kõrgsagedusseadet.
Toru deformeerub ainult kuumutatud lõigul, mis asub induktori tsoonis. Geomeetria muutmine etteantud suuruseni toimub kõrvalekalduva rulli toimel. Sellise meetodiga saab saada väikese kõverusraadiusega painde.
Teise meetodi abil painutamist teostatakse painutus-venitusmasinatel, mille komplekti kuulub pöördlauad. Torule avaldatakse suuri tõmbe- ja painutusjõude. Nii saadakse järsult painutatud painded, mille seinapaksus on kogu ümbermõõdu ulatuses ühtlane.
Meetodit rakendatakse suure läbimõõduga torude painutamiseks, mida kasutatakse lennunduses, autotööstuses, laevaehituses, kus torustikele esitatakse kõrgeid nõudeid. Eeliseks on võimalus painutada torusid seinapaksusega 2–4 mm 180°.
Profiilsortimendi painutamise omadused
Profiiltorud on esteetilisema välimusega kui nende ümmarguse ristlõikega analoogid, seetõttu kohtab neid sageli majapidamiskonstruktsioonides. Painutamisel mõjub neile seestpoolt survejõud ja väljastpoolt tõmbejõud. Enne selle toimingu tegemist tuleb hoolikalt valida painutusmeetod.
Profiilsortimenti kuuluvad torud, mille ristlõige on ruudu, ovaali või ristküliku kujuga.
On mitmeid nüansse ja neid ei tohiks unustada, tegeledes profiiltorude painutamisega kodus ilma spetsiaalse varustuseta.
- Õhukeste seinte ja kuni 2 cm ristlõikega profiiltorude painutatava lõigu optimaalne pikkus on toru kõrgus korrutatuna 2,5-ga.
- Paksude seintega torude puhul määratakse painutusala pikkus korrutades ristlõige kolmega. Vastasel juhul ei pääse materjali välispinna pragunemist või selle deformeerumist seestpoolt.
- Painderaadiuse miinimumväärtus on painde ristlõige korrutatuna 2,5-ga.
Neid nõudeid arvestamata ei tasu loota heale tulemusele. Painutamismeetodid ei erine nendest, mida kasutatakse ümmarguse ristlõikega toodetega töötamisel. Lisaks saab kasutada käsitsi painutamise meetodit, tehes põikilõikeid kolmel toru küljel.
Lõikuste pikkus ja nende arv määratakse arvutuste teel. Oletame, et on olemas toru mõõtudega 40 x 90 mm. Tuleb teostada täispööre, st painutada piki 40 mm seina 180° nurga all raadiusega 150 mm. Kõigepealt arvutatakse poolringi pikkus välisraadiuse järgi:
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
Siseraadiuse puhul on arvutused samad:
L_sis = (2 x 3,14 x 150) : 2 = 471 mm.
Siseraadiuse lõigete pikkuste summa määratakse valemiga: L_lõik = L – L_sis = 596,6 – 471 = 126 mm.
Need, kes soovivad ise teha käsitsi torupainutajat või profiiltoru painutusmasinat oma kätega, leiavad meie pakutud artiklitest palju kasulikku teavet, skeeme ja kasulikke soovitusi.
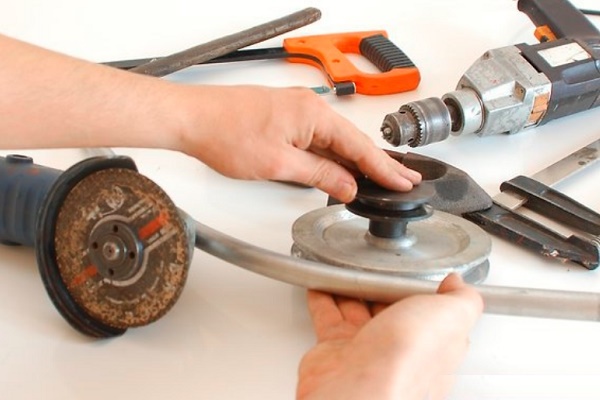
Kui arvestada, et nurklihvija suudab teha 5 mm laiuse lõike, siis 126 mm pikkusel paindepinnal saadakse 25 pilu, mille tegemise järel painutatakse toru seni, kuni lõigete servad puutuvad kokku. Pilud keevitatakse ja õmblused puhastatakse.
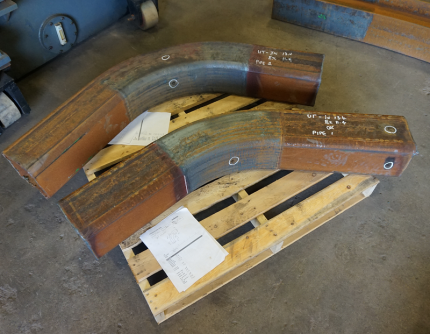
Üks veel teine meetod, millega painutatakse profiil- ja ümartorusid, kuid seda saab rakendada ainult talvel. Selleks pistetakse toru otstesse korgid, valatakse sisse vesi ja oodatakse, kuni see külmub. Toru painutatakse, kontrollides protsessi šablooniga, seejärel võetakse korgid välja ja eemaldatakse vedelik.
Järeldused ja kasulik video teemal
Video #1. Kuidas painutada toru käepäraste vahenditega, saate teada sellest videost:
Video #2. Kuidas painutada mis tahes ristlõikega toru ringiks:
Video #3. Omatehtud torupainutaja – vajalik asi majapidamises:
Remondi või maja ehitamise käigus tekib vajadus painutada toru – kas ümar- või profiiltoru – sageli. Kui maht on väike, saab seda teha oma kätega. Torutoodete massiline painutamine on võimalik ainult spetsiaalse seadme olemasolul.
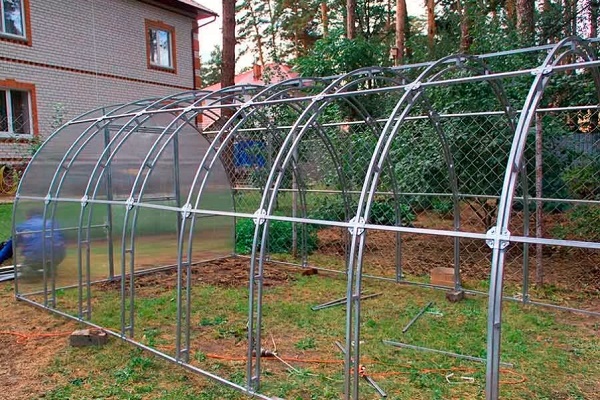
Rääkige, kuidas te painutasite metalltoru kasvuhoone või muude eesmärkide jaoks. Jagage saidi külastajatega tehnoloogilisi nüansse, mis on teada ainult teile. Palun kirjutage kommentaarid allolevasse plokki, postitage artikli teemal fotosid, esitage küsimusi.
 Torude lõikamine nurga all: erinevate meetodite eelised ja puudused + töö teostamise näide
 Metallplasttorude pressimine: tööde järjekord ja nüansid
 Pressliitmikud metallplasttorudele: liigid, märgistus, otstarve + paigaldustööde näide
 Kuidas toimub kaevikuta torude paigaldamine: meetodi eripärad + töö näide
 Polüpropüleentorude jootmine: tööde teostamise reeglid ja võimalike vigade analüüs
 Torude vahetus vannitoas: samm-sammuline juhend tööde teostamiseks
 Kui palju maksab gaasi ühendamine eramajja: gaasi tarnimise korralduse hind
 Parimad pesumasinad kuivatusega: mudelite edetabel ja nõuanded ostjatele
 Mis on valguse värvustemperatuur ja nüansid lambi temperatuuri valikul vastavalt oma vajadustele
 Gaasiboileri vahetamine korteris: asendamise dokumentaalne vormistamine + põhinormid ja nõuded
Suurepärane artikkel 🙂